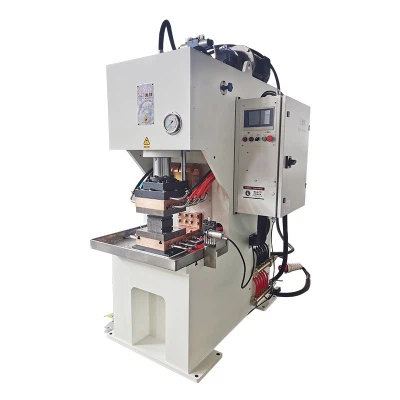
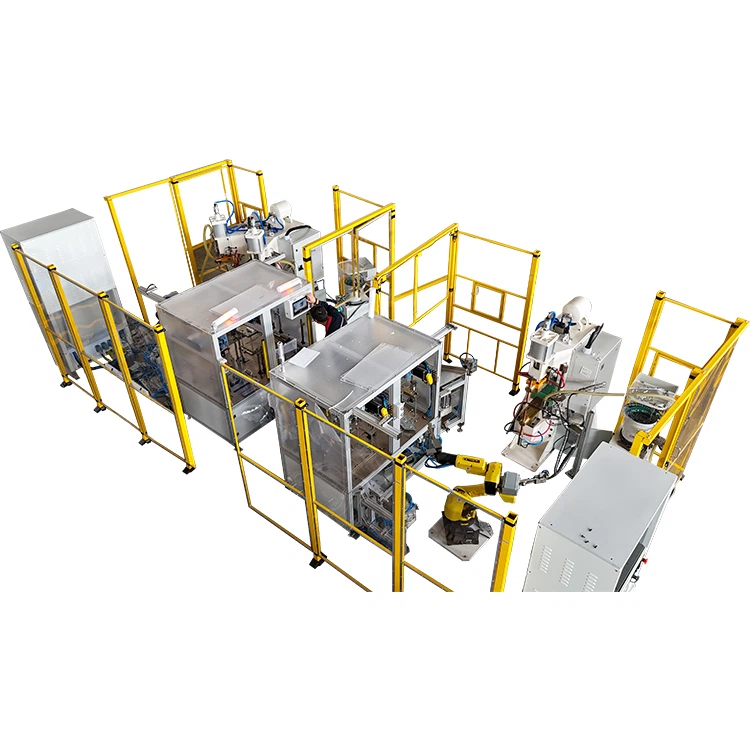
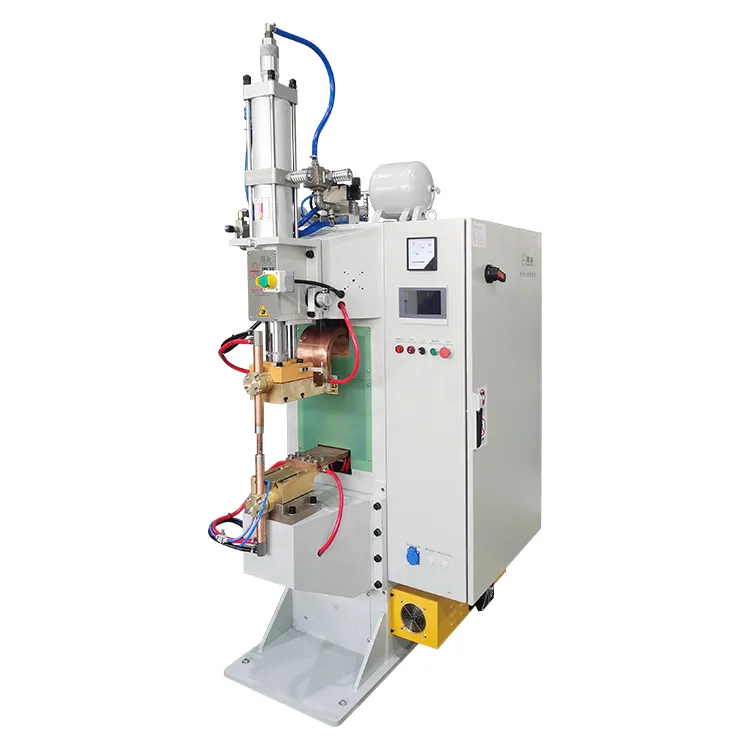
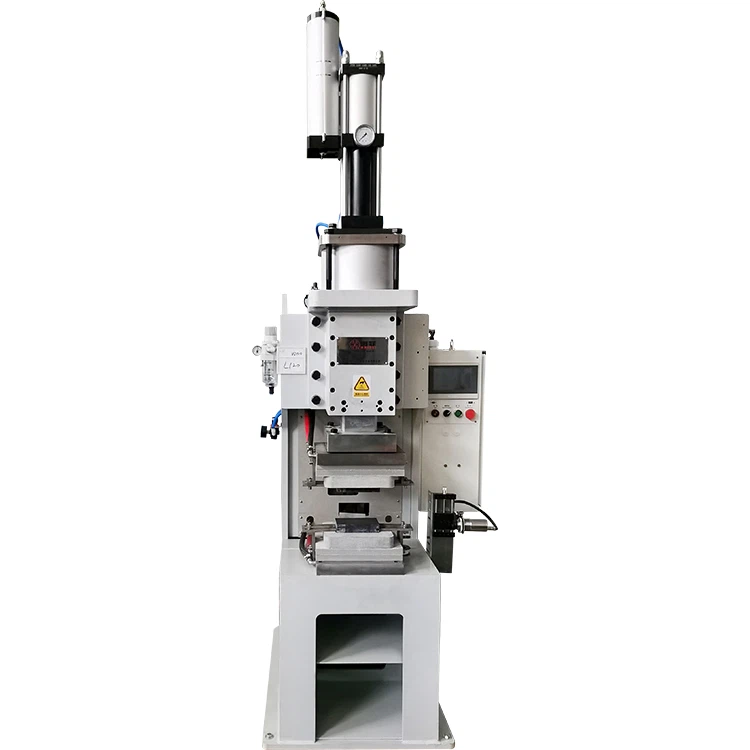
Στο εξελισσόμενο τοπίο της αυτοκινητοβιομηχανίας, οι διαδικασίες συγκόλλησης εξαρτημάτων μετατοπίζονται όλο και περισσότερο από τις παραδοσιακές χειροκίνητες λειτουργίες προς την εξαιρετικά αυτοματοποιημένη και τυποποιημένη παραγωγή. Αυτό είναι ιδιαίτερα εμφανές στην κατασκευή συγκροτημάτων σιδηροτροχιών καθισμάτων, βραχιόνων ζωνών ασφαλείας, συρταριών μπαταριών και διαφόρων δομικών εξαρτημάτων σύνδεσης, όπου η συνέπεια ποιότητας συγκόλλησης έχει γίνει κρίσιμος παράγοντας που επηρεάζει τη συνολική ασφάλεια και απόδοση του οχήματος.
Καθώς οι απαιτήσεις αντοχής υλικού και η δομική πολυπλοκότητα συνεχίζουν να αυξάνονται, οι συμβατικές χειροκίνητες ή ημι{0}}μέθοδοι συγκόλλησης με προεξοχή εκθέτουν σταδιακά περιορισμούς όπως ασταθείς χρόνους κύκλου, ασυνεπής ποιότητα συγκόλλησης και υψηλότερους ρυθμούς επανεπεξεργασίας. Σε περιβάλλοντα παραγωγής μεγάλου-όγκου, αυτά τα ζητήματα ενισχύονται περαιτέρω, επηρεάζοντας τελικά την αποτελεσματικότητα της παράδοσης και τη σταθερότητα της παραγωγής.
Σε αυτό το πλαίσιο, οι σταθμοί εργασίας αυτοματοποιημένης συγκόλλησης προβολής έχουν γίνει μια βασική λύση για τους κατασκευαστές εξαρτημάτων αυτοκινήτων. Ενσωματώνοντας συστήματα ισχύος συγκόλλησης, αυτοματοποιημένες μονάδες τροφοδοσίας, μηχανισμούς ακριβείας εντοπισμού θέσης και μονάδες παρακολούθησης δεδομένων σε πραγματικό χρόνο, αυτά τα συστήματα επιτρέπουν την πλήρως αυτοματοποιημένη παραγωγή από τη φόρτωση έως τη συγκόλληση και την επιθεώρηση. Αυτό όχι μόνο βελτιώνει σημαντικά την απόδοση της παραγωγής, αλλά και εξασφαλίζει μακροπρόθεσμη-συνοχή συγκόλλησης.
Ως αποτέλεσμα, η επιλογή του σωστού προμηθευτή σταθμού εργασίας συγκόλλησης προβολής και η αντιστοίχιση μιας κατάλληλης τεχνικής λύσης με βάση τις πραγματικές απαιτήσεις παραγωγής έχει γίνει μια κρίσιμη απόφαση για τους κατασκευαστές που σχεδιάζουν αναβαθμίσεις εξοπλισμού.

Τι είναι ένας σταθμός εργασίας συγκόλλησης προβολής και γιατί είναι κρίσιμος στην αυτοκινητοβιομηχανία;
Ο σταθμός εργασίας συγκόλλησης προβολής είναι ένα ολοκληρωμένο σύστημα παραγωγής που συνδυάζει την τεχνολογία συγκόλλησης προβολής με αυτοματοποιημένα συστήματα ελέγχου. Η κύρια λειτουργία του είναι να επιτυγχάνει μαζική παραγωγή υψηλής απόδοσης-διατηρώντας παράλληλα σταθερή ποιότητα συγκόλλησης. Στην αυτοκινητοβιομηχανία, η συγκόλληση προβολής χρησιμοποιείται συνήθως για παξιμάδια, καρφιά και δομικούς βραχίονες. Λειτουργεί συγκεντρώνοντας ρεύμα μέσω-προδιαμορφωμένων προβολών, δημιουργώντας μια τοπική ζώνη σύντηξης σε πολύ σύντομο χρονικό διάστημα για να επιτευχθεί αξιόπιστη σύνδεση.
Σε σύγκριση με τη συμβατική σημειακή συγκόλληση, η συγκόλληση προβολής προσφέρει υψηλότερη απόδοση σε δομές συγκόλλησης πολλαπλών-σημείων και καλύτερο έλεγχο της θέσης και της αντοχής της συγκόλλησης. Αυτό το καθιστά ιδιαίτερα κατάλληλο για δομικά εξαρτήματα αυτοκινήτων όπου η συνέπεια και η αξιοπιστία είναι απαραίτητες.
Με την αυξανόμενη χρήση-χάλυβων υψηλής αντοχής και επικαλυμμένων υλικών, η συγκόλληση προβολής παρέχει επίσης πλεονεκτήματα στη μείωση του πιτσιλίσματος, στον έλεγχο των ζωνών που επηρεάζονται από τη θερμότητα-και στη διατήρηση της ακεραιότητας του υλικού, γεγονός που επεκτείνει περαιτέρω την εφαρμογή της στα σύγχρονα συστήματα παραγωγής αυτοκινήτων.
Πώς να επιλέξετε έναν κατάλληλο σταθμό εργασίας συγκόλλησης προβολής με βάση τους τύπους εξαρτημάτων αυτοκινήτου
Τα διαφορετικά εξαρτήματα του αυτοκινήτου επιβάλλουν διαφορετικές απαιτήσεις στις διαδικασίες συγκόλλησης. Επομένως, η επιλογή ενός σταθμού εργασίας συγκόλλησης προβολής απαιτεί μια ολοκληρωμένη αξιολόγηση του τύπου υλικού, της δομικής πολυπλοκότητας και των απαιτήσεων του κύκλου παραγωγής. Για παράδειγμα, τα εξαρτήματα παξιμαδιών έχουν συνήθως απλές δομές αλλά απαιτούν υψηλή ακρίβεια τοποθέτησης και επαναληψιμότητα, ενώ τα δομικά μέρη με βάση ή πολλά{2}}σημεία απαιτούν ισχυρότερες δυνατότητες σχεδίασης εξαρτημάτων και πιο ευέλικτα συστήματα τοποθέτησης.
Τα χαρακτηριστικά του υλικού παίζουν επίσης καθοριστικό ρόλο. Ο χάλυβας χαμηλής-άνθρακας προσφέρει γενικά καλή ικανότητα συγκόλλησης, ενώ οι χάλυβες υψηλής-αντοχής και τα γαλβανισμένα υλικά απαιτούν πιο ακριβή έλεγχο της εισροής θερμότητας. Η υπερβολική εισροή θερμότητας μπορεί να οδηγήσει σε υποβάθμιση του υλικού ή αυξημένο πιτσίλισμα, επηρεάζοντας τη συνολική ποιότητα συγκόλλησης.
Επομένως, κατά την επιλογή εξοπλισμού, οι κατασκευαστές θα πρέπει να αξιολογούν συστηματικά την κατανομή του σημείου συγκόλλησης, το πάχος του υλικού και τις απαιτήσεις του κύκλου παραγωγής για να διασφαλίσουν τη σωστή διαμόρφωση του συστήματος.
Λογική επιλογής με βάση τους τύπους υλικού και δομής
Για δομικά στοιχεία από χάλυβα με θερμό-στάμπο, τα οποία είναι ιδιαίτερα ευαίσθητα στη θερμική επίδραση, προτιμάται γενικά η συγκόλληση με προβολή εκκένωσης πυκνωτή. Αυτή η μέθοδος απελευθερώνει ενέργεια σε πολύ σύντομο χρονικό διάστημα, συγκεντρώνοντας τη θερμότητα στο σημείο συγκόλλησης και μειώνοντας σημαντικά την επηρεαζόμενη ζώνη θερμότητας-, διατηρώντας έτσι την αντοχή του υλικού.
Για πλάκες πάχους πολλών-στρωμάτων ή σενάρια συνεχούς παραγωγής, τα συστήματα συγκόλλησης με μετατροπέα μεσαίας-συχνότητας προσφέρουν μεγαλύτερα πλεονεκτήματα λόγω της σταθερής απόδοσης ρεύματος και της ανώτερης ικανότητας ελέγχου ενέργειας, διασφαλίζοντας σταθερή ποιότητα συγκόλλησης σε όλη την παραγωγή υψηλού-όγκου.
Παράμετροι αναφοράς για συγκόλληση προβολής αυτοκινήτου (Βάση επιλογής)
Σε πρακτικές εφαρμογές, οι παράμετροι συγκόλλησης χρησιμεύουν ως σημαντική αναφορά για την επιλογή εξοπλισμού, αν και οι τελικές ρυθμίσεις πρέπει να επικυρωθούν μέσω δοκιμών διαδικασίας. Οι ακόλουθες σειρές χρησιμοποιούνται συνήθως στην κατασκευή εξαρτημάτων αυτοκινήτων:
| Πάχος υλικού | Τρέχον εύρος | Χρόνος συγκόλλησης | Πίεση |
|---|---|---|---|
| 1,0–1,5 mm | 8–12 kA | 6-10 κύκλοι | 1,5–2,5 kN |
| 1,5–2,5 mm | 12–16 kA | 8-14 κύκλοι | 2,5–4,0 kN |
| 2,5–4,0 mm | 16–22 kA | 12-18 κύκλοι | 4,0–6,5 kN |
Καθώς το πάχος του υλικού αυξάνεται, το ρεύμα συγκόλλησης πρέπει συνήθως να ρυθμίζεται προς τα πάνω, ενώ ο χρόνος συγκόλλησης χρησιμοποιείται κυρίως για τον έλεγχο του μεγέθους του ψήγματος και της κατανομής θερμότητας. Ως εκ τούτου, ο εξοπλισμός πρέπει να προσφέρει σταθερή απόδοση και ακριβή έλεγχο παραμέτρων για να εξασφαλίζεται σταθερή ποιότητα συγκόλλησης.
Βασικές διαμορφώσεις σταθμών εργασίας συγκόλλησης προβολής αυτοκινήτου
Η απόδοση ενός σταθμού εργασίας συγκόλλησης προβολής εξαρτάται όχι μόνο από την πηγή ισχύος συγκόλλησης αλλά και από τα συστήματα τροφοδοσίας, τους μηχανισμούς τοποθέτησης και την αρχιτεκτονική ελέγχου αυτοματισμού. Αυτά τα υποσυστήματα καθορίζουν συλλογικά τη συνολική σταθερότητα του συστήματος και την αποδοτικότητα της παραγωγής.
Επιλογή συστήματος ισχύος συγκόλλησης
Η πηγή ισχύος συγκόλλησης είναι ο πυρήνας του σταθμού εργασίας. Οι δύο πιο κοινές λύσεις σε εφαρμογές αυτοκινήτων είναι τα συστήματα μετατροπέων μεσαίας-συχνότητας και τα συστήματα εκφόρτισης πυκνωτών.
Τα συστήματα μεσαίας-συχνότητας χρησιμοποιούνται ευρέως σε εφαρμογές που απαιτούν υψηλή σταθερότητα και επαναληψιμότητα, όπως δομικά εξαρτήματα από χάλυβα. Τα συστήματα εκφόρτισης πυκνωτών, από την άλλη πλευρά, είναι καλύτερα κατάλληλα για εφαρμογές μικρής- διάρκειας και υψηλής- ενέργειας, όπως η συγκόλληση με προεξοχή παξιμαδιών, όπου απαιτείται ταχεία απελευθέρωση ενέργειας.
Εκτός από τον τύπο ισχύος, ο σχεδιασμός του συστήματος ψύξης και η μακροπρόθεσμη θερμική σταθερότητα πρέπει επίσης να ληφθούν υπόψη, καθώς οι συνθήκες συνεχούς λειτουργίας επηρεάζουν άμεσα τη διάρκεια ζωής του εξοπλισμού και τη συνοχή της συγκόλλησης.
Σημασία αυτοματοποιημένων συστημάτων τροφοδοσίας και εντοπισμού θέσης
Στην αυτοματοποιημένη παραγωγή, η σταθερότητα του συστήματος τροφοδοσίας επηρεάζει άμεσα τον χρόνο κύκλου, ενώ η ακρίβεια τοποθέτησης καθορίζει τη συνοχή της συγκόλλησης. Οποιαδήποτε απόκλιση στη μερική τροφοδοσία ή την ευθυγράμμιση του εξαρτήματος μπορεί να επηρεάσει σημαντικά την ποιότητα της συγκόλλησης και μπορεί να οδηγήσει σε ελαττώματα σε επίπεδο παρτίδας-.
Τα σύγχρονα συστήματα χρησιμοποιούν συνήθως δονητικούς τροφοδότες μπολ ή ρομποτικά συστήματα φόρτωσης ανάλογα με τη γεωμετρία του εξαρτήματος. Τα εξαρτήματα υψηλής ακρίβειας-σε συνδυασμό με συστήματα εντοπισμού θέσης όρασης βελτιώνουν περαιτέρω την ακρίβεια και μειώνουν τις διακυμάνσεις.
Σε περιβάλλοντα παραγωγής πολλών-μοντέλων, η δυνατότητα γρήγορης-αλλαγής εξαρτημάτων καθίσταται ιδιαίτερα σημαντική, καθώς ο χρόνος μετάβασης επηρεάζει άμεσα την πραγματική χρήση του εξοπλισμού.
Τυπική μελέτη περίπτωσης: Αποτελέσματα αναβάθμισης αυτοματισμού συγκόλλησης προβολής εξαρτημάτων αυτοκινήτου
Σε πρακτικές εφαρμογές, η εφαρμογή αυτοματοποιημένων συστημάτων συγκόλλησης προβολής συχνά οδηγεί σε σημαντικές βελτιώσεις στην παραγωγικότητα και τη σταθερότητα της ποιότητας.
Ένας τυπικός κατασκευαστής εξαρτημάτων αυτοκινήτου που παρήγαγε βραχίονες ζωνών ασφαλείας και συγκροτήματα παξιμαδιών βασιζόταν προηγουμένως σε μεγάλο βαθμό στη χειροκίνητη λειτουργία, με αποτέλεσμα ασταθείς χρόνους κύκλου και ρυθμό επανεπεξεργασίας περίπου 5%. Μετά την αναβάθμιση σε σταθμό εργασίας αυτοματοποιημένης συγκόλλησης προβολής, η διαδικασία παραγωγής τυποποιήθηκε μέσω βελτιστοποιημένου ελέγχου παραμέτρων τροφοδοσίας και συγκόλλησης.
Σύγκριση απόδοσης:
| Μετρικός | Πριν την αναβάθμιση | Μετά την αναβάθμιση |
|---|---|---|
| Έξοδος ανά βάρδια | 3200 τεμ | 5200 τεμ |
| Ρυθμός επανεργασίας | 5% | <1% |
| Χρόνος αργίας | 18 ώρες/μήνα | 5 ώρες/μήνα |
Αυτή η περίπτωση καταδεικνύει ότι η αυτοματοποίηση όχι μόνο αυξάνει την παραγωγική ικανότητα, αλλά βελτιώνει επίσης σημαντικά τη σταθερότητα της ποιότητας και μειώνει τη διακύμανση της διαδικασίας.
Πώς να αξιολογήσετε έναν αξιόπιστο προμηθευτή σταθμού εργασίας συγκόλλησης προβολής
Κατά την επιλογή προμηθευτών εξοπλισμού, οι δυνατότητες του προμηθευτή είναι συχνά πιο σημαντικές από τις προδιαγραφές του μηχανήματος και μόνο, καθώς η μακροπρόθεσμη σταθερότητα του συστήματος, η τεχνική υποστήριξη και η επεκτασιμότητα εξαρτώνται από την ισχύ του προμηθευτή.
Βασικά κριτήρια για την αξιολόγηση της ικανότητας του προμηθευτή
Πρώτον, οι προμηθευτές θα πρέπει να έχουν αποδεδειγμένη εμπειρία εφαρμογής στην αυτοκινητοβιομηχανία, καθώς οι πραγματικές-παγκόσμιες περιπτώσεις αντικατοπτρίζουν την πραγματική σταθερότητα του συστήματος υπό συνθήκες παραγωγής. Δεύτερον, η ικανότητα διεξαγωγής συγκόλλησης δειγμάτων και επικύρωσης της διαδικασίας είναι απαραίτητη για την αξιολόγηση της τεχνικής επάρκειας.
Επιπλέον, πρέπει να ληφθούν υπόψη-δυνατότητες υποστήριξης μετά την πώληση, συμπεριλαμβανομένης της διαθεσιμότητας ανταλλακτικών, του χρόνου απόκρισης για τεχνική υποστήριξη και των δυνατοτήτων αναβάθμισης του συστήματος, τα οποία επηρεάζουν άμεσα τη μακροπρόθεσμη-λειτουργική απόδοση.
Αναπτυξιακές Τάσεις Αυτοματισμού Συγκόλλησης Προβολής Αυτοκινήτων το 2026
Με την πρόοδο της έξυπνης κατασκευής, τα συστήματα συγκόλλησης προβολής εξελίσσονται προς υψηλότερα επίπεδα αυτοματισμού και ψηφιοποίησης. Τα μελλοντικά συστήματα όχι μόνο θα παρέχουν σταθερή απόδοση συγκόλλησης αλλά θα επιτρέψουν επίσης την-απόκτηση δεδομένων σε πραγματικό χρόνο και τη βελτιστοποίηση της διαδικασίας μέσω της συνεχούς παρακολούθησης του ρεύματος, της πίεσης και της θερμοκρασίας συγκόλλησης.
Ταυτόχρονα, η ευέλικτη ικανότητα κατασκευής γίνεται ολοένα και πιο σημαντική, καθώς η ταχύτερη επανάληψη μοντέλων στην αυτοκινητοβιομηχανία απαιτεί εξοπλισμό που μπορεί να προσαρμοστεί γρήγορα σε διαφορετικές δομές προϊόντων, βελτιώνοντας τη συνολική ευελιξία παραγωγής.
FAQ
Ε: Ποια εξαρτήματα αυτοκινήτου είναι κατάλληλα για σταθμούς εργασίας συγκόλλησης προβολής;
Α: Χρησιμοποιούνται ευρέως για παξιμάδια, καρφιά, βραχίονες και δομικά εξαρτήματα σε-υψηλού όγκου παραγωγή αυτοκινήτων.
Ε: Πώς να επιλέξετε μεταξύ συστημάτων εκφόρτισης πυκνωτή και συγκόλλησης μεσαίας-συχνότητας;
Α: Τα συστήματα εκκένωσης πυκνωτών είναι κατάλληλα για χάλυβα υψηλής-αντοχής και λεπτά υλικά, ενώ τα συστήματα μέσης-συχνότητας είναι καλύτερα για παχιές πλάκες και περιβάλλοντα συνεχούς παραγωγής.
Ε: Μπορεί η αυτοματοποιημένη συγκόλληση προβολής να υποστηρίξει την κατασκευή πολλών-προϊόντων;
Α: Ναι, αλλά απαιτεί γρήγορη-αλλαγή εξαρτημάτων και ευέλικτα συστήματα τοποθέτησης για να διασφαλιστούν αποτελεσματικές αλλαγές.
Ε: Ποια είναι η τυπική περίοδος απόδοσης επένδυσης;
Α: Τα περισσότερα συστήματα επιτυγχάνουν απόδοση επένδυσης εντός 1-2 ετών, ανάλογα με τον όγκο παραγωγής και την αποτελεσματικότητα αντικατάστασης της εργασίας.
Ε: Πώς να μειώσετε τους κινδύνους επιλογής εξοπλισμού;
Α: Ο κίνδυνος μπορεί να ελαχιστοποιηθεί μέσω επικύρωσης δειγμάτων συγκόλλησης, περιπτωσιολογικών μελετών αναφοράς και σαφώς καθορισμένων απαιτήσεων διαδικασίας.
Πώς να αποκτήσετε μια προσαρμοσμένη λύση συγκόλλησης προβολής;
Πριν από την επιλογή εξοπλισμού, συνιστάται στους κατασκευαστές να προετοιμάζουν βασικές τεχνικές πληροφορίες, όπως σχέδια ανταλλακτικών, προδιαγραφές υλικού, εύρος πάχους, κατανομή σημείου συγκόλλησης και απαιτήσεις παραγωγικής ικανότητας. Αυτό δίνει τη δυνατότητα στους προμηθευτές να παρέχουν πιο ακριβείς τεχνικές προτάσεις και μειώνει τα σφάλματα επιλογής.
Η αρχική-τεχνική επικοινωνία και η επικύρωση της διαδικασίας βελτιώνουν σημαντικά την ακρίβεια επιλογής εξοπλισμού και διασφαλίζουν σταθερή μακροπρόθεσμη απόδοση παραγωγής.
Σύναψη
Καθώς η αυτοκινητοβιομηχανία συνεχίζει να εξελίσσεται προς υψηλότερη ακρίβεια και απόδοση, επιλέγοντας το σωστόσταθμός εργασίας συγκόλλησης προβολήςδεν είναι πλέον απλώς μια απόφαση αγοράς εξοπλισμού, αλλά ένα κρίσιμο μέρος της βελτιστοποίησης του συστήματος παραγωγής. Οι κατασκευαστές θα πρέπει να δίνουν προτεραιότητα στη συμβατότητα της διαδικασίας, τη σταθερότητα του συστήματος και τη μελλοντική επεκτασιμότητα αντί να εστιάζουν αποκλειστικά στις τεχνικές προδιαγραφές.
Ευθυγραμμίζοντας την επιλογή εξοπλισμού με τις πραγματικές απαιτήσεις παραγωγής και συνεργαζόμενοι με έμπειρους προμηθευτές, οι κατασκευαστές μπορούν να επιτύχουν υψηλότερη παραγωγικότητα και βελτιωμένη συνέπεια ποιότητας, διασφαλίζοντας μια ισχυρότερη ανταγωνιστική θέση σε μια ολοένα και πιο απαιτητική αγορά.