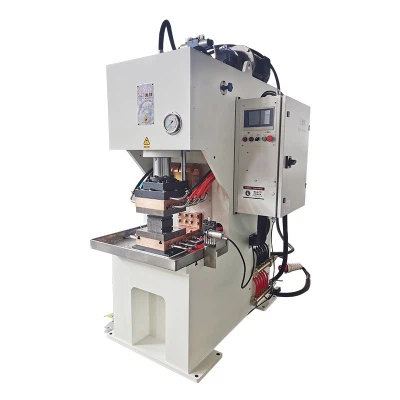
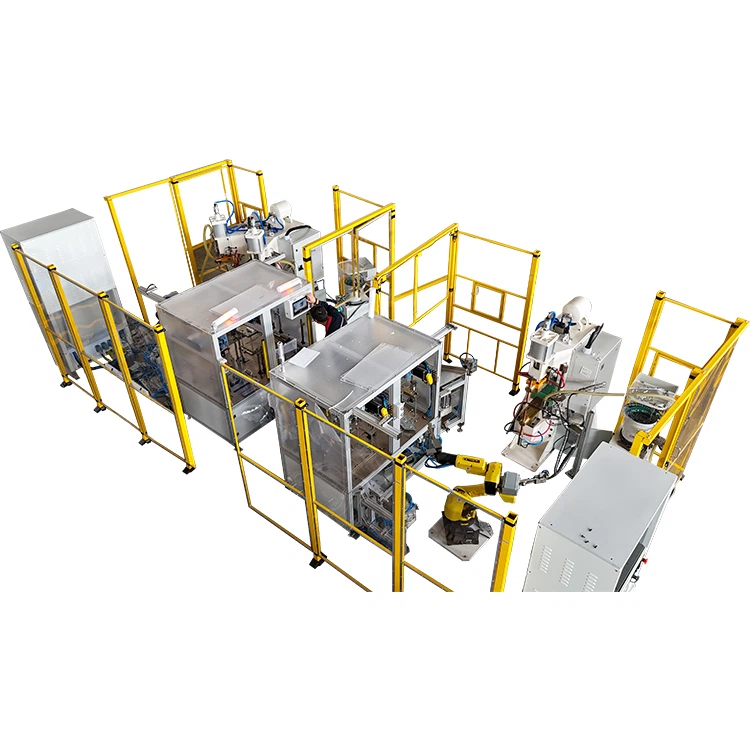
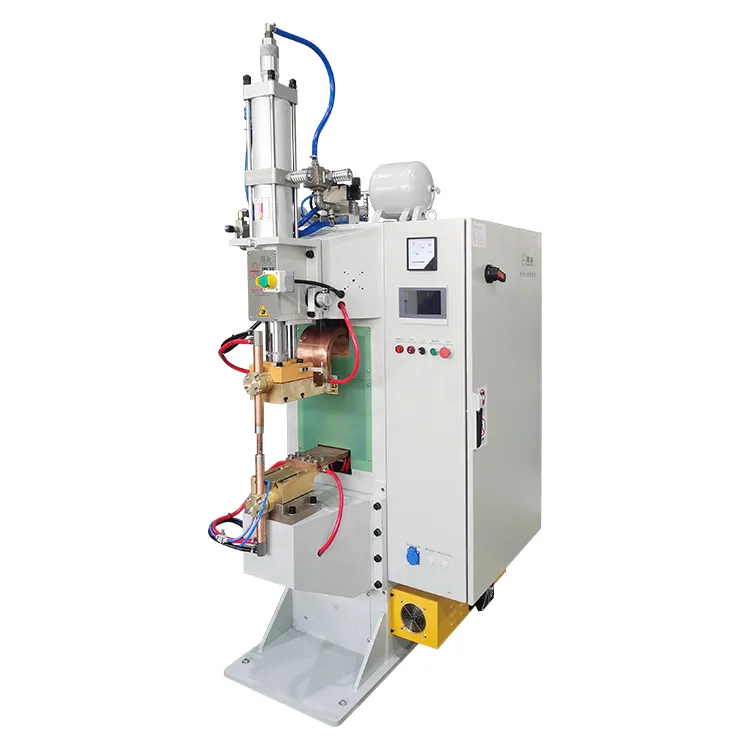
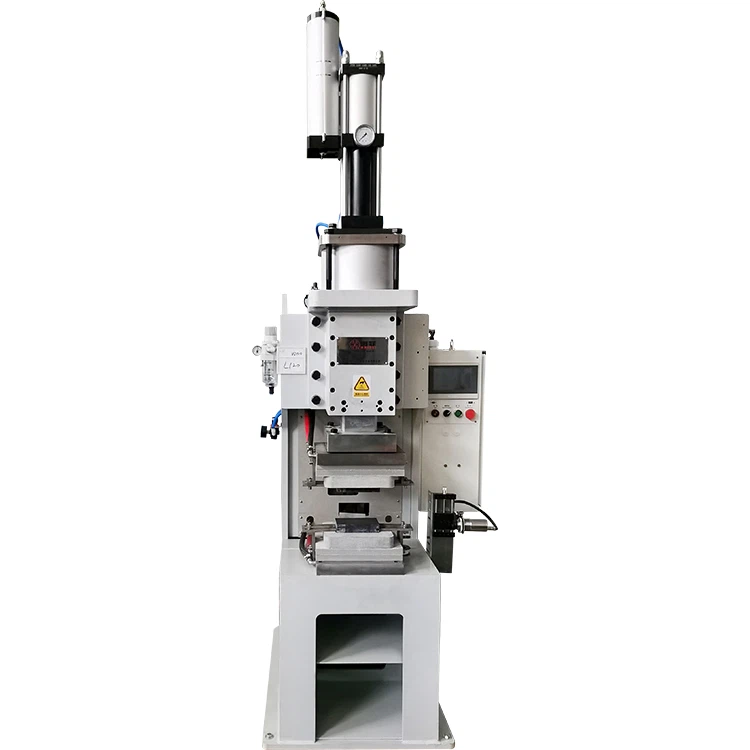
Μηχανή συγκόλλησης μετάλλων με υπερήχουςχρησιμοποιείται ευρέως για χαλκό, αλουμίνιο, λωρίδες νικελίου, ακροδέκτες, καλωδιώσεις, γλωττίδες μπαταρίας, ζυγούς και άλλες εφαρμογές σύνδεσης μετάλλων. Χρησιμοποιεί μηχανικούς κραδασμούς και πίεση συγκόλλησης υψηλής-συχνότητας για να δημιουργήσει τριβή, πλαστική παραμόρφωση και ατομική συγκόλληση στη μεταλλική διεπιφάνεια.
Σε αντίθεση με τη συγκόλληση με σύντηξη, η συγκόλληση μετάλλων με υπερήχους είναι συνήθως μια διαδικασία σύνδεσης στερεάς- κατάστασης. Το μέταλλο δεν χρειάζεται να λιώσει πλήρως, επομένως η ζώνη που επηρεάζεται από τη θερμότητα-είναι μικρή. Αυτό το καθιστά κατάλληλο για ηλεκτρονικά ακριβείας, μπαταρίες νέας ενέργειας, πλεξούδες καλωδίων αυτοκινήτων και ηλεκτρικούς συνδετήρες όπου η αγωγιμότητα, η σταθερότητα διαστάσεων και η ποιότητα της επιφάνειας είναι σημαντικές.
Ωστόσο, η παραμόρφωση του τεμαχίου εργασίας και η ζημιά στην επιφάνεια μπορεί να εξακολουθήσουν να συμβαίνουν κατά την παραγωγή. Ορισμένες συγκολλήσεις μπορεί να πληρούν τις απαιτήσεις αντοχής, αλλά το εξάρτημα μπορεί να εμφανίζει βαθιά σημάδια, ρυτίδες, ρωγμές, αραίωση ή παραμόρφωση άκρων. Αυτό είναι ιδιαίτερα σύνηθες όταν συγκολλώνται λεπτά φύλλα χαλκού, φύλλα αλουμινίου, γλωττίδες πολλαπλών στρώσεων μπαταρίας, επινικελωμένα-εξαρτήματα και μικροί ακροδέκτες.
Ο έλεγχος της ζημιάς του τεμαχίου δεν είναι απλώς θέμα μείωσης της ισχύος συγκόλλησης. Απαιτεί κατάλληλο έλεγχο της κατάστασης του υλικού, του σχεδιασμού της κόρνας, της στήριξης του εξαρτήματος, των παραμέτρων συγκόλλησης, της λειτουργίας και της διαδικασίας επιθεώρησης.


Γιατί τα τεμάχια εργασίας παραμορφώνονται κατά τη συγκόλληση μετάλλων με υπερήχους;
Η συγκόλληση μετάλλων με υπερήχους μεταφέρει τη μηχανική ενέργεια δόνησης στην περιοχή επαφής σε πολύ σύντομο χρονικό διάστημα. Εάν η ενέργεια, η πίεση ή η υποστήριξη δεν ελέγχονται καλά, το τεμάχιο εργασίας μπορεί να συμπιεστεί τοπικά, να γρατσουνιστεί, να σκιστεί ή να παραμορφωθεί.
1.Ευαισθησία υλικού
Διαφορετικά μέταλλα ανταποκρίνονται διαφορετικά στη δόνηση υπερήχων. Ο χαλκός, το αλουμίνιο και το νικέλιο συγκολλούνται συνήθως με συγκόλληση μετάλλων με υπερήχους, αλλά η σκληρότητα, η ολκιμότητα, το πάχος και η κατάσταση της επιφάνειας τους ποικίλλουν πολύ.
Τα λεπτά και μαλακά υλικά είναι πιο πιθανό να εμφανίσουν εσοχή ή κάμψη υπό πίεση και κραδασμούς. Τα σκληρότερα υλικά μπορεί να απαιτούν περισσότερη ενέργεια συγκόλλησης, αλλά η υπερβολική ενέργεια μπορεί να προκαλέσει ρωγμές, παραμόρφωση άκρων ή υπερβολικά σημάδια κόρνας.
Στη συγκόλληση με γλωττίδα μπαταρίας, για παράδειγμα, το φύλλο αλουμινίου, το φύλλο χαλκού και οι στοίβες πολυστρωματικού φύλλου είναι συχνά πολύ λεπτές. Η διαδικασία συγκόλλησης πρέπει να δημιουργεί ισχυρή συγκόλληση μεταξύ των στρωμάτων χωρίς να σκίζει το ανώτερο στρώμα ή να αφήνει υπερβολικά σημάδια στα δόντια.
2. Επιφανειακή μόλυνση ή οξείδωση
Η συγκόλληση με υπερήχους εξαρτάται από την αποτελεσματική επαφή μετάλλου-με-μετάλλου. Λάδι, σκόνη, στρώματα οξειδίου, υπολείμματα ή ανομοιόμορφη επένδυση μπορούν να μειώσουν τη μεταφορά ενέργειας στη διεπιφάνεια συγκόλλησης.
Όταν η επιφάνεια δεν είναι καθαρή, οι χειριστές μπορεί να προσπαθήσουν να αυξήσουν το πλάτος, την πίεση ή τον χρόνο συγκόλλησης για να βελτιώσουν την αντοχή συγκόλλησης. Αυτό συχνά επιδεινώνει το πρόβλημα. Η μόλυνση παραμένει, ενώ το τεμάχιο εργασίας δέχεται μεγαλύτερη μηχανική καταπόνηση και είναι πιο πιθανό να παραμορφωθεί.
Για εξαρτήματα χαλκού και αλουμινίου, ο καθαρισμός της επιφάνειας και ο έλεγχος του εισερχόμενου υλικού είναι ιδιαίτερα σημαντικοί. Η σταθερή ποιότητα της επιφάνειας καθιστά ευκολότερο τον έλεγχο της διαδικασίας συγκόλλησης και μειώνει τον κίνδυνο ζημιάς εξαρτημάτων.
3.Κακή Κόρν-σε-Αντιστοίχιση μερών
Το κέρας συγκόλλησης είναι βασικό συστατικό στη μεταφορά ενέργειας. Το μέγεθός του, το σχέδιο των δοντιών, η περιοχή επαφής, η σκληρότητα του υλικού και η κατάσταση φθοράς επηρεάζουν την πίεση που ασκείται στο τεμάχιο εργασίας.
Εάν τα δόντια του κέρατου είναι πολύ αιχμηρά ή πολύ βαθιά, η πίεση συγκεντρώνεται και μπορεί να αφήσει βαθιά σημάδια ή ακόμα και να τρυπήσει λεπτά υλικά. Εάν η κόρνα φοριέται ανομοιόμορφα, η ενέργεια μπορεί να συγκεντρωθεί στη μία πλευρά, προκαλώντας κακή συγκόλληση σε μια περιοχή και υπερβολική συμπίεση στην άλλη.
Για λεπτά φύλλα, φύλλα, ακροδέκτες πολλαπλών στρώσεων και αγώγιμα εξαρτήματα ακριβείας, η κόρνα δεν πρέπει μόνο να "πιάνει" το υλικό. Πρέπει επίσης να εξισορροπεί την αντοχή συγκόλλησης, την εμφάνιση, τη μείωση του πάχους και την ηλεκτρική απόδοση.
4.Εσφαλμένες παράμετροι συγκόλλησης
Οι βασικές παράμετροι συγκόλλησης μετάλλων υπερήχων περιλαμβάνουν το πλάτος, την πίεση συγκόλλησης, τον χρόνο συγκόλλησης, την ενέργεια συγκόλλησης, την πίεση σκανδάλης και τον χρόνο συγκράτησης.
Εάν το πλάτος είναι πολύ μεγάλο, η τριβή και η πλαστική παραμόρφωση γίνονται υπερβολικά, γεγονός που μπορεί να λεπτύνει το υλικό ή να καταστρέψει την επιφάνεια. Εάν η πίεση είναι πολύ υψηλή, τα δόντια του κέρατος μπορεί να πιέσουν πολύ βαθιά στο εξάρτημα. Εάν ο χρόνος συγκόλλησης είναι πολύ μεγάλος, η συνεχής εισροή ενέργειας μπορεί να προκαλέσει υπερσυγκόλληση, παραμόρφωση ή ζημιά στην άκρη.
Αυτές οι παράμετροι αλληλεπιδρούν μεταξύ τους. Για παράδειγμα, η αύξηση του πλάτους μπορεί να μειώσει τον χρόνο που απαιτείται για την επίτευξη της ενέργειας στόχου. Η αύξηση της πίεσης μπορεί επίσης να αλλάξει τον χρόνο συγκόλλησης και την ποσότητα της παραμόρφωσης του υλικού. Για το λόγο αυτό, οι παράμετροι πρέπει να προσαρμόζονται ως παράθυρο διεργασίας και όχι ως ξεχωριστές ρυθμίσεις.
5. Ανεπαρκής υποστήριξη εξαρτημάτων
Πολλά προβλήματα παραμόρφωσης προκαλούνται από κακή στήριξη του εξαρτήματος και όχι μόνο από την ενέργεια συγκόλλησης. Κατά τη συγκόλληση, το τεμάχιο εργασίας συγκρατείται μεταξύ του κέρατος και του άκμονα ενώ δέχεται πίεση και κραδασμούς.
Εάν το στήριγμα του άκμονα είναι πολύ μικρό, η τοποθέτηση είναι ανακριβής, η δύναμη σύσφιξης είναι ανομοιόμορφη ή το τμήμα δεν στηρίζεται μερικώς, η περιοχή γύρω από τη συγκόλληση μπορεί να λυγίσει, να καταρρεύσει ή να μετατοπιστεί.
Για διαμορφωμένους ακροδέκτες, διπλωμένα μέρη, λεπτές στοίβες και μακριά εξαρτήματα καλωδίωσης, το εξάρτημα πρέπει να υποστηρίζει ομοιόμορφα την περιοχή συγκόλλησης και να εμποδίζει την κίνηση κατά τη συγκόλληση.
Συνήθη σημάδια ζημιάς στο τεμάχιο εργασίας
Η ζημιά στο τεμάχιο εργασίας μπορεί συνήθως να εντοπιστεί μέσω της εμφάνισης, των διαστάσεων, της μηχανικής απόδοσης και της συνοχής της συγκόλλησης.
1. Βαθιά εσοχή επιφάνειας
Η συγκολλημένη επιφάνεια παρουσιάζει βαριά σημάδια δοντιών, λέπτυνση, σχίσιμο της επιφάνειας ή τοπική παρακέντηση. Αυτό είναι σύνηθες κατά τη συγκόλληση λεπτών φύλλων χαλκού, φύλλων αλουμινίου, πολυστρωματικών ελασμάτων ή επινικελωμένων-μερών. Συνήθως σχετίζεται με υπερβολική πίεση, αιχμηρά δόντια κέρατος, υψηλό πλάτος ή μεγάλο χρόνο συγκόλλησης.
2.Στρέβλωση ή παραμόρφωση άκρων
Μετά τη συγκόλληση, το τμήμα δεν είναι πλέον επίπεδο. Η άκρη μπορεί να ανασηκωθεί, να λυγίσει ή να εμφανίσει ένα σχήμα-που μοιάζει με κύμα κοντά στην περιοχή συγκόλλησης. Αυτό συμβαίνει συχνά όταν η στήριξη του εξαρτήματος είναι αδύναμη, το υλικό είναι πολύ λεπτό, η ενέργεια συγκόλλησης είναι πολύ υψηλή ή το τμήμα απελευθερώνεται πριν σταθεροποιηθεί η συγκόλληση.
3. Ράγισμα ή σχίσιμο γύρω από τη συγκόλληση
Εάν το υλικό έχει περιορισμένη ολκιμότητα ή η ενέργεια συγκεντρώνεται σε μια μικρή περιοχή, ενδέχεται να εμφανιστούν μικρές ρωγμές γύρω από την άκρη της συγκόλλησης. Ο σκληρός χαλκός, τα επιμεταλλωμένα υλικά και τα μέρη με μεγάλες διαφορές πάχους είναι πιο πιθανό να ραγίσουν.
4. Ασταθής αντοχή συγκόλλησης
Μερικές φορές το εξάρτημα φαίνεται αποδεκτό, αλλά οι δοκιμές έλξης, οι δοκιμές απολέπισης ή οι δοκιμές αντοχής δείχνουν ασταθή αποτελέσματα. Αυτό μπορεί να υποδηλώνει ανομοιόμορφη μεταφορά ενέργειας, επιφανειακή μόλυνση, κακή τοποθέτηση του εξαρτήματος ή ασταθή απόδοση του μηχανήματος.
Πώς να μειώσετε την παραμόρφωση πριν από τη συγκόλληση;
Η καλή προετοιμασία είναι το πρώτο βήμα για τον έλεγχο της ζημιάς του τεμαχίου εργασίας. Πολλά ελαττώματα συγκόλλησης προκαλούνται πριν ξεκινήσει ο πραγματικός κύκλος συγκόλλησης.
1. Ελέγξτε το υλικό, το πάχος και την ποιότητα της επιφάνειας
Πριν από τη μαζική παραγωγή, επιβεβαιώστε την ποιότητα υλικού, το εύρος πάχους, τη σκληρότητα, τον τύπο επιμετάλλωσης και την καθαριότητα της επιφάνειας. Για αρμούς χαλκού-αλουμινίου, συγκόλληση λωρίδων νικελίου, συγκόλληση με γλωττίδα μπαταρίας και ηλεκτρικούς συνδετήρες, τα εισερχόμενα υλικά θα πρέπει να ελέγχονται για οξείδωση, λάδι, γρέζια, πτυχώσεις, κάμψη και διακύμανση πάχους.
Εάν η επιφάνεια έχει ελαφρύ λάδι ή οξείδωση, καθαρίστε την πριν τη συγκόλληση. Τα μέρη με σοβαρή κάμψη, ζάρες, ρωγμές ή ζημιές στις άκρες δεν πρέπει να συγκολλούνται απευθείας, γιατί μπορεί να οδηγήσουν σε ασταθείς συγκολλήσεις ή δευτερεύουσα παραμόρφωση.
2. Χρησιμοποιήστε ένα κατάλληλο κέρατο και αμόνι
Το κέρατο δεν είναι καθολικό μέρος. Στη συγκόλληση μετάλλων με υπερήχους, ο σχεδιασμός του κέρατος επηρεάζει άμεσα την ποιότητα της συγκόλλησης και την εμφάνιση του τεμαχίου εργασίας.
Η περιοχή επαφής πρέπει να ταιριάζει με την περιοχή συγκόλλησης. Εάν είναι πολύ μικρό, η πίεση συγκεντρώνεται. Εάν είναι πολύ μεγάλο, η ενέργεια συγκόλλησης μπορεί να μην είναι επαρκής. Το βάθος των δοντιών πρέπει να ταιριάζει με το πάχος του τεμαχίου εργασίας. Τα λεπτά μέρη δεν πρέπει να συγκολλούνται με υπερβολικά βαθιά ή αιχμηρά δόντια.
Το αμόνι θα πρέπει να παρέχει αρκετή υποστήριξη για να αποτρέπει τη βύθιση, την ολίσθηση ή την κάμψη του εξαρτήματος. Ο παραλληλισμός του κέρατος και του άκμονα θα πρέπει επίσης να ελέγχεται τακτικά για να αποφευχθεί η άνιση πίεση.
3.Δημιουργήστε ένα παράθυρο πρακτικών παραμέτρων
Πριν από την πλήρη παραγωγή, αποφύγετε να βασίζεστε σε μια σταθερή ρύθμιση που βασίζεται μόνο στην εμπειρία. Αντίθετα, χρησιμοποιήστε δοκιμαστική συγκόλληση για να δημιουργήσετε ένα αξιόπιστο παράθυρο διεργασίας.
Ξεκινήστε με το υλικό, το πάχος και την περιοχή συγκόλλησης. Στη συνέχεια, ρυθμίστε βήμα προς βήμα το πλάτος, την πίεση, το χρόνο ή την ενέργεια. Αλλάξτε μόνο μία κύρια παράμετρο κάθε φορά και αξιολογήστε την αντοχή συγκόλλησης, τα σημάδια της επιφάνειας, τη μείωση του πάχους και την ηλεκτρική αντίσταση.
Για εξαρτήματα που παραμορφώνονται εύκολα, ξεκινήστε με χαμηλότερη ενέργεια και σταδιακά αυξήστε την έως ότου η αντοχή της συγκόλλησης ικανοποιήσει την απαίτηση. Αυτό διευκολύνει την εύρεση της καλύτερης ισορροπίας μεταξύ αντοχής και ελάχιστης ζημιάς.
Πώς να ελέγξετε τη ζημιά κατά τη συγκόλληση;
Κατά τη διάρκεια της συγκόλλησης, ο στόχος είναι η διατήρηση σταθερής εισροής ενέργειας, σταθερής πίεσης και σταθερής τοποθέτησης εξαρτημάτων. Οποιαδήποτε διακύμανση μπορεί να προκαλέσει ασυνεπή ποιότητα συγκόλλησης.
1. Ελέγξτε το πλάτος για να αποφύγετε την υπερβολική τριβή
Το υψηλότερο πλάτος συνήθως δημιουργεί ισχυρότερη τριβή και περισσότερη πλαστική παραμόρφωση στη διεπαφή. Για χοντρά ή σκληρά υλικά, η αύξηση του πλάτους μπορεί να βοηθήσει στη δημιουργία ισχυρού δεσμού. Ωστόσο, για τα λεπτά φύλλα χαλκού, τα φύλλα αλουμινίου και τις λωρίδες νικελίου, το υπερβολικό πλάτος μπορεί να προκαλέσει σχίσιμο, ζάρωμα και βαθιά εσοχή.
Εάν η αντοχή της συγκόλλησης είναι αποδεκτή, αλλά τα σημάδια της επιφάνειας είναι πολύ βαθιά, το υλικό είναι προφανώς αραιωμένο ή η άκρη είναι τραχιά, το πλάτος μπορεί να είναι πολύ υψηλό. Θα πρέπει να ρυθμιστεί μαζί με την πίεση και τον χρόνο συγκόλλησης.
2.Ελέγξτε την πίεση συγκόλλησης για να αποτρέψετε τη σύνθλιψη
Η πίεση βοηθά τα μέρη να έρθουν σε επαφή μεταξύ τους και επιτρέπει στους κραδασμούς να σχηματίσουν μια συμπαγή συγκόλληση. Αλλά υψηλότερη πίεση δεν σημαίνει πάντα καλύτερη συγκόλληση.
Εάν η πίεση είναι πολύ χαμηλή, το εξάρτημα μπορεί να γλιστρήσει και να δημιουργήσει μια αδύναμη συγκόλληση. Εάν η πίεση είναι πολύ υψηλή, η κόρνα μπορεί να πιέσει πολύ βαθιά μέσα στο υλικό, προκαλώντας βαριές εσοχές, λέπτυνση ή ρωγμές.
Μια πρακτική προσέγγιση είναι να ορίσετε ένα εύρος πίεσης με βάση το πάχος του υλικού και την περιοχή συγκόλλησης και, στη συνέχεια, να το επιβεβαιώσετε μέσω δοκιμών έλξης και οπτικής επιθεώρησης. Εάν η αντοχή της συγκόλλησης είναι χαμηλή, μην αυξάνετε μόνο την πίεση. Ελέγξτε επίσης την καθαριότητα της επιφάνειας, τη φθορά της κόρνας, το πλάτος και τον χρόνο συγκόλλησης.
3.Έλεγχος χρόνου ή ενέργειας για την αποφυγή υπερκόλλησης
Εάν ο χρόνος συγκόλλησης είναι πολύ μικρός, η άρθρωση μπορεί να μην κολλήσει πλήρως. Εάν είναι πολύ μακρύ, το εξάρτημα μπορεί να υπερκολληθεί. Τα σημάδια υπερσυγκόλλησης περιλαμβάνουν σκοτεινές περιοχές συγκόλλησης, βαθιά εσοχή, παραμόρφωση άκρων, διαχωρισμό υλικού και ρωγμές γύρω από τη συγκόλληση.
Για μαζική παραγωγή, είναι καλύτερο να χρησιμοποιείτε εξοπλισμό με έλεγχο ενέργειας, έλεγχο μετατόπισης ή παρακολούθηση ποιότητας συγκόλλησης. Η λειτουργία ενέργειας μπορεί να σας βοηθήσει να διατηρήσετε την εισροή ενέργειας πιο συνεπή από κύκλο σε κύκλο, μειώνοντας τη διακύμανση που προκαλείται από μικρές διαφορές υλικών.
4.Διατηρήστε το τεμάχιο εργασίας σταθερό
Η κίνηση του εξαρτήματος κατά τη συγκόλληση είναι μια κοινή αιτία γρατσουνιών, μετατόπισης συγκόλλησης και παραμόρφωσης άκρων. Το εξάρτημα πρέπει να τοποθετηθεί με ακρίβεια και η επιφάνεια του εξαρτήματος πρέπει να είναι καθαρή και απαλλαγμένη από υπολείμματα.
Για μικρούς ακροδέκτες, λεπτές στοίβες και γλωττίδες μπαταρίας πολλαπλών στρώσεων, πρόσθετες λειτουργίες εντοπισμού ή σύσφιξης μπορούν να βοηθήσουν στη μείωση της οριζόντιας κίνησης κατά τη συγκόλληση.
5.Χρησιμοποιήστε-Πραγματικό χρόνο παρακολούθησης και συναγερμούς
Μια καλή μηχανή συγκόλλησης μετάλλων με υπερήχους θα πρέπει να παρακολουθεί την ενέργεια συγκόλλησης, το χρόνο, την ισχύ, τη μετατόπιση και την πίεση. Στην παραγωγή ηλεκτρονικών ακριβείας και μπαταρίας, η οπτική επιθεώρηση από μόνη της δεν αρκεί.
Ορίστε ανώτατα και κατώτερα όρια διεργασίας για τα δεδομένα συγκόλλησης κλειδιών. Για παράδειγμα, μπορούν να ρυθμιστούν συναγερμοί για υπερβολική ενέργεια, μη φυσιολογικό χρόνο συγκόλλησης, ανώμαλη μετατόπιση ή ανεπαρκή πίεση. Αυτό βοηθά να σταματήσετε τα ελαττωματικά εξαρτήματα προτού το ζήτημα γίνει πρόβλημα παρτίδας.
Πώς να αποτρέψετε τη δευτερογενή βλάβη μετά τη συγκόλληση;
Ο ποιοτικός έλεγχος συγκόλλησης δεν τελειώνει όταν ολοκληρωθεί ο κύκλος συγκόλλησης. Λεπτά ή ευαίσθητα μέρη μπορούν ακόμα να παραμορφωθούν κατά την εκφόρτωση, τη μεταφορά και την επιθεώρηση.
1.Χρησιμοποιήστε τον κατάλληλο χρόνο αναμονής
Ο χρόνος αναμονής επιτρέπει στη συγκόλληση να σταθεροποιείται υπό πίεση μετά τη διακοπή της δόνησης με υπερήχους. Για λεπτά φύλλα, πολυστρωματικά υλικά ή εξαρτήματα με αυστηρές απαιτήσεις επιπεδότητας, ο κατάλληλος χρόνος συγκράτησης μπορεί να μειώσει την επιστροφή του ελατηρίου και την κίνηση συγκόλλησης.
Ο χρόνος αναμονής δεν πρέπει να αυξάνεται τυφλά, καθώς μπορεί να επιβραδύνει την παραγωγή. Θα πρέπει να επαληθεύεται με βάση τις απαιτήσεις αντοχής συγκόλλησης, εμφάνισης και χρόνου κύκλου.
2.Χειριστείτε τα εξαρτήματα προσεκτικά μετά τη συγκόλληση
Μετά τη συγκόλληση, τα μέρη πρέπει να αφαιρεθούν απαλά. Μην τραβάτε απευθείας τη συγκολλημένη περιοχή και αποφύγετε να χτυπήσετε το εξάρτημα στις άκρες του εξαρτήματος. Για λεπτά ή εύκαμπτα μέρη, χρησιμοποιήστε ειδικούς δίσκους ή εξαρτήματα μεταφοράς για να αποτρέψετε την πίεση στοίβαξης και τη ζημιά κατά τη μεταφορά.
3.Επιθεωρήστε την εμφάνιση, τις διαστάσεις και την απόδοση
Η επιθεώρηση δεν πρέπει μόνο να επιβεβαιώνει ότι τα εξαρτήματα είναι συνδεδεμένα. Θα πρέπει επίσης να ελέγξει εάν η συγκόλληση πληροί τις απαιτήσεις εφαρμογής.
Τα συνήθη στοιχεία επιθεώρησης περιλαμβάνουν εσοχή επιφάνειας, θέση συγκόλλησης, μείωση πάχους, αντοχή σε έλξη, αντοχή αποκόλλησης, ηλεκτρική αντίσταση και ποιότητα διατομής-. Για μπαταρίες νέας ενέργειας, ηλεκτρονικά ηλεκτρικά ηλεκτρικά και ηλεκτρικά βύσματα, η σταθερή χαμηλή αντίσταση επαφής είναι ιδιαίτερα σημαντική επειδή η άρθρωση πρέπει να είναι και ισχυρή και ηλεκτρικά αξιόπιστη.
Πώς να επιλέξετε μια μηχανή συγκόλλησης μετάλλων με υπερήχους για να μειώσετε τη ζημιά στο τεμάχιο εργασίας;
Για τους αγοραστές, η επιλογή μιας μηχανής συγκόλλησης μετάλλων με υπερήχους δεν πρέπει να βασίζεται μόνο στην βαθμολογία ισχύος ή στην τιμή. Το μηχάνημα πρέπει να μπορεί να ελέγχει τη διαδικασία συγκόλλησης με συνέπεια.
1. Αντιστοιχίστε τη δύναμη με το υλικό και το πάχος
Εάν η ισχύς είναι πολύ χαμηλή, η αντοχή συγκόλλησης μπορεί να είναι ανεπαρκής. Εάν η ισχύς είναι πολύ υψηλή και δεν ελέγχεται καλά, το τεμάχιο εργασίας μπορεί να καταστραφεί.
Πριν από την αγορά, παρέχετε στον προμηθευτή το υλικό, το πάχος, τον αριθμό των στρωμάτων, την περιοχή συγκόλλησης, την αντοχή έλξης στόχου, την απαίτηση αντίστασης και την ικανότητα παραγωγής. Ο προμηθευτής θα πρέπει να προτείνει την ισχύ του μηχανήματος και τη λύση συγκόλλησης με βάση πραγματικά δείγματα.
Οι λεπτοί ακροδέκτες, οι λωρίδες νικελίου και τα μικρά αγώγιμα μέρη απαιτούν συνήθως πιο ακριβή έλεγχο. Τα πολυστρωματικά φύλλα χαλκού, τα φύλλα αλουμινίου και οι μεγαλύτερες συνδέσεις ράβδων μπορεί να απαιτούν υψηλότερη απόδοση ενέργειας και μια πιο σταθερή πλατφόρμα συγκόλλησης.
2.Επιλέξτε σταθερό έλεγχο πίεσης
Η ασταθής πίεση μπορεί να οδηγήσει σε ανομοιόμορφα σημάδια συγκόλλησης, ασυνεπή αντοχή και ζημιά στο τεμάχιο εργασίας. Επιλέξτε εξοπλισμό με σταθερή πίεση εξόδου, καλή επαναληψιμότητα και εύκολη ρύθμιση.
Για τη συγκόλληση ακριβείας, αξίζει να λάβετε υπόψη τον έλεγχο πίεσης σερβομηχανισμού, την παρακολούθηση μετατόπισης, τη ρύθμιση πίεσης σκανδάλης και την καταγραφή της καμπύλης συγκόλλησης.
3. Ελέγξτε τους διαθέσιμους τρόπους συγκόλλησης
Μια ικανή μηχανή συγκόλλησης μετάλλων με υπερήχους μπορεί να υποστηρίζει τη λειτουργία χρόνου, τη λειτουργία ενέργειας, τη λειτουργία ισχύος ή τη λειτουργία μετατόπισης.
Για απλά προϊόντα, η λειτουργία χρόνου μπορεί να είναι αρκετή. Για υλικά με παραλλαγές, υψηλές απαιτήσεις ποιότητας ή μαζική παραγωγή, η παρακολούθηση της λειτουργίας ενέργειας και της μετατόπισης είναι πιο πολύτιμη επειδή συμβάλλουν στη βελτίωση της συνοχής.
4.Evaluate Horn and Fixture Customization
Πολλά προβλήματα παραμόρφωσης προέρχονται από κακή σχεδίαση κόρνας ή εξαρτήματος, όχι από το ίδιο το σώμα του μηχανήματος. Όταν επιλέγετε έναν προμηθευτή, ρωτήστε εάν μπορεί να παρέχει σχεδιασμό κόρνας, ανάπτυξη εξαρτημάτων, συγκόλληση δείγματος και επικύρωση διαδικασίας.
Ένας προμηθευτής που μπορεί να προσαρμόσει το κέρατο και το αμόνι σύμφωνα με τη δομή του τεμαχίου εργασίας είναι πιο πιθανό να λύσει προβλήματα εσοχής, παραμόρφωσης, αδύναμων συγκολλήσεων και μετατόπισης συγκόλλησης.
5.Αναζητήστε την καταγραφή και την ιχνηλασιμότητα δεδομένων
Για μπαταρίες νέας ενέργειας, ανταλλακτικά αυτοκινήτων, ηλεκτρονικά ακριβείας και άλλες ευαίσθητες εφαρμογές ποιότητας-, συνιστάται ιδιαίτερα η καταγραφή δεδομένων. Το μηχάνημα θα πρέπει να καταγράφει την ενέργεια συγκόλλησης, το χρόνο, την ισχύ, την πίεση, τη μετατόπιση και άλλα βασικά δεδομένα.
Αυτό διευκολύνει τον εντοπισμό ζητημάτων ποιότητας, την ανάλυση της διαφοροποίησης της διαδικασίας και τη δημιουργία ενός σταθερού προτύπου παραγωγής.
Συμβουλές ελέγχου ζημιών για διαφορετικά τεμάχια εργασίας
1. Λεπτά φύλλα χαλκού και αλουμινίου
Τα λεπτά φύλλα τρυπώνονται ή στρεβλώνονται εύκολα. Χρησιμοποιήστε ένα κατάλληλο σχέδιο δοντιών κέρατου, αποφύγετε την υπερβολική πίεση και το πλάτος και βεβαιωθείτε ότι ο αμόνις παρέχει αρκετή στήριξη. Κατά τη δοκιμαστική συγκόλληση, ελέγξτε το βάθος της εσοχής, τη μείωση του πάχους και την παραμόρφωση της άκρης.
2.Πολυστρωματικά φύλλα χαλκού και αλουμινίου
Τα πολυστρωματικά φύλλα απαιτούν ισχυρή σύνδεση μεταξύ των στρωμάτων, αλλά το ανώτερο στρώμα μπορεί να σχιστεί εάν η διαδικασία είναι πολύ επιθετική. Χρησιμοποιήστε σταθερό ενεργειακό έλεγχο και επαληθεύστε τη συγκόλληση του στρώματος μέσω δοκιμής απολέπισης ή επιθεώρησης διατομής-. Το εξάρτημα πρέπει να αποτρέπει τη μετατόπιση των ελασμάτων πριν από τη συγκόλληση.
3. Καρτέλες μπαταρίας
Οι γλωττίδες της μπαταρίας απαιτούν σταθερή αντοχή συγκόλλησης, καλή αγωγιμότητα και σταθερή εμφάνιση. Αποφύγετε την υπερβολική ενέργεια που μπορεί να επηρεάσει τις γύρω κατασκευές και ελέγξτε αυστηρά τη θέση συγκόλλησης. Οι γλωττίδες αλουμινίου, οι χάλκινες γλωττίδες και οι χάλκινοι- συνδυασμοί αλουμινίου πρέπει να έχουν το δικό τους παράθυρο διεργασίας.
4.Τερματικά καλωδίων καλωδίων
Για τη συγκόλληση ακροδεκτών καλωδίων, οι χαλαροί κλώνοι, η κακή τοποθέτηση ακροδεκτών και η ασταθής σύσφιξη μπορούν όλα να επηρεάσουν την ποιότητα της συγκόλλησης. Το εξάρτημα πρέπει να συγκρατεί σταθερά τόσο το καλώδιο όσο και τον ακροδέκτη. Διαφορετικές διατομές σύρματος-θα πρέπει να χρησιμοποιούν διαφορετικές ρυθμίσεις πίεσης και ενέργειας.
Λίστα ελέγχου ζημιών τεμαχίου εργασίας
| Στοιχείο επιθεώρησης | Τι να ελέγξετε | Πιθανό πρόβλημα |
|---|---|---|
| Υλικό | Τύπος, πάχος, σκληρότητα, αριθμός στρώσεων | Λεπτό ή ασυνεπές υλικό μπορεί να παραμορφωθεί |
| Επιφανειακή κατάσταση | Λάδι, οξείδωση, γρέζια, ποιότητα επιμετάλλωσης | Ασταθής μεταφορά ενέργειας |
| Κατάσταση κέρατος | Σχέδιο δοντιών, φθορά, παραλληλισμός | Βαθιά σημάδια ή τοπική υπερσυγκόλληση |
| Αμόνι και εξάρτημα | Στήριξη, τοποθέτηση, σύσφιξη | Στρεβλώσεις, ολίσθηση, μετατόπιση συγκόλλησης |
| Πλάτος | Είτε είναι πολύ ψηλά | Σχισίματα, αραίωση, τραχιές άκρες |
| Πίεση | Είτε είναι πολύ υψηλό είτε πολύ χαμηλό | Σύνθλιψη, αδύναμες συγκολλήσεις, ασταθής αντοχή |
| Χρόνος ή ενέργεια | Αν το εξάρτημα είναι υπερσυγκολλημένο | Σκούρα σημάδια, παραμορφώσεις, ρωγμές |
| Κρατήστε χρόνο | Είτε είναι επαρκής | Ανοιξιάτικες ή ασταθείς συγκολλήσεις |
| Χειριζόμενος | Φόρτωση, εκφόρτωση, μεταφορά | Δευτερεύουσα ζημιά κάμψης ή πρόσκρουσης |
| Κατάσταση μηχανήματος | Μετατροπέας, γεννήτρια, σύστημα καθοδήγησης | Ασταθής έξοδος και ελαττώματα παρτίδας |
FAQ
Ε: Γιατί μια μηχανή συγκόλλησης μετάλλων με υπερήχους αφήνει βαθιά σημάδια στο τεμάχιο εργασίας;
Α: Τα βαθιά σημάδια προκαλούνται συνήθως από υπερβολική πίεση, αιχμηρά δόντια κέρατος, υψηλό πλάτος, μεγάλο χρόνο συγκόλλησης ή αδύναμη στήριξη του άκμονα. Η λύση δεν είναι μόνο η μείωση μιας παραμέτρου, αλλά και ο έλεγχος της κόρνας, του εξαρτήματος, της επιφάνειας του τεμαχίου εργασίας και της σταθερότητας του μηχανήματος.
Ε: Η παραμόρφωση του τεμαχίου εργασίας σημαίνει πάντα ότι η ισχύς συγκόλλησης είναι πολύ υψηλή;
Α: Όχι. Η υψηλή ισχύς μπορεί να προκαλέσει παραμόρφωση, αλλά η κακή στήριξη του εξαρτήματος, η ανομοιόμορφη επαφή της κόρνας, η μη ισορροπημένη πίεση, η μόλυνση της επιφάνειας και η διακύμανση του πάχους του υλικού μπορούν επίσης να προκαλέσουν παραμόρφωση. Η καλύτερη προσέγγιση είναι να προσδιορίσετε πού συμβαίνει η παραμόρφωση και στη συνέχεια να ελέγξετε τη διαδικασία βήμα προς βήμα.
Ε: Πώς μπορούν να συγκολληθούν λεπτά φύλλα χαλκού ή αλουμινίου με λιγότερη εσοχή;
Α: Χρησιμοποιήστε ένα μοτίβο δοντιών κέρατος κατάλληλο για λεπτά υλικά, αποφύγετε την υπερβολική πίεση και πλάτος και παρέχετε αρκετή στήριξη άκμονα. Ξεκινήστε με χαμηλότερη ενέργεια κατά τη δοκιμαστική συγκόλληση και στη συνέχεια αυξήστε σταδιακά μέχρι να επιτευχθεί η απαιτούμενη αντοχή.
Ε: Μπορώ να αυξήσω τον χρόνο συγκόλλησης εάν η αντοχή συγκόλλησης είναι πολύ χαμηλή;
Α: Όχι αμέσως. Η αύξηση του χρόνου συγκόλλησης μπορεί να βελτιώσει την αντοχή, αλλά μπορεί επίσης να προκαλέσει υπερσυγκόλληση και παραμόρφωση. Ελέγξτε πρώτα την καθαριότητα της επιφάνειας, την κατάσταση της κόρνας και τη θέση του εξαρτήματος. Στη συνέχεια, ρυθμίστε το πλάτος, την πίεση ή την ενέργεια με μικρά βήματα και επιβεβαιώστε το αποτέλεσμα με δοκιμή έλξης και οπτική επιθεώρηση.
Ε: Πώς μπορώ να επιλέξω τη σωστή μηχανή συγκόλλησης μετάλλων υπερήχων για το τεμάχιο εργασίας μου;
Α: Παρέχετε στον προμηθευτή το υλικό, το πάχος, τον αριθμό των στρωμάτων, την περιοχή συγκόλλησης, την αντοχή έλξης στόχου, την απαίτηση αντίστασης και την παραγωγική ικανότητα. Ένας αξιόπιστος προμηθευτής θα πρέπει να υποστηρίζει τη συγκόλληση δειγμάτων, τον σχεδιασμό κεράτων και εξαρτημάτων, τη δοκιμή παραμέτρων και την καθοδήγηση της διαδικασίας παραγωγής.
Σύναψη
Η πρόληψη της ζημιάς του τεμαχίου εργασίας στη συγκόλληση μετάλλων με υπερήχους δεν αφορά μόνο τη μείωση της ενέργειας συγκόλλησης. Το κλειδί είναι να ταιριάζει η ενέργεια, η πίεση, ο σχεδιασμός της κόρνας, η στήριξη του εξαρτήματος και η κατάσταση του υλικού.
Για ηλεκτρονικά ακριβείας, μπαταρίες νέας ενέργειας, καλωδίωση αυτοκινήτου και αγώγιμα μεταλλικά εξαρτήματα, η σταθερή ποιότητα συγκόλλησης εξαρτάται από πολύ περισσότερα από την ισχύ της μηχανής. Εξαρτάται επίσης από ένα κατάλληλο παράθυρο διεργασίας, αξιόπιστο σχεδιασμό εξαρτημάτων, σωστή αντιστοίχιση κόρνας και συνεπή έλεγχο του μηχανήματος.
Όταν επιλέγουν μια μηχανή συγκόλλησης μετάλλων με υπερήχους, οι αγοραστές δεν πρέπει να συγκρίνουν μόνο την τιμή και την ονομαστική ισχύ. Θα πρέπει επίσης να αξιολογούν τα αποτελέσματα συγκόλλησης δειγμάτων, τον έλεγχο παραμόρφωσης, τη σταθερότητα των δεδομένων συγκόλλησης, την προσαρμογή της κόρνας και του εξαρτήματος και την εμπειρία της διαδικασίας του προμηθευτή. Αυτό βοηθά στην επίτευξη ισχυρών συγκολλήσεων ενώ μειώνει τις εσοχές, τη στρέβλωση, το ράγισμα και τα ελαττώματα κατά παρτίδες.
Αποκτήστε μια λύση συγκόλλησης