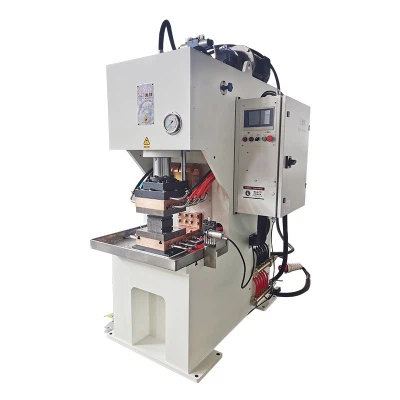
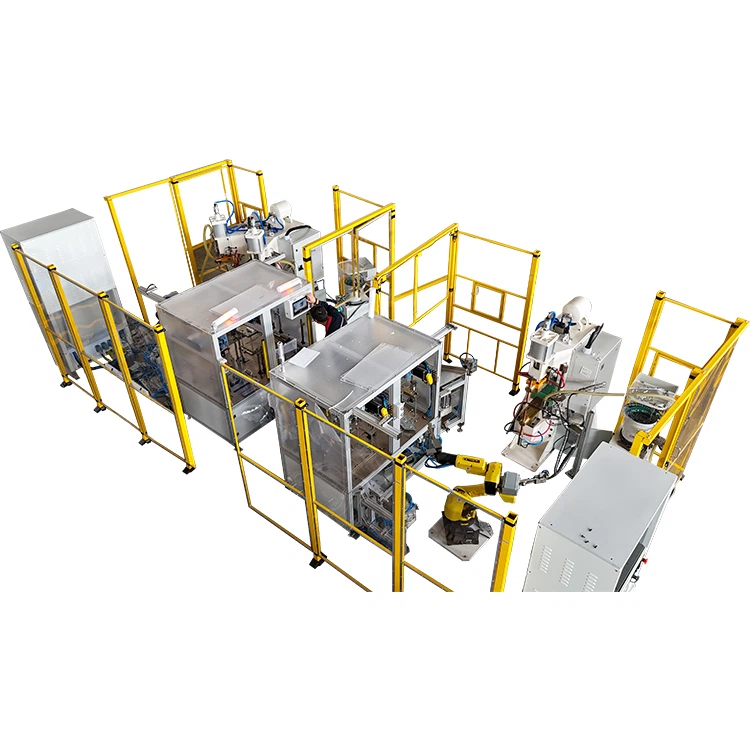
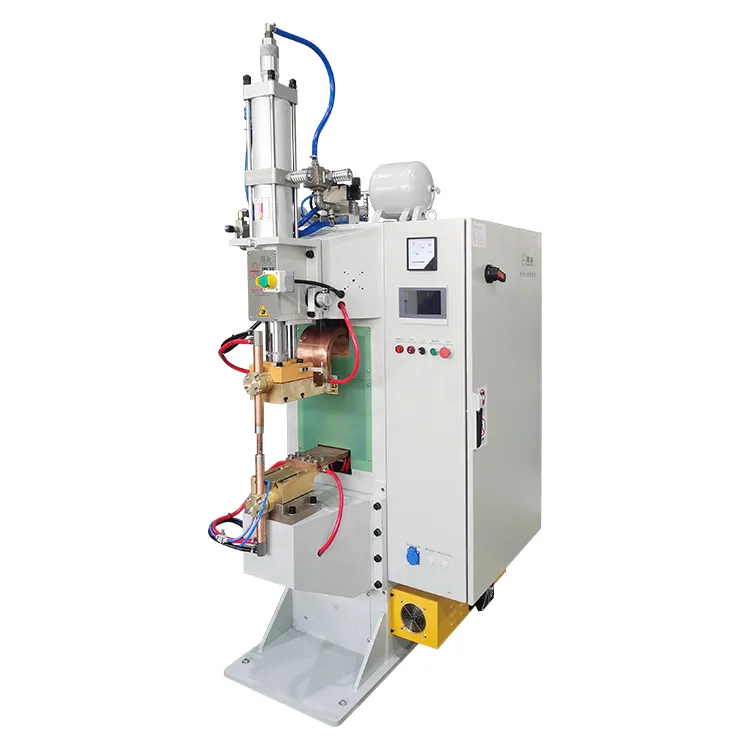
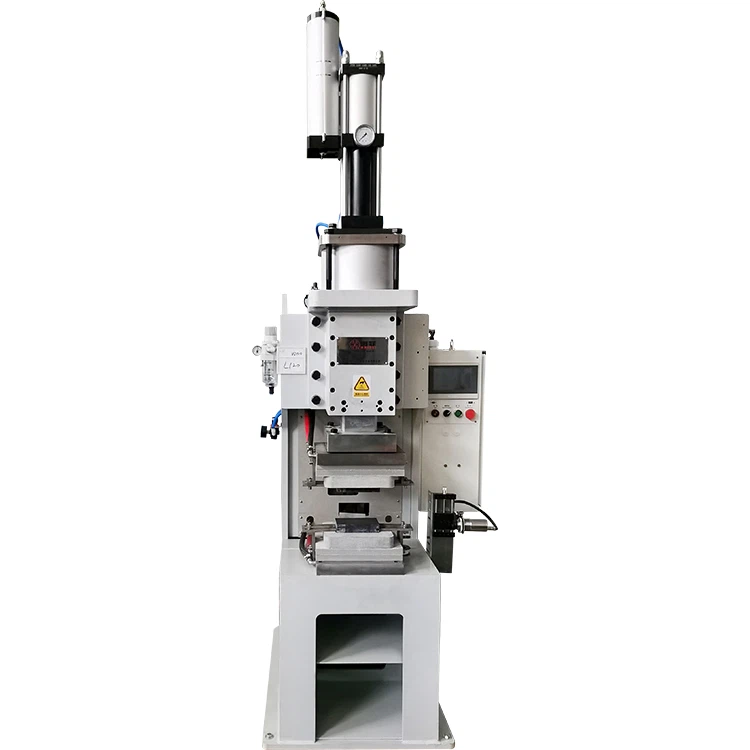
Στους ταχέως αναπτυσσόμενους τομείς της Νέας Ενέργειας, της Ηλεκτρικής Ενέργειας και της Αποθήκευσης Ενέργειας Φωτοβολταϊκών, το πολυμερέςμηχανή συγκόλλησης διάχυσηςέχει γίνει ένα κρίσιμο κομμάτι εξοπλισμού για τη σύνδεση εύκαμπτων ζεύξεων, ράβδων τροφοδοσίας και άλλων βασικών εξαρτημάτων. Αυτή η τεχνολογία προσφέρει σημαντικά πλεονεκτήματα ως προς την αποτελεσματικότητα και τη φιλικότητα προς το περιβάλλον ελέγχοντας με ακρίβεια τη θερμοκρασία και την πίεση για την επίτευξη ενός δεσμού διάχυσης σε μοριακό-επίπεδο σε περιβάλλον αέρα.
Ωστόσο, η τοπική εμφάνιση μικρο-κενών στην επιφάνεια συγκόλλησης είναι μια κοινή και επίμονη πρόκληση για πολλούς κατασκευαστές. Αυτά τα μικρο-κενά όχι μόνο διακυβεύουν την εμφάνιση του προϊόντος αλλά, πιο κρίσιμα, μειώνουν σημαντικά τη σταθερότητα και την ασφάλεια της μετάδοσης ισχύος, επηρεάζοντας άμεσα τη μακροπρόθεσμη-αξιοπιστία του προϊόντος.


Για την αντιμετώπιση αυτής της πρόκλησης, οι εταιρείες απαιτούν μια συστηματική λύση. Αυτό το άρθρο θα εμβαθύνει στις βασικές αιτίες του σχηματισμού μικρο{1}}κενών, θα αναλύσει λεπτομερώς μια στρατηγική βελτιστοποίησης διαδικασίας "Πέντε-Βημάτων", θα παρέχει βασικά σημεία αναφοράς παραμέτρων του κλάδου και θα καθοδηγήσει τελικά τους χρήστες πώς να επιλέξουν μια μηχανή συγκόλλησης διάχυσης υψηλής ποιότητας ικανή να αποτρέψει θεμελιωδώς την ασφάλιση μικρο{{4} ανάπτυξη της νέας βιομηχανίας ενέργειας.
Γιατί εμφανίζονται τοπικά μικρο-κενά στις συγκολλήσεις διάχυσης;
Η ουσία της συγκόλλησης διάχυσης πολυμερών είναι η χρήση θερμικής ενέργειας και πίεσης για την προώθηση της αμοιβαίας διάχυσης ατόμων ή μορίων κατά μήκος της διεπαφής της άρθρωσης, με αποτέλεσμα έναν μεταλλουργικό δεσμό. Η παρουσία μικρο-κενών υποδηλώνει ότι αυτή η διαδικασία συγκόλλησης ήταν είτε παρεμποδισμένη είτε ατελής σε εντοπισμένες περιοχές. Τα προβλήματα μικρο-κενών προκαλούνται συνήθως από τέσσερις βασικούς παράγοντες:
Καθαριότητα Επιφανειών – Η Παραβλεφθείσα «Πρώτη Γραμμή Άμυνας»
Οι λεκέδες από λάδι, τα στρώματα οξειδίου, η σκόνη ή άλλοι ρύποι που υπάρχουν στην επιφάνεια των τεμαχίων είναι η κύρια αιτία σχηματισμού μικρο{0}}κενών. Αυτές οι ακαθαρσίες δεν μπορούν να εξατμιστούν πλήρως ή να αποβληθούν κατά τη διάρκεια της διαδικασίας συγκόλλησης. Λειτουργούν ως φράγμα, εμποδίζοντας την στενή επαφή και την αμοιβαία διάχυση μεταξύ των μορίων των τεμαχίων. Αυτό ισχύει ιδιαίτερα για υλικά όπως ο χαλκός και το αλουμίνιο, που χρησιμοποιούνται συνήθως στον τομέα της νέας ενέργειας, όπου τα πολύ δραστικά επιφανειακά οξείδια, εάν δεν αφαιρεθούν επιμελώς, θα οδηγήσουν άμεσα σε εντοπισμένη ατελή σύντηξη και μικρο{4}}κενά.
Ομοιομορφία πεδίου θερμοκρασίας – Η ανταλλαγή-Απενεργοποίηση μεταξύ υπερθέρμανσης και υποψύξης-
Ο ακριβής έλεγχος θερμοκρασίας στη μηχανή συγκόλλησης διάχυσης πολυμερών είναι ζωτικής σημασίας για τη μοριακή διάχυση. Εάν το σύστημα ελέγχου θερμοκρασίας του εξοπλισμού δεν έχει επαρκή ακρίβεια, που οδηγεί σε ανομοιόμορφη κατανομή θερμοκρασίας στην επιφάνεια συγκόλλησης, μπορεί να προκύψουν δύο τύποι μικρο-κενών:
- Τοπική υπερθέρμανση: Οι υπερβολικά υψηλές θερμοκρασίες μπορεί να προκαλέσουν την εξάτμιση του υλικού του τεμαχίου ή των ιχνών οργανικών ουσιών που έχουν προσροφηθεί στην επιφάνειά του, σχηματίζοντας αέρια. Εάν αυτά τα αέρια δεν αποβάλλονται υπό πίεση, δημιουργούν μικρούς πόρους αερίου εντός της διεπαφής δεσμού.
- Localized Under-Cooling: Σε περιοχές όπου η θερμοκρασία είναι ανεπαρκής, η μοριακή δραστηριότητα είναι χαμηλή και ο ρυθμός διάχυσης είναι αργός. Η άρθρωση αποτυγχάνει να επιτύχει επαρκή αντοχή συγκόλλησης μέχρι το τέλος του κύκλου συγκόλλησης, αφήνοντας πίσω μη-συντηγμένα μικρο-κενά, τα οποία εκδηλώνονται ως μικρο-κενά.
Ακρίβεια συστήματος πίεσης – Ο τερματισμός των μικρο-κενών
Η πίεση συγκόλλησης είναι απαραίτητη για την εξάλειψη των μικροσκοπικών ανωμαλιών στην επιφάνεια και την προώθηση της στενής μοριακής επαφής. Εάν η πίεση συγκόλλησης είναι ανεπαρκής ή εάν η πίεση κατανέμεται άνισα στην επιφάνεια της συγκόλλησης, τα μικροκενά μεταξύ των τεμαχίων δεν μπορούν να παγιωθούν πλήρως. Αυτά τα μη εξαλειφθέντα κενά εμφανίζονται ως μικρο-κενά σε μικροσκοπικό επίπεδο. Επιπλέον, η υπερβολική πίεση σε ορισμένα σύνθετα υλικά μπορεί να οδηγήσει σε υπερβολική παραμόρφωση και εξώθηση υλικού, η οποία μπορεί να επηρεάσει αρνητικά την ποιότητα του δεσμού.
Σταθερότητα Εξοπλισμού και Παράμετροι Χρόνου – Οι Καταλύτες Μοριακής Διάχυσης
Εάν η μηχανή συγκόλλησης με διάχυση πολυμερών υποφέρει από προβλήματα όπως η γήρανση του εξοπλισμού ή η υποβάθμιση της απόδοσης κρίσιμων εξαρτημάτων όπως το επαγωγικό πηνίο ή το σύστημα πίεσης, θα έχει ως αποτέλεσμα ασταθή ενέργεια και πίεση εξόδου, θέτοντας άμεσα σε κίνδυνο την ποιότητα της συγκόλλησης. Ταυτόχρονα, εάν ο χρόνος συγκόλλησης είναι πολύ μικρός, τα μόρια δεν θα έχουν αρκετό χρόνο για να ολοκληρώσουν επαρκή διάχυση και ανάπτυξη κόκκων, οδηγώντας σε ένα ατελές στρώμα δεσμού και στον κρυφό κίνδυνο μικρο-κενών.
Η μέθοδος πέντε-βημάτων για την πλήρη εξάλειψη των κενών μικροσυγκόλλησης-
Η επίλυση του προβλήματος του μικρο{0}}κενού απαιτεί μια συστηματική, ολοκληρωμένη στρατηγική προσαρμογής που να αντιμετωπίζει τη διαδικασία από την πηγή έως την ολοκλήρωσή της. Συνιστούμε να ακολουθήσετε αυτήν τη "Μέθοδο πέντε-βημάτων" για βελτιστοποίηση διαδικασίας:
Βήμα πρώτο: Εντατικοποιήστε την επιφανειακή προ-επεξεργασία
Αυτό είναι το θεμέλιο για την πρόληψη των μικρο-κενών. Πριν από τη συγκόλληση, πρέπει να χρησιμοποιηθεί ένα εξειδικευμένο καθαριστικό για την ενδελεχή αφαίρεση του λαδιού, των παραγόντων απελευθέρωσης μούχλας και άλλων οργανικών ακαθαρσιών από την επιφάνεια του τεμαχίου εργασίας. Για υλικά που οξειδώνονται εύκολα όπως ο χαλκός και το αλουμίνιο, είναι απαραίτητες μέθοδοι όπως η φυσική τριβή ή η χημική αποξήρανση για την πλήρη αφαίρεση του στρώματος οξειδίου. Η διασφάλιση της καθαριότητας της επιφάνειας του τεμαχίου κατεργασίας-του βαθμού καθαριότητας είναι απαραίτητη προϋπόθεση για την επίτευξη στενής μοριακής επαφής.
Βήμα δεύτερο: Βελτιστοποιήστε την καμπύλη θερμοκρασίας με βάση τις ιδιότητες υλικού
Η θερμοκρασία είναι η πιο ευαίσθητη παράμετρος στη συγκόλληση διάχυσης. Η θερμοκρασία συγκόλλησης θα πρέπει να ελέγχεται με ακρίβεια στην περιοχή από 0,5 $T_m$ έως 0,7 $T_m$ (όπου $T_m$ είναι το σημείο τήξης) με βάση το σημείο τήξης και τη θερμική ευαισθησία του υλικού του τεμαχίου. Βασικά, η θερμοκρασία σε ολόκληρη την επιφάνεια συγκόλλησης πρέπει να είναι ομοιόμορφα συνεπής. Συνιστάται η χρήση συστήματος θέρμανσης με αλγόριθμους PID και έλεγχο θερμοκρασίας ζώνης, διατηρώντας ακρίβεια ελέγχου θερμοκρασίας ±10 μοιρών ή καλύτερη (π.χ. ±1 βαθμό ) για την αποφυγή τοπικής υπερθέρμανσης ή υποψύξης.
Βήμα τρίτο: Ρυθμίστε με ακρίβεια τη διαβάθμιση πίεσης
Η πίεση πρέπει να είναι όχι μόνο επαρκής αλλά και ομοιόμορφα σταθερή. Με βάση την αντοχή διαρροής και το πάχος του τεμαχίου, πρέπει να οριστεί ένα βέλτιστο εύρος πίεσης (οι αναφορές του κλάδου συνήθως κυμαίνονται μεταξύ 20-50 kg/cm² ή 2-5 MPa). Αυτή η πίεση πρέπει να είναι αρκετά υψηλή ώστε να προκαλεί πλαστική παραμόρφωση μικροσκοπικών επιφανειακών ανωμαλιών χωρίς να προκαλείται υπερβολική μακροσκοπική εξώθηση. Συνιστάται ιδιαίτερα η χρήση σερβοηλεκτρικού συστήματος πίεσης. Σε σύγκριση με τα παραδοσιακά πνευματικά ή υδραυλικά συστήματα, τα συστήματα σερβομηχανισμού παρέχουν ομαλότερη, ακριβέστερη φόρτωση και συγκράτηση πίεσης, διασφαλίζοντας ότι τα μικροκενά εξαλείφονται πλήρως.
Βήμα τέταρτο: Δημιουργήστε έναν Τακτικό Μηχανισμό Επιθεώρησης Εξοπλισμού
Ο εξοπλισμός είναι το όχημα για τη διαδικασία. Πρέπει να καθιερωθεί ένα αυστηρό καθεστώς περιοδικής συντήρησης και επιθεώρησης, με επίκεντρο το επαγωγικό πηνίο, τους αισθητήρες πίεσης, τα θερμαντικά στοιχεία και τις μονάδες ελέγχου θερμοκρασίας. Βεβαιωθείτε ότι ο εξοπλισμός λειτουργεί σταθερά, δίνοντας ιδιαίτερη προσοχή στη λειτουργία αντιστάθμισης πίεσης του συστήματος πίεσης. Αυτό είναι ζωτικής σημασίας για τη διατήρηση στενής επαφής παρά τη μικρή παραμόρφωση και ερπυσμό του υλικού σε υψηλές θερμοκρασίες.
Βήμα πέμπτο: Παρατείνετε εύλογα τον χρόνο διατήρησης της διάχυσης
Ο χρόνος συγκόλλησης θα πρέπει να παραταθεί κατάλληλα με βάση τις ιδιότητες και το πάχος του υλικού για να διασφαλιστεί ότι τα μόρια έχουν επαρκή χρόνο για να ολοκληρώσουν την πλήρη διάχυση και την ανάπτυξη των κόκκων. Ενώ η παράταση του χρόνου συγκόλλησης αυξάνει ελαφρώς τον κύκλο παραγωγής, είναι ένα κρίσιμο βήμα για την εξάλειψη των μικρο-κενών και την ενίσχυση της αντοχής και της αγωγιμότητας του δεσμού. Ο συντομότερος αποτελεσματικός χρόνος που εγγυάται την ποιότητα θα πρέπει να καθοριστεί μέσω μικρών-δοκιμών παρτίδας.
Τυπικές παράμετροι διεργασίας για συγκόλληση με διάχυση χαλκού και αλουμινίου
Στις νέες βιομηχανίες ενέργειας και ηλεκτρικής ενέργειας, τα φύλλα χαλκού και αλουμινίου είναι τα κύρια υλικά για τη συγκόλληση. Οι σημαντικές διαφορές τους στις θερμοφυσικές ιδιότητες απαιτούν διακριτές παραμέτρους διεργασίας. Ο παρακάτω πίνακας παρέχει τυπικά δεδομένα αναφοράς για πρακτικές εφαρμογές:
| Υλικό τεμαχίου εργασίας | Τυπικό σενάριο εφαρμογής | Συνιστώμενο εύρος θερμοκρασίας | Συνιστώμενη περιοχή πίεσης | Τυπικός χρόνος κράτησης | Βασικός παράγοντας διαφοροποίησης |
| Φύλλο χαλκού | Υψηλή-μετάδοση ισχύος, μεγάλες μπάρες ρεύματος | 480 μοίρες ~ 580 μοίρες (750K ~ 850K) | 30 ~ 50 kg/cm² | 10-30 λεπτά | Το υψηλότερο σημείο τήξης απαιτεί υψηλότερες θερμοκρασίες και μεγαλύτερο χρόνο διάχυσης. |
| Αλουμινόχαρτο |
Φωτοβολταϊκά συστήματα αποθήκευσης ενέργειας, ευέλικτοι σύνδεσμοι μπαταρίας |
350 μοίρες ~ 440 μοίρες | 20 ~ 40 kg/cm² | 5 ~ 15 λεπτά | Το χαμηλότερο σημείο τήξης απαιτεί λεπτότερο έλεγχο θερμοκρασίας για την αποφυγή υπερβολικής οξείδωσης και παραμόρφωσης. |
Τα παραπάνω δεδομένα αντιπροσωπεύουν εύρη αναφοράς του κλάδου. Συγκεκριμένες παράμετροι πρέπει να καθορίζονται μέσω δοκιμών διαδικασίας με βάση το πάχος του τεμαχίου εργασίας, τον αριθμό των στρωμάτων και την απόδοση του εξοπλισμού.
Πώς να επιλέξετε μια μηχανή συγκόλλησης διάχυσης με βάση τις απαιτήσεις ποιότητας
Για εταιρείες που στοχεύουν στη θεμελιώδη επίλυση προβλημάτων μικρο-κενών, η επιλογή μιας μηχανής συγκόλλησης διάχυσης υψηλής-ποιότητας, υψηλής-ακρίβειας είναι πρωταρχικής σημασίας. Κατά την αγορά, εστιάστε σε αυτούς τους τρεις βασικούς τεχνικούς δείκτες:
Εστίαση στην ακρίβεια ελέγχου θερμοκρασίας: Έλεγχος ζώνης PID και γραμμή βάσης βιομηχανίας ±10 μοιρών
Μια ανώτερη μηχανή συγκόλλησης διάχυσης πρέπει να διαθέτει σύστημα ελέγχου θερμοκρασίας ικανό για ακριβή, ομοιόμορφη και ελεγχόμενη θέρμανση.
- Ακρίβεια ελέγχου θερμοκρασίας:Να επιλέγετε πάντα εξοπλισμό με ακρίβεια ελέγχου θερμοκρασίας εντός ±10 μοιρών. εφαρμογές υψηλού{1}}ενδέχεται να απαιτούν ±1 βαθμό . Αυτό είναι το κλειδί για τη διασφάλιση της ομοιόμορφης θερμοκρασίας της επιφάνειας συγκόλλησης και την πρόληψη του τοπικού σχηματισμού μικρο-κενών.
- Μέθοδος θέρμανσης:Αξιολογήστε εάν ο εξοπλισμός χρησιμοποιεί τεχνολογία ελέγχου θερμοκρασίας ζώνης, η οποία χρησιμοποιεί πολλαπλές ανεξάρτητες μονάδες θέρμανσης και αισθητήρες για τον έλεγχο διαφορετικών περιοχών της πλάκας συγκόλλησης ανεξάρτητα, εξαλείφοντας έτσι τις κλίσεις θερμοκρασίας.
- Υποστήριξη αλγορίθμου:Επαληθεύστε εάν ο εξοπλισμός χρησιμοποιεί προηγμένους αλγόριθμους PID για να επιτύχει ρυθμιζόμενους ρυθμούς θέρμανσης (π.χ. 1-20 μοίρες/λεπτό), διασφαλίζοντας ότι το υλικό θερμαίνεται ομοιόμορφα κατά τη φάση ανύψωσης και μειώνοντας τη θερμική καταπόνηση.
Σταθερότητα του συστήματος πίεσης: σερβο-Ηλεκτρικό έναντι πνευματικού
Η επιλογή του συστήματος πίεσης καθορίζει άμεσα την πληρότητα της εξάλειψης των μικρο-κενών.
- Σερβο-Ηλεκτρικό σύστημα:Η χρήση ενός σερβο-ηλεκτρικού συστήματος πίεσης συνιστάται ιδιαίτερα. Επιτυγχάνει έλεγχο πίεσης κλειστού-βρόχου μέσω κινητήρων και αισθητήρων υψηλής ακρίβειας{{3}, προσφέροντας γρήγορη απόκριση, σταθερή συγκράτηση πίεσης, υψηλή ακρίβεια και ισχυρό προγραμματισμό. Μπορεί να εφαρμόσει φόρτιση βαθμίδωσης πίεσης, καθιστώντας το τη βέλτιστη επιλογή για την εξάλειψη των μικρο-κενών και την πρόληψη της υπερβολικής παραμόρφωσης.
- Παραδοσιακά Πνευματικά/Υδραυλικά:Τα παραδοσιακά συστήματα παρουσιάζουν συχνά διακυμάνσεις στη συγκράτηση της πίεσης και την ομοιομορφία, γεγονός που καθιστά δύσκολη την κάλυψη των απαιτήσεων συγκόλλησης υψηλής-ακρίβειας-μικρο-μηδενικού κενού.
Ισχύς επωνυμίας και έγκυρη πιστοποίηση
Κατά την επιλογή εξοπλισμού, πρέπει να λαμβάνεται υπόψη η τεχνογνωσία και η αξιοπιστία του προμηθευτή:
- Επίσημη πιστοποίηση:Επιβεβαιώστε εάν ο κατασκευαστής του εξοπλισμού έχει λάβει την πιστοποίηση συστήματος διαχείρισης ποιότητας ISO9001, την εθνική πιστοποίηση 3C και την πιστοποίηση CE. Αυτές είναι θεμελιώδεις εγγυήσεις ποιότητας και ασφάλειας των προϊόντων.
- Μερίδιο αγοράς και εμπειρία στον κλάδο:Διερευνήστε το μερίδιο αγοράς της μάρκας και τις επιτυχημένες περιπτωσιολογικές μελέτες στον κλάδο. Για παράδειγμα, μια επωνυμία με παρουσία στην αγορά άνω των 5.000 μονάδων διαθέτει αναμφίβολα μεγαλύτερη ωριμότητα σε εξοπλισμό και τεχνολογία διεργασιών, προσφέροντας πιο αξιόπιστη καθοδήγηση διαδικασίας και εξυπηρέτηση μετά την πώληση.
- Επαγγελματική Υποδοχή: Ππροσδιορίστε τους κατασκευαστές που αναγνωρίζονται ως Εθνικές-Επιχειρήσεις υψηλής τεχνολογίας ή Επιχειρήσεις "Εξειδικευμένες, Εκλεπτυσμένες, Διαφορικές και Καινοτόμες" (SRDI), καθώς αυτό υποδηλώνει την επαγγελματική τους εξουσία στην τεχνολογική έρευνα και καινοτομία.
Σύναψη
Η εξάλειψη των τοπικών μικρο{0}}κενών στις συγκολλήσεις διάχυσης πολυμερών δεν είναι θέμα μίας προσαρμογής αλλά μια συστηματική προσπάθεια μηχανικής που περιλαμβάνει προετοιμασία επιφάνειας, έλεγχο θερμοκρασίας, ρύθμιση πίεσης, συντήρηση εξοπλισμού και χρόνο συγκόλλησης. Κατακτώντας αυτές τις βασικές παραμέτρους της διαδικασίας και κάνοντας μια συνετή επιλογή μηχανών συγκόλλησης με διάχυση υψηλής ακρίβειας, οι εταιρείες μπορούν όχι μόνο να εξαλείψουν πλήρως τον κίνδυνο μικρο-κενών, διασφαλίζοντας την υψηλή αγωγιμότητα και τη μακροπρόθεσμη{4}}αξιοπιστία της μετάδοσης ισχύος, αλλά και να βελτιώσουν σημαντικά την απόδοση παραγωγής και την ανταγωνιστικότητα των προϊόντων.
Η επιλογή της σωστής μηχανής συγκόλλησης διάχυσης πολυμερών σημαίνει την επιλογή ενός πιο αξιόπιστου, ασφαλέστερου και αποδοτικότερου μέλλοντος προϊόντος. Η γνώση των σωστών μεθόδων διαδικασίας και των κριτηρίων επιλογής είναι το κλειδί για τις επιχειρήσεις να διατηρήσουν ηγετική θέση στον έντονο ανταγωνισμό της νέας βιομηχανίας ενέργειας.