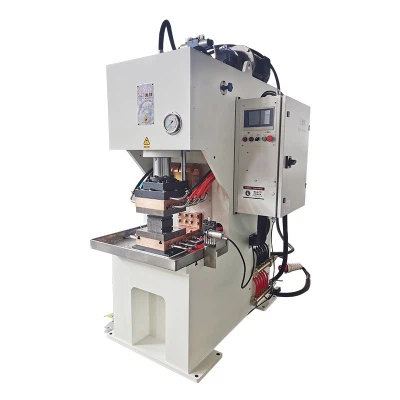
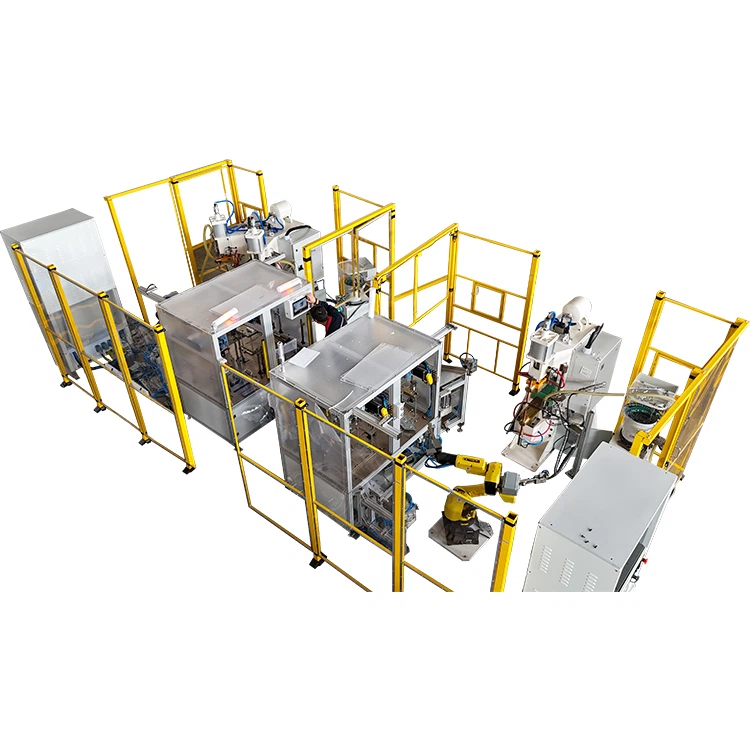
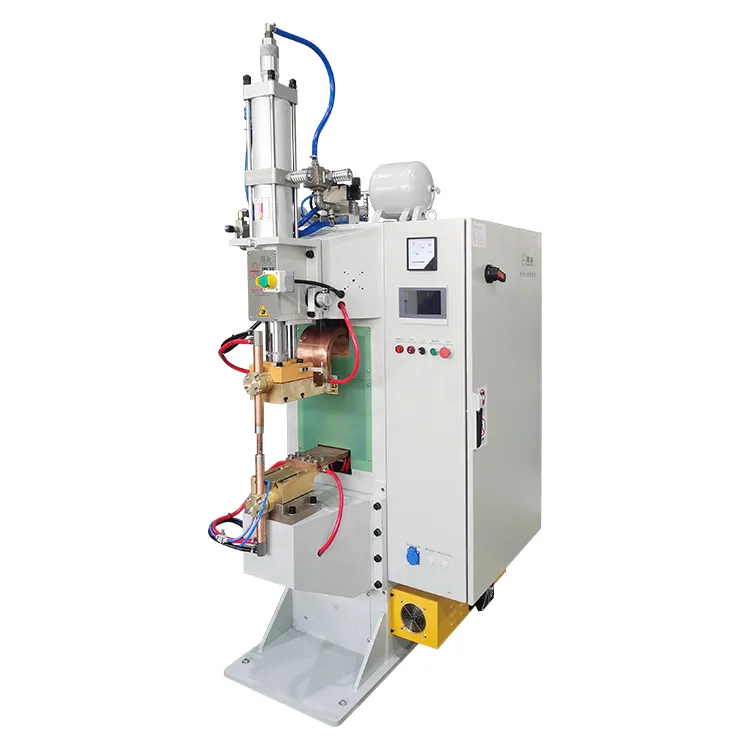
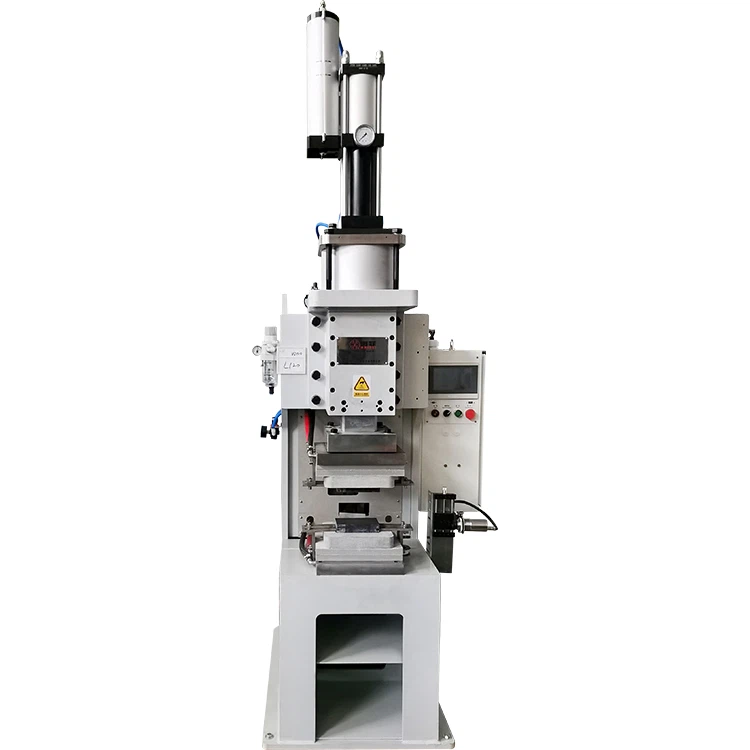
Σε εφαρμογές όπως νέα συστήματα αποθήκευσης ενέργειας, συνδέσεις ζυγών ισχύος και κατασκευή ευέλικτων αγωγών,μηχανές συγκόλλησης διάχυσης πολυμερώνέχουν γίνει απαραίτητος εξοπλισμός για την επίτευξη υψηλής αξιοπιστίας μεταλλικών αρμών. Σε αντίθεση με την παραδοσιακή συγκόλληση με σύντηξη, η οποία βασίζεται στην τήξη του υλικού βάσης, η συγκόλληση διάχυσης είναι μια διαδικασία σύνδεσης στερεάς-κατάστασης στην οποία η θερμοκρασία και η πίεση συνεργάζονται για να προωθήσουν την ατομική διάχυση σε όλη τη διεπιφάνεια, σχηματίζοντας έναν σταθερό μεταλλουργικό δεσμό.
Κάτω από κατάλληλα βελτιστοποιημένες συνθήκες, οι συγκολλημένες αρμοί διάχυσης-μπορούν συνήθως να επιτύχουν το 80% έως 100% της αντοχής του βασικού υλικού και σε ορισμένες εφαρμογές χαλκού και κράματος χαλκού, η αντοχή της άρθρωσης μπορεί να πλησιάσει εκείνη του ίδιου του μητρικού υλικού.
Ωστόσο, σε πραγματικά περιβάλλοντα παραγωγής, ορισμένοι κατασκευαστές εξακολουθούν να αντιμετωπίζουν ανεπαρκή αντοχή στην άρθρωση μετά την υιοθέτηση της τεχνολογίας συγκόλλησης διάχυσης. Τα κοινά συμπτώματα περιλαμβάνουν την αποκόλληση της διεπαφής κατά τη διάρκεια της δοκιμής εφελκυσμού, την τοπική ρωγμή της άρθρωσης ή τη σημαντική διακύμανση της αντοχής κατά την παραγωγή παρτίδας. Αυτά τα ζητήματα όχι μόνο μειώνουν την απόδοση της παραγωγής, αλλά μπορούν επίσης να δημιουργήσουν μακροπρόθεσμους- κινδύνους αξιοπιστίας. Σε εφαρμογές υψηλής-ενέργειας, όπως συστήματα αποθήκευσης ενέργειας, η ανεπαρκής αξιοπιστία των αρμών μπορεί τελικά να οδηγήσει σε υπερθέρμανση, υποβάθμιση της απόδοσης ή αστοχίες ασφάλειας.
Από την πρακτική εμπειρία της μηχανικής, η ανεπαρκής αντοχή συγκόλλησης διάχυσης σπάνια προκαλείται από έναν μόνο παράγοντα. Τις περισσότερες φορές, προκύπτει από έναν συνδυασμό μικρών αποκλίσεων σε πολλαπλά στάδια της διαδικασίας. Για παράδειγμα, οι ελαφρώς ανεπαρκείς παράμετροι, η ατελής προετοιμασία της επιφάνειας και ο ασταθής έλεγχος της πίεσης μπορούν συλλογικά να αποτρέψουν τη σωστή σύνδεση διάχυσης. Επομένως, η δημιουργία ενός συστηματικού πλαισίου αντιμετώπισης προβλημάτων είναι απαραίτητη, όχι μόνο για τον γρήγορο εντοπισμό των βαθύτερων αιτιών αλλά και για τη βελτίωση της βελτιστοποίησης της διαδικασίας και των αποφάσεων επιλογής εξοπλισμού.
Αυτό το άρθρο αναλύει τις βασικές αιτίες της ανεπαρκούς αντοχής συγκόλλησης διάχυσης και παρουσιάζει πρακτικές στρατηγικές βελτιστοποίησης που βασίζονται στην πραγματική-παγκόσμια εμπειρία παραγωγής.


Ανάλυση βασικής αιτίας: Πέντε βασικοί παράγοντες που οδηγούν σε ανεπαρκή αντοχή συγκόλλησης
Στη συγκόλληση διάχυσης, η αντοχή της άρθρωσης εξαρτάται βασικά από τον βαθμό ατομικής διάχυσης και τη σταθερότητα του στρώματος διάχυσης που σχηματίζεται στη διεπιφάνεια. Όταν η θερμοκρασία, η πίεση, ο χρόνος και οι συνθήκες επιφάνειας ταιριάζουν σωστά, τα δύο υλικά σχηματίζουν σταδιακά μια συνεχή κρυσταλλική δομή, επιτρέποντας μηχανικές ιδιότητες κοντά σε αυτές του υλικού βάσης. Ωστόσο, εάν κάποιος από αυτούς τους κρίσιμους παράγοντες βρίσκεται εκτός του βέλτιστου εύρους, η διαδικασία διάχυσης καθίσταται ατελής, με αποτέλεσμα μειωμένη αντοχή ή αναξιόπιστους συνδέσμους.
Στην πράξη, η αντιμετώπιση προβλημάτων θα πρέπει να ακολουθεί μια δομημένη προσέγγιση, εξετάζοντας τους ακόλουθους πέντε βασικούς παράγοντες αντί να προσαρμόζετε τις παραμέτρους στα τυφλά.
1. Λανθασμένη αντιστοίχιση παραμέτρων συγκόλλησης: Η πιο άμεση αιτία μείωσης της αντοχής
Μεταξύ όλων των παραγόντων που επηρεάζουν, οι αναντιστοιχίες παραμέτρων συγκόλλησης είναι η πιο κοινή αιτία ανεπαρκούς αντοχής συγκόλλησης διάχυσης. Η αποτελεσματικότητα της συγκόλλησης διάχυσης εξαρτάται από την ατομική κινητικότητα, η οποία αυξάνεται σημαντικά με τη θερμοκρασία. Όταν η θερμοκρασία φτάσει περίπου το 0,5 έως 0,8 της θερμοκρασίας τήξης του υλικού (σε απόλυτη θερμοκρασία), η ατομική διάχυση γίνεται αρκετά ενεργή για να σχηματίσει έναν μεταλλουργικό δεσμό υπό ασκούμενη πίεση.
Εάν η θερμοκρασία είναι πολύ χαμηλή, ο ρυθμός διάχυσης μειώνεται σημαντικά. Ακόμη και με εκτεταμένο χρόνο συγκράτησης, το στρώμα διάχυσης μπορεί να παραμείνει πολύ λεπτό, με αποτέλεσμα μια σαφώς ορατή διεπαφή και μια τάση για αστοχία κατά μήκος του επιπέδου συγκόλλησης κατά τη διάρκεια της δοκιμής εφελκυσμού. Αντίθετα, εάν η θερμοκρασία είναι πολύ υψηλή, η διάχυση επιταχύνεται υπερβολικά, προάγοντας τον σχηματισμό εύθραυστων διαμεταλλικών ενώσεων. Αυτό το ζήτημα είναι ιδιαίτερα κοινό σε συνδυασμούς υλικών με βάση το χαλκό-αλουμίνιο ή το νικέλιο-, όπου οι εύθραυστες φάσεις μειώνουν την ολκιμότητα και αυξάνουν την πιθανότητα θραύσης υπό φορτίο.
Η πίεση παίζει εξίσου κρίσιμο ρόλο. Η κατάλληλη πίεση προκαλεί μικρο-πλαστική παραμόρφωση στις επιφάνειες επαφής, ισοπεδώνοντας τις μικροσκοπικές ασφυξίες και αυξάνοντας την πραγματική επιφάνεια επαφής. Εάν η πίεση είναι ανεπαρκής, παραμένουν μικροσκοπικά κενά μεταξύ των επιφανειών, αποτρέποντας τη συνεχή διάχυση. Η υπερβολική πίεση, ωστόσο, μπορεί να προκαλέσει τοπική παραμόρφωση ή ζημιά στην επιφάνεια, επηρεάζοντας αρνητικά τη συνολική αντοχή της άρθρωσης.
Σε πρακτικές εφαρμογές, οι συνιστώμενες περιοχές παραμέτρων ποικίλλουν ανάλογα με τον τύπο υλικού. Για παράδειγμα, η συγκόλληση με διάχυση χάλκινου ζυγού απαιτεί συνήθως θερμοκρασίες μεταξύ 500 μοιρών και 750 μοιρών και πιέσεις στην περιοχή από 5-20 MPa. Η ανόμοια συγκόλληση χαλκού-αλουμινίου απαιτεί συχνά ελαφρώς υψηλότερη πίεση και προσεκτικά βελτιστοποιημένο χρόνο συγκράτησης για να διασφαλιστεί ο σταθερός σχηματισμός διεπαφής.
Επομένως, όταν παρατηρείται ανεπαρκής αντοχή, είναι σημαντικό να-εκτιμάται εκ νέου εάν οι τρέχουσες παράμετροι ταιριάζουν πραγματικά με τις απαιτήσεις υλικού και κατασκευής, αντί να βασίζεστε αποκλειστικά σε ρυθμίσεις που χρησιμοποιήθηκαν στο παρελθόν.
2. Ανεπαρκής προετοιμασία επιφάνειας: Θεμελιώδης παράγοντας που επηρεάζει το σχηματισμό δεσμών
Η κατάσταση της επιφάνειας παίζει θεμελιώδη ρόλο στην απόδοση της συγκόλλησης διάχυσης. Δεδομένου ότι η σύνδεση διάχυσης απαιτεί στενή επαφή μεταξύ των επιφανειών σε μικροσκοπικό επίπεδο, μολυσματικές ουσίες όπως στρώματα οξειδίου, υπολείμματα λαδιού και λεπτά σωματίδια μπορούν να λειτουργήσουν ως φυσικά εμπόδια, αποτρέποντας την ατομική διάχυση σε όλη τη διεπιφάνεια.
Εάν υπάρχει ένα παχύ στρώμα οξειδίου, η διάχυση μπορεί να συμβεί μόνο σε απομονωμένες περιοχές ενώ άλλες περιοχές παραμένουν αδέσμευτες. Στην πράξη, αυτό οδηγεί συχνά σε μερική σύνδεση κατά μήκος της άρθρωσης, όπου ορισμένα τμήματα φαίνονται δυνατά ενώ άλλα αποτυγχάνουν πρόωρα. Κατά τη διάρκεια της δοκιμής εφελκυσμού, τέτοια ελαττώματα συνήθως οδηγούν σε ακανόνιστα μοτίβα θραύσης και όχι ομοιόμορφη αστοχία.
Η τραχύτητα της επιφάνειας είναι μια άλλη σημαντική παράμετρος. Οι υπερβολικά τραχιές επιφάνειες δημιουργούν μεγάλα μικροσκοπικά κενά που απαιτούν μεγαλύτερη πίεση για να κλείσουν, ενώ οι υπερβολικά λείες επιφάνειες μπορεί να μειώσουν τον αριθμό των αποτελεσματικών σημείων επαφής. Συνιστάται συνήθως ένα εύρος τραχύτητας επιφάνειας Ra 0,8 έως 1,6 μm, καθώς εξισορροπεί την περιοχή επαφής και τη συμπεριφορά παραμόρφωσης.
Μια τυποποιημένη ροή εργασιών προετοιμασίας επιφανειών περιλαμβάνει συνήθως μηχανικό καθαρισμό, χημική απολίπανση και ελεγχόμενο στέγνωμα. Η μηχανική στίλβωση αφαιρεί τα στρώματα οξειδίου, ο χημικός καθαρισμός εξαλείφει τη μόλυνση του λαδιού και το στέγνωμα αποτρέπει την παρεμβολή της υγρασίας στη συγκόλληση. Σε περιβάλλοντα παραγωγής μεγάλου-όγκου, οι καθυστερήσεις μεταξύ καθαρισμού και συγκόλλησης μπορεί να επιτρέψουν τη δημιουργία νέων στρωμάτων οξειδίου, καθιστώντας απαραίτητο τον έλεγχο του διαστήματος μεταξύ αυτών των βημάτων.
Η εμπειρία στο πεδίο δείχνει ότι περίπου το 30% έως το 40% των αστοχιών που σχετίζονται με την αντοχή-μπορεί να αναχθεί στην ανεπαρκή προετοιμασία της επιφάνειας, υπογραμμίζοντας τη σημασία της παρά τη φαινομενική απλότητά της.
3. Αστάθεια εξοπλισμού: Ένας σημαντικός παράγοντας που συμβάλλει στη μεταβλητότητα της αντοχής
Σε πολλά περιβάλλοντα παραγωγής, μεγάλες διακυμάνσεις στην αντοχή συγκόλλησης συχνά αποδίδονται σε ρυθμίσεις παραμέτρων, αλλά η αστάθεια του εξοπλισμού είναι συχνά η υποκείμενη αιτία. Οι μηχανές συγκόλλησης διάχυσης πρέπει να διατηρούν εξαιρετικά σταθερά συστήματα ελέγχου θερμοκρασίας και πίεσης. Ακόμη και όταν οι παράμετροι έχουν προγραμματιστεί σωστά, οι αποκλίσεις κατά την εκτέλεση μπορούν να επηρεάσουν σημαντικά την ποιότητα συγκόλλησης.
Για παράδειγμα, εάν η προγραμματισμένη θερμοκρασία είναι 600 μοίρες αλλά η πραγματική ζώνη θέρμανσης φτάνει μόνο τους 580 μοίρες λόγω σφαλμάτων βαθμονόμησης, οι ρυθμοί διάχυσης μπορεί να είναι ανεπαρκείς. Αυτή η διαφορά μπορεί να φαίνεται μικρή αριθμητικά, αλλά μπορεί να επηρεάσει σημαντικά τη μεταλλουργική συγκόλληση, ειδικά κατά τη συγκόλληση χοντρών χάλκινων εξαρτημάτων όπου η κατανομή θερμότητας γίνεται πιο περίπλοκη.
Ομοίως, οι διακυμάνσεις της πίεσης μπορούν να αλλάξουν τις συνθήκες επαφής στη διεπαφή. Η ασυνεπής πίεση οδηγεί σε ανομοιόμορφο πάχος στρώματος διάχυσης, με αποτέλεσμα τη μεταβλητότητα της αντοχής στα συγκολλημένα εξαρτήματα. Στη δοκιμή εφελκυσμού, αυτό το πρόβλημα εμφανίζεται συνήθως ως ασυνεπείς τιμές αντοχής στην ίδια παρτίδα παραγωγής και όχι ως πλήρης αστοχία.
Οι βασικές παράμετροι εξοπλισμού που πρέπει να παρακολουθούνται τακτικά περιλαμβάνουν:
- Ακρίβεια ελέγχου θερμοκρασίας μεταξύ ±2 βαθμών έως ±5 μοιρών
- Διακύμανση πίεσης εντός ±2%
- Ομοιόμορφη κατανομή θέρμανσης σε όλη την περιοχή συγκόλλησης
- Κατάσταση φθοράς ηλεκτροδίων ή εργαλείων
Η τακτική βαθμονόμηση και η προληπτική συντήρηση είναι απαραίτητες για τη διατήρηση σταθερής απόδοσης συγκόλλησης.
4. Λανθασμένος σχεδιασμός διαδικασίας συγκόλλησης: Οι δομικές διαφορές απαιτούν προσαρμογή διαδικασίας
Ακόμη και όταν ο εξοπλισμός και οι παράμετροι φαίνονται αποδεκτοί, ο ίδιος ο σχεδιασμός της διαδικασίας συγκόλλησης μπορεί να περιορίζει την απόδοση. Τα διαφορετικά πάχη υλικών και οι δομικές διαμορφώσεις απαιτούν προσαρμοσμένες αλληλουχίες συγκόλλησης και η εφαρμογή μιας ομοιόμορφης διαδικασίας σε όλα τα προϊόντα συχνά οδηγεί σε μη βέλτιστα αποτελέσματα.
Για παράδειγμα, σε πολυστρωματικούς εύκαμπτους συνδέσμους, η απουσία ενός κατάλληλου σταδίου προ{0} φόρτωσης μπορεί να αποτρέψει την ομοιόμορφη αρχική επαφή μεταξύ των στρωμάτων, μειώνοντας την απόδοση διάχυσης. Σε χοντρές χάλκινες ράβδους, η υπερβολικά γρήγορη θέρμανση μπορεί να προκαλέσει διαβαθμίσεις θερμοκρασίας μεταξύ της επιφάνειας και του εσωτερικού, οδηγώντας σε ανομοιόμορφο σχηματισμό στρώματος διάχυσης.
Η συγκόλληση ανόμοιου υλικού παρουσιάζει πρόσθετη πολυπλοκότητα. Στη σύνδεση χαλκού-αλουμινίου, η ανεξέλεγκτη διάχυση μπορεί να δημιουργήσει παχιά διαμεταλλικά στρώματα που είναι μηχανικά εύθραυστα. Αυτά τα στρώματα τείνουν να ραγίζουν υπό μηχανική καταπόνηση, μειώνοντας την ανθεκτικότητα της άρθρωσης.
Επομένως, ο σχεδιασμός της διαδικασίας θα πρέπει να βελτιστοποιηθεί με βάση:
- Τύπος υλικού
- Πάχος εξαρτήματος
- Διαμόρφωση άρθρωσης
- Απαιτήσεις κύκλου παραγωγής
Μόνο με την εξισορρόπηση αυτών των παραγόντων μπορεί να επιτευχθεί σταθερά ένα σταθερό και αξιόπιστο στρώμα διάχυσης.
5. Κακή ποιότητα πρώτης ύλης: Μια κρυφή πηγή περιορισμών αντοχής
Η ποιότητα του υλικού καθορίζει τελικά το ανώτερο όριο αντοχής της άρθρωσης. Ακόμη και όταν βελτιστοποιούνται οι παράμετροι συγκόλλησης, ελαττώματα όπως ακαθαρσίες, εσωτερικές ρωγμές ή εγκλείσματα στο υλικό βάσης μπορεί να αποδυναμώσουν τη διεπαφή συγκόλλησης.
Για παράδειγμα, τα υλικά χαλκού με ανεπαρκή καθαρότητα ή αυξημένη περιεκτικότητα σε οξυγόνο μπορεί να αναπτύξουν μικρο-ελαττώματα κατά τη σύνδεση διάχυσης. Σε εφαρμογές ανόμοιων υλικών, η απουσία κατάλληλου ενδιάμεσου στρώματος μπορεί να επιταχύνει τον σχηματισμό εύθραυστων διαμεταλλικών ενώσεων, οι οποίες συχνά χρησιμεύουν ως θέσεις έναρξης ρωγμών.
Όταν συμβαίνουν εκτεταμένες αστοχίες αντοχής, οι πρώτες ύλες θα πρέπει να αξιολογούνται με βάση:
- Καθαρότητα υλικού
- Επιφανειακή κατάσταση
- Παρουσία εσωτερικού ελαττώματος
- Συμβατότητα ενδιάμεσων επιπέδων
Ο έλεγχος της ποιότητας της πρώτης ύλης εξασφαλίζει μια σταθερή βάση για αξιόπιστη συγκόλληση διάχυσης.
Στοχευμένες λύσεις: Πρακτικές μέθοδοι για τη βελτίωση της αντοχής συγκόλλησης
Μόλις εντοπιστούν οι βαθύτερες αιτίες, θα πρέπει να εφαρμοστούν συστηματικές διορθωτικές ενέργειες. Η προσαρμογή μιας μεμονωμένης παραμέτρου σπάνια επιλύει πολύπλοκα ζητήματα συγκόλλησης. Αντίθετα, συνιστάται μια συντονισμένη προσέγγιση που περιλαμβάνει βελτιώσεις στη διαδικασία, τον εξοπλισμό και τις λειτουργικές βελτιώσεις.
1. Βελτιστοποιήστε τις παραμέτρους συγκόλλησης μέσω τυποποίησης
Σε καθιερωμένα- περιβάλλοντα παραγωγής, χρησιμοποιούνται συνήθως τυποποιημένες βάσεις δεδομένων παραμέτρων για την εξασφάλιση συνεπών αποτελεσμάτων σε διαφορετικά προϊόντα.
Αυτή η διαδικασία συνήθως περιλαμβάνει την εκτέλεση ελεγχόμενων δοκιμαστικών συγκολλήσεων, την αξιολόγηση των αποτελεσμάτων της αντοχής σε εφελκυσμό ή διάτμησης και την καταγραφή βελτιστοποιημένων συνδυασμών παραμέτρων. Αφού επαληθευτούν, αυτές οι ρυθμίσεις επισημοποιούνται ως τυπικές διαδικασίες και εφαρμόζονται με συνέπεια στην παραγωγή.
Για τη συγκόλληση με διάχυση χάλκινου ζυγού, οι σωστά βελτιστοποιημένες παράμετροι συχνά οδηγούν σε υπέρβαση της αντοχής της άρθρωσης85% της αντοχής του υλικού βάσης, με σημαντικά βελτιωμένη συνοχή παρτίδας.
2. Ενίσχυση των Διαδικασιών Προετοιμασίας Επιφανειών
Η προετοιμασία της επιφάνειας παραμένει ένας από τους πιο κρίσιμους αλλά συχνά υποτιμούμενους παράγοντες στην επιτυχία της συγκόλλησης διάχυσης.
Συνιστάται γενικά μια συνδυασμένη μέθοδος μηχανικού και χημικού καθαρισμού. Το μηχανικό γυάλισμα αφαιρεί τα στρώματα οξειδίου, ενώ ο χημικός καθαρισμός εξαλείφει τα υπολείμματα λαδιού και τα λεπτά σωματίδια. Μετά τον καθαρισμό, η επιφάνεια πρέπει να παραμείνει ανέγγιχτη και απαλλαγμένη από μόλυνση πριν από τη συγκόλληση.
Στις αυτοματοποιημένες γραμμές παραγωγής, τα ειδικά συστήματα καθαρισμού μπορούν να βελτιώσουν την απόδοση και να μειώσουν τη μεταβλητότητα, οδηγώντας σε πιο συνεπή αποτελέσματα.
3. Εφαρμογή Προληπτικής Συντήρησης Εξοπλισμού
Με την πάροδο του χρόνου, οι αισθητήρες θερμοκρασίας, τα συστήματα πίεσης και οι μονάδες θέρμανσης ενδέχεται να αποκλίνουν από τις βαθμονομημένες τιμές τους. Χωρίς τακτική συντήρηση, αυτές οι αποκλίσεις μπορεί να συσσωρευτούν και να υποβαθμίσουν σταδιακά την ποιότητα της συγκόλλησης.
Συνιστάται ένα δομημένο πρόγραμμα συντήρησης, όπως:
- Βαθμονόμηση συστήματος θερμοκρασίας κάθε τρεις μήνες
- Μηνιαία επιθεώρηση συστήματος πίεσης
- Επιθεώρηση μονάδας θέρμανσης μετά από καθορισμένο αριθμό κύκλων
Η προληπτική συντήρηση όχι μόνο σταθεροποιεί την απόδοση της συγκόλλησης αλλά και παρατείνει τη διάρκεια ζωής του εξοπλισμού.
4. Βελτιστοποιήστε τη διαδικασία συγκόλλησης και τις βοηθητικές τεχνικές
Σε εφαρμογές ανόμοιων υλικών, η χρήση κατάλληλων υλικών ενδιάμεσης στιβάδας μπορεί να βελτιώσει σημαντικά τη σταθερότητα της διεπαφής. Υλικά όπως το νικέλιο ή το ασήμι χρησιμοποιούνται συνήθως για τη μείωση του σχηματισμού εύθραυστης ένωσης και τη βελτίωση της αντοχής συγκόλλησης.
Επιπλέον, ο έλεγχος της οξείδωσης κατά τη διάρκεια-συγκόλλησης σε υψηλές θερμοκρασίες-μέσα από προστατευτικές ατμόσφαιρες ή περιβάλλοντα κενού-μπορεί να ενισχύσει περαιτέρω την αξιοπιστία της συγκόλλησης.
5. Τυποποιήστε τις λειτουργικές διαδικασίες για τη μείωση του ανθρώπινου λάθους
Η λειτουργική ασυνέπεια είναι μια συχνή πηγή διακύμανσης της ποιότητας. Οι διαφορές στις πρακτικές χειρισμού, στις μεθόδους σύσφιξης ή στο χρόνο προετοιμασίας μπορούν να αλλάξουν τις συνθήκες διεπαφής και να μειώσουν την επαναληψιμότητα.
Η ανάπτυξη τυποποιημένων λειτουργικών διαδικασιών (SOP), η παροχή εκπαίδευσης χειριστή και η διατήρηση λεπτομερών αρχείων συγκόλλησης είναι αποτελεσματικές στρατηγικές για την ελαχιστοποίηση της ανθρωπογενούς μεταβλητότητας-.
Ροή εργασιών πρακτικής αντιμετώπισης προβλημάτων για μηχανικούς παραγωγής
Όταν προκύπτουν προβλήματα αντοχής συγκόλλησης, η ακολουθία μιας λογικής ακολουθίας αντιμετώπισης προβλημάτων βοηθά στην αποφυγή περιττών πειραματισμών.
Μια συνιστώμενη προσέγγιση ξεκινά με την επιθεώρηση της καθαρότητας της επιφάνειας και της ποιότητας προετοιμασίας. Εάν εντοπιστεί μόλυνση, θα πρέπει να πραγματοποιηθεί εκ νέου{1} καθαρισμός. Στη συνέχεια, οι ρυθμίσεις παραμέτρων θα πρέπει να επαληθεύονται σε σχέση με τις απαιτήσεις υλικού. Εάν οι παράμετροι εμφανίζονται σωστές, η απόδοση του εξοπλισμού θα πρέπει να αξιολογηθεί, εστιάζοντας στη σταθερότητα της θερμοκρασίας και της πίεσης. Τέλος, θα πρέπει να επανεξεταστεί η ποιότητα των πρώτων υλών.
Αυτή η διαδικασία{0}}βήμα προς-βήμα επιτρέπει στους μηχανικούς να εντοπίζουν αποτελεσματικά τις βασικές αιτίες και να ελαχιστοποιούν το χρόνο διακοπής λειτουργίας.
Πώς η επιλογή εξοπλισμού επηρεάζει την αξιοπιστία της αντοχής συγκόλλησης
Σε πολλές περιπτώσεις, τα προβλήματα αντοχής συγκόλλησης δεν σχετίζονται μόνο με τη διαδικασία-αλλά συνδέονται επίσης με την ικανότητα του εξοπλισμού. Επομένως, η επιλογή εξοπλισμού θα πρέπει να επικεντρώνεται στην τεχνική απόδοση και όχι μόνο στο κόστος.
Η ακρίβεια ελέγχου της θερμοκρασίας είναι μια από τις πιο κρίσιμες παραμέτρους. Μηχανήματα ικανά να διατηρούν την ακρίβεια θερμοκρασίας εντός±2 μοίρεςπαρέχουν σημαντικά πιο σταθερές συνθήκες διάχυσης.
Η σταθερότητα της πίεσης είναι εξίσου σημαντική. Συστήματα με διακυμάνσεις πίεσης παρακάτω±2%είναι καλύτερα κατάλληλα για τη διατήρηση ομοιόμορφης επαφής διεπαφής.
Για μεγάλα ή πολυστρωματικά εξαρτήματα, η ομοιομορφία θέρμανσης είναι απαραίτητη. Τα συστήματα θέρμανσης πολλαπλών-ζωνών μπορούν να βελτιώσουν την κατανομή της θερμοκρασίας και να μειώσουν τις τοπικές αδύναμες περιοχές.
Ο σύγχρονος εξοπλισμός με χαρακτηριστικά αυτοματοποιημένης καταγραφής δεδομένων και ιχνηλασιμότητας βελτιώνει επίσης τη διαχείριση της παραγωγής, επιτρέποντας λεπτομερή παρακολούθηση ποιότητας.
Σύναψη
Η ανεπαρκής αντοχή συγκόλλησης διάχυσης προκαλείται σπάνια από μία μόνο απόκλιση παραμέτρου. Αντίθετα, συνήθως προκύπτει από τη συνδυασμένη επιρροή υλικών, εξοπλισμού, σχεδιασμού διαδικασίας και επιχειρησιακών πρακτικών. Μόνο με την επίτευξη σωστής ευθυγράμμισης μεταξύ αυτών των στοιχείων μπορεί να διασφαλιστεί-μακροπρόθεσμη σταθερότητα.
Για τους κατασκευαστές που λειτουργούν επί του παρόντος συστήματα συγκόλλησης διάχυσης, η δημιουργία τυποποιημένων βάσεων δεδομένων παραμέτρων, η βελτίωση των ροών εργασιών προετοιμασίας επιφανειών και η διατήρηση της αξιοπιστίας του εξοπλισμού είναι οι πιο αποτελεσματικοί τρόποι βελτίωσης της ποιότητας του προϊόντος. Για εταιρείες που σχεδιάζουν να επενδύσουν σε νέο εξοπλισμό, η επιλογή μηχανών με ακρίβεια υψηλής θερμοκρασίας και σταθερό έλεγχο πίεσης θα μειώσει σημαντικά τον κίνδυνο αστοχιών-που σχετίζονται με την αντοχή.
Καθώς η συγκόλληση διάχυσης συνεχίζει να επεκτείνεται σε τομείς αποθήκευσης ενέργειας, ηλεκτρικής υποδομής και προηγμένων κατασκευαστικών τομέων, η διατήρηση σταθερής αντοχής συγκόλλησης θα παραμείνει κρίσιμος παράγοντας για τη διασφάλιση της αξιοπιστίας του προϊόντος και της μακροπρόθεσμης απόδοσης-. Η συνεχής βελτιστοποίηση των διαδικασιών και οι τυποποιημένες πρακτικές διαχείρισης θα διαδραματίζουν ολοένα και πιο σημαντικό ρόλο στην επίτευξη αποτελεσμάτων παραγωγής υψηλής-ποιότητας.