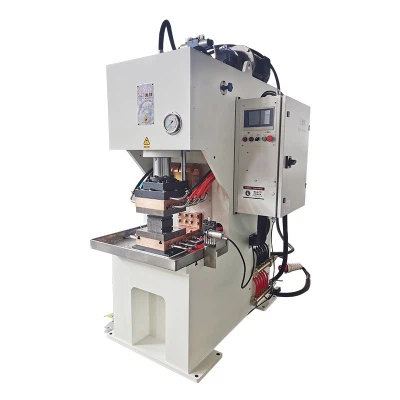
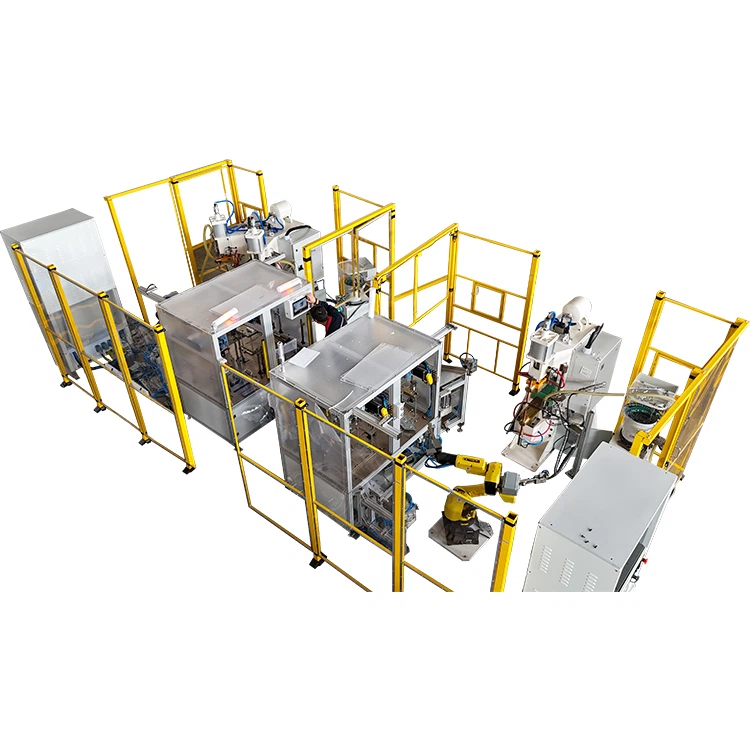
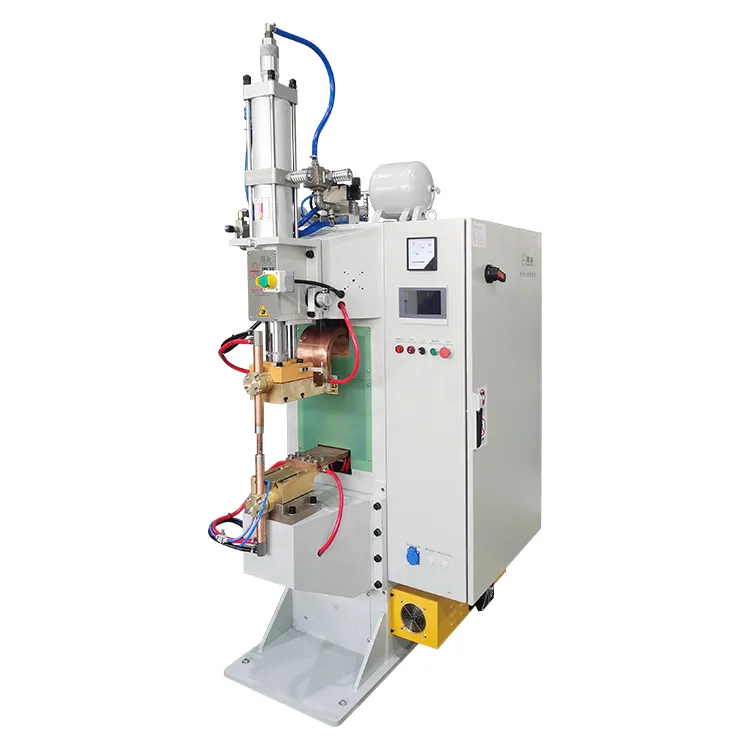
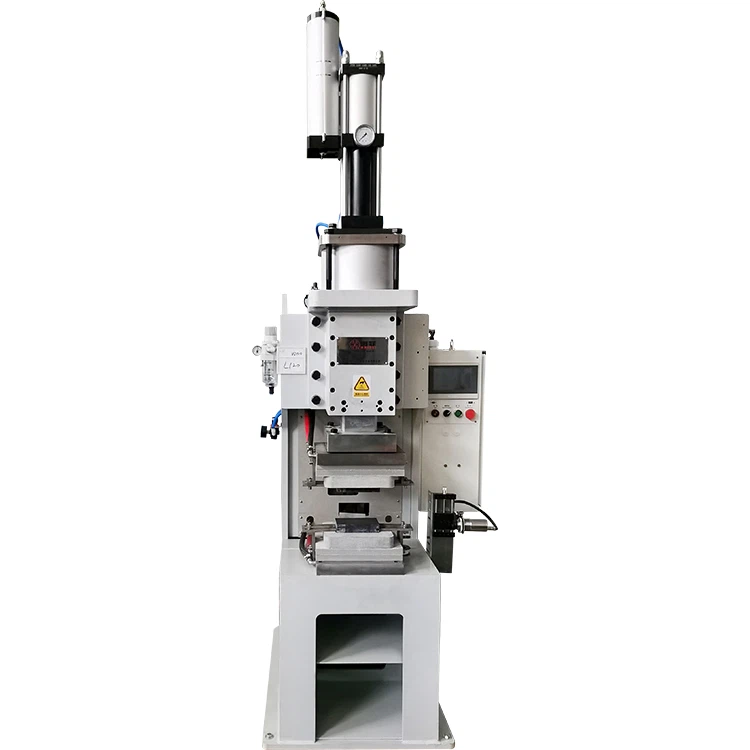
Οι αρμοί χαλκού-αλουμινίου χρησιμοποιούνται ευρέως σε συστήματα αποθήκευσης ενέργειας, ηλεκτρικά οχήματα, πακέτα μπαταριών και εξαρτήματα διανομής ενέργειας. Ο χαλκός παρέχει εξαιρετική ηλεκτρική αγωγιμότητα, ενώ το αλουμίνιο προσφέρει χαμηλότερο βάρος και πλεονεκτήματα κόστους. Επομένως, ο συνδυασμός αυτών των δύο υλικών έχει γίνει μια τυπική λύση σε ζυγούς μπαταρίας, γλωττίδες και συνδέσμους αποθήκευσης ενέργειας.
Μηχανές συγκόλλησης σημείου εκκένωσης πυκνωτήχρησιμοποιούνται συνήθως για τη σύνδεση χαλκού-αλουμινίου, επειδή μπορούν να αποδώσουν εξαιρετικά υψηλό ρεύμα μέσα σε πολύ σύντομο χρονικό διάστημα, με αποτέλεσμα την τοπική θέρμανση και μια σχετικά μικρή ζώνη που επηρεάζεται από τη θερμότητα-. Παρά τα πλεονεκτήματα αυτά, πολλοί κατασκευαστές εξακολουθούν να αντιμετωπίζουν προβλήματα όπως υπερβολικό πιτσίλισμα, μαυρισμένες επιφάνειες συγκόλλησης και ασυνεπής ποιότητα συγκόλλησης.
Αυτά τα προβλήματα όχι μόνο επηρεάζουν την εμφάνιση του προϊόντος, αλλά μπορεί επίσης να μειώσουν την ηλεκτρική αγωγιμότητα, να εξασθενίσουν τη μηχανική αντοχή και να θέσουν σε κίνδυνο τη μακροπρόθεσμη- αξιοπιστία. Στα περισσότερα πραγματικά περιβάλλοντα παραγωγής, τέτοια ελαττώματα σπάνια προκαλούνται από έναν μόνο παράγοντα. Αντίθετα, συνήθως προκύπτουν από τις συνδυασμένες επιδράσεις των παραμέτρων συγκόλλησης, των συνθηκών υλικού, της απόδοσης των ηλεκτροδίων, της αντιστοίχισης εξοπλισμού και του περιβάλλοντος λειτουργίας.
Οι ακόλουθες ενότητες αναλύουν πέντε κύριες αιτίες υπερβολικού πιτσιλίσματος και αποχρωματισμού συγκόλλησηςσυγκόλληση χαλκού-αλουμινίουκαι παρέχουν πρακτικές συστάσεις που μπορούν να εφαρμοστούν άμεσα σε περιβάλλοντα παραγωγής.

Ανισορροπία στις Ενεργειακές Παραμέτρους Συγκόλλησης
Στη συγκόλληση χαλκού-αλουμινίου, ο έλεγχος της ενέργειας είναι ένας από τους πιο κρίσιμους παράγοντες που επηρεάζουν τόσο τον σχηματισμό πιτσιλίσματος όσο και τον αποχρωματισμό της συγκόλλησης. Ο χαλκός έχει σημαντικά υψηλότερη θερμική αγωγιμότητα από το αλουμίνιο, ενώ το αλουμίνιο έχει σχετικά χαμηλό σημείο τήξης (περίπου 660 μοίρες). Εάν η εισροή ενέργειας δεν ελέγχεται σωστά, μπορεί εύκολα να συμβεί τοπική υπερθέρμανση, με αποτέλεσμα σοβαρό πιτσίλισμα και οξείδωση.
1.Υπερβολική ενέργεια ή ρεύμα εκφόρτισης
Όταν η ενέργεια εκφόρτισης ή το ρεύμα αιχμής ενός συγκολλητή εκκένωσης πυκνωτή έχει ρυθμιστεί πολύ ψηλά, η θερμοκρασία της ζώνης συγκόλλησης αυξάνεται εξαιρετικά γρήγορα. Το αλουμίνιο τείνει να λιώνει πιο γρήγορα από τον χαλκό, ενώ ο χαλκός διαχέει ταυτόχρονα τη θερμότητα στις γύρω περιοχές. Αυτή η ανισορροπία δημιουργεί μια ασταθή λιωμένη δεξαμενή, προκαλώντας την αποβολή του λιωμένου μετάλλου υπό πίεση, με αποτέλεσμα ορατό πιτσίλισμα.
Ταυτόχρονα, οι υψηλές θερμοκρασίες επιταχύνουν τις αντιδράσεις οξείδωσης στη διεπιφάνεια χαλκού-αλουμινίου, οδηγώντας σε σκούρο ή μαύρο αποχρωματισμό της επιφάνειας συγκόλλησης.
Τα τυπικά εύρη αναφοράς για κοινούς συνδυασμούς πάχους χαλκού-αλουμινίου φαίνονται παρακάτω:
| Πάχος υλικού | Συνιστώμενη ενέργεια | Ρεύμα αιχμής | Τυπικός χρόνος συγκόλλησης |
|---|---|---|---|
| 0,5mm Cu + 0.5mm Al | 3000–4500 J | 25–35 kA | 3–8 ms |
| 1,0mm Cu + 1.0mm Al | 4500–6500 J | 35–50 kA | 6–12 ms |
| 1,5mm Cu + 1.5mm Al | 6500–8000 J | 45–60 kA | 8–20 ms |
Στην παραγωγή, συνιστάται να ξεκινήσετε με χαμηλότερα επίπεδα ενέργειας και να τα αυξάνετε σταδιακά μέσω δοκιμαστικής συγκόλλησης αντί να κάνετε μεγάλες ρυθμίσεις σε ένα μόνο βήμα.
2.Υπερβολικός χρόνος εκφόρτισης
Αν και η συγκόλληση με εκφόρτιση πυκνωτή συνήθως περιλαμβάνει πολύ μικρές διάρκειες συγκόλλησης, ένας ακατάλληλα παρατεταμένος χρόνος εκφόρτισης μπορεί να οδηγήσει σε υπερβολική συσσώρευση θερμότητας. Όταν η διεπαφή συγκόλλησης παραμένει σε υψηλή θερμοκρασία για πολύ μεγάλο χρονικό διάστημα, η λιωμένη ζώνη διαστέλλεται υπερβολικά και μπορεί να προκληθεί υπερθέρμανση.
Αυτή η κατάσταση αυξάνει την πιθανότητα σχηματισμού πιτσιλίσματος και επιταχύνει την οξείδωση, με αποτέλεσμα πιο σκούρες επιφάνειες συγκόλλησης.
Στις περισσότερες εφαρμογές χαλκού-αλουμινίου, απροσέγγιση υψηλής-τρέχουσας, μικρής- διάρκειαςπροτιμάται επειδή παράγει ένα σταθερό ψήγμα συγκόλλησης ενώ ελαχιστοποιεί την περιττή εισροή θερμότητας.
3.Ανομοιόμορφη έξοδος ενέργειας ή μη φυσιολογικές κυματομορφές
Εάν η έξοδος του τροφοδοτικού γίνει ασταθής λόγω της γήρανσης του πυκνωτή ή της υποβάθμισης του συστήματος ελέγχου, η κυματομορφή ρεύματος μπορεί να παρουσιάζει διακυμάνσεις κατά τη συγκόλληση. Αυτή η αστάθεια οδηγεί σε ανομοιόμορφη κατανομή θερμότητας στην περιοχή συγκόλλησης.
Ως αποτέλεσμα, ορισμένες περιοχές μπορεί να παρουσιάσουν ανεπαρκή σύντηξη ενώ άλλες υπερθερμαίνονται, προκαλώντας τόσο πιτσίλισμα όσο και ασυνεπή χρωματισμό συγκόλλησης.
Σε περιβάλλοντα παραγωγής μεγάλου-όγκου, μια μείωση της χωρητικότητας του πυκνωτή που υπερβαίνει το 10% περίπου μπορεί να επηρεάσει σημαντικά τη συνοχή της συγκόλλησης. Επομένως, συνιστάται η τακτική επιθεώρηση της απόδοσης του πυκνωτή και της σταθερότητας της κυματομορφής εξόδου.
Ανεπαρκής Προετοιμασία Επιφανειών Χαλκού και Αλουμινίου
Σε πολλές περιπτώσεις παραγωγής, τα ελαττώματα συγκόλλησης δεν προκαλούνται από περιορισμούς του εξοπλισμού αλλά από κακή προετοιμασία της επιφάνειας. Οι επιφάνειες χαλκού και αλουμινίου σχηματίζουν φυσικά στρώματα οξειδίου όταν εκτίθενται στον αέρα και εάν αυτά τα στρώματα δεν αφαιρεθούν σωστά, η σταθερή συγκόλληση γίνεται δύσκολη ακόμη και με προηγμένο εξοπλισμό.
1.Μη πλήρης αφαίρεση στρωμάτων οξειδίου
Ο χαλκός και το αλουμίνιο σχηματίζουν ταινίες οξειδίου γρήγορα στον αέρα. Το οξείδιο του αλουμινίου, συγκεκριμένα, έχει σημείο τήξης περίπου 2050 μοίρες, το οποίο είναι σημαντικά υψηλότερο από αυτό του ίδιου του αλουμινίου.
Κατά τη συγκόλληση, το στρώμα οξειδίου δεν λιώνει εύκολα και αντίθετα εμποδίζει τη ροή του ρεύματος. Αυτή η αντίσταση προκαλεί τοπικό τόξο, το οποίο δημιουργεί πιτσίλισμα και συμβάλλει στο σκουρόχρωμο της επιφάνειας της συγκόλλησης.
Συνιστώνται συνήθως μέθοδοι μηχανικού καθαρισμού, όπως λειαντικό γυάλισμα ή βούρτσισμα από ανοξείδωτο-χάλυβα. Ο χρόνος μεταξύ καθαρισμού και συγκόλλησης θα πρέπει ιδανικά να περιορίζεται σε λιγότερο από τέσσερις ώρες για να ελαχιστοποιηθεί η επαν{2}οξείδωση.
2. Υπολείμματα λαδιού, σκόνης ή ρύπων
Κατά τη μηχανική κατεργασία, την αποθήκευση ή το χειρισμό, οι επιφάνειες από χαλκό και αλουμίνιο συχνά συσσωρεύουν υγρά κοπής, λιπαντικά ή ατμοσφαιρικούς ρύπους. Εάν αυτές οι ουσίες παραμείνουν στην επιφάνεια, μπορεί να καούν ή να ανθρακωθούν κατά τη συγκόλληση.
Αυτή η διαδικασία μπορεί να δημιουργήσει μαύρα υπολείμματα και πόρους αερίου, οδηγώντας σε ορατό αποχρωματισμό και πιθανή μείωση της ηλεκτρικής αγωγιμότητας.
Ο καθαρισμός με βιομηχανική αλκοόλη ή ακετόνη πριν από τη συγκόλληση συνιστάται ευρέως για να διασφαλιστούν σταθερές συνθήκες επιφάνειας.
3.Ακατάλληλη τραχύτητα επιφάνειας
Η τραχύτητα της επιφάνειας παίζει σημαντικό ρόλο στη διασφάλιση σταθερής ηλεκτρικής επαφής. Οι υπερβολικά τραχιές επιφάνειες τείνουν να παγιδεύουν σωματίδια οξειδίων και ρύπους, ενώ οι υπερβολικά λείες επιφάνειες μπορεί να μειώσουν την αποτελεσματική επιφάνεια επαφής.
Και οι δύο συνθήκες μπορεί να οδηγήσουν σε ανομοιόμορφη κατανομή ρεύματος και τοπική υπερθέρμανση.
Στις περισσότερες εφαρμογές συγκόλλησης χαλκού-αλουμινίου, ένα εύρος τραχύτητας επιφάνειαςRa 0,8–1,6 μmθεωρείται κατάλληλη.
Ζητήματα συστήματος ηλεκτροδίων
Το σύστημα ηλεκτροδίων διαδραματίζει διπλό ρόλο στη συγκόλληση αγωγώνοντας ρεύμα και ασκώντας μηχανική δύναμη. Οποιαδήποτε απόκλιση στην κατάσταση του ηλεκτροδίου μπορεί να επηρεάσει σημαντικά τη σταθερότητα της συγκόλλησης.
1. Μη συμβατά υλικά ηλεκτροδίων ή υπερβολική φθορά
Η ακατάλληλη επιλογή υλικού ηλεκτροδίου ή η παρατεταμένη χρήση χωρίς συντήρηση μπορεί να οδηγήσει σε φθορά ή παραμόρφωση του ηλεκτροδίου. Αυτές οι αλλαγές αλλάζουν την κατανομή της πυκνότητας του ρεύματος και μπορεί να οδηγήσουν σε τοπική υπερθέρμανση.
Τα κοινά υλικά ηλεκτροδίων περιλαμβάνουν:
| Υλικό ηλεκτροδίου | Χαρακτηριστικά | Τυπικές Εφαρμογές |
|---|---|---|
| CuCrZr | Υψηλή αγωγιμότητα και αντοχή στη φθορά | Γενική συγκόλληση χαλκού-αλουμινίου |
| WCu | Εξαιρετική αντίσταση σε υψηλές-θερμοκρασίες | Συγκόλληση υψηλής-ενέργειας |
| Καθαρός Χαλκός | Υψηλή αγωγιμότητα αλλά μικρότερη αντοχή | Ελαφρές{0}}εφαρμογές |
Τα ηλεκτρόδια πρέπει συνήθως να επιθεωρούνται κάθε φορά3000–5000 κύκλοι συγκόλλησης, ανάλογα με τον όγκο παραγωγής.
2. Ανεπαρκής ή ανομοιόμορφη δύναμη ηλεκτροδίου
When electrode force is insufficient, small gaps may exist between workpieces. During discharge, these gaps may cause arcing, leading to severe spatter formation.
Ταυτόχρονα, η κακή επαφή αυξάνει την τοπική αντίσταση, η οποία επιταχύνει την υπερθέρμανση και προάγει τον αποχρωματισμό της συγκόλλησης.
Για τις περισσότερες εφαρμογές χαλκού-αλουμινίου, η δύναμη του ηλεκτροδίου συνήθως εμπίπτει στο εύρος των200–600 N, ανάλογα με το πάχος του υλικού.
3. Κακή ψύξη ηλεκτροδίων ή επιφανειακή μόλυνση
Εάν το σύστημα ψύξης δεν καταφέρει να διατηρήσει επαρκή έλεγχο θερμοκρασίας, η θερμοκρασία του ηλεκτροδίου αυξάνεται σταδιακά. Αυτή η κατάσταση αυξάνει τον κίνδυνο κολλήματος και πρόσφυσης μετάλλου στην επιφάνεια του ηλεκτροδίου.
Κατά τις επόμενες συγκολλήσεις, αυτά τα υπολείμματα μπορεί να καούν και να σχηματίσουν εναποθέσεις άνθρακα, συμβάλλοντας στον αποχρωματισμό της συγκόλλησης.
Οι συνιστώμενες συνθήκες ψύξης περιλαμβάνουν:
- Θερμοκρασία νερού ψύξης: 20–30 βαθμοί
- Ταχύτητα ροής νερού ψύξης: Μεγαλύτερη ή ίση με 4 L/min
Αναντιστοιχία μεταξύ διαδικασίας και εξοπλισμού
Ακόμη και όταν οι παράμετροι έχουν ρυθμιστεί σωστά, ενδέχεται να παρουσιαστούν ελαττώματα συγκόλλησης εάν ο σχεδιασμός του εξοπλισμού δεν ταιριάζει με τις απαιτήσεις εφαρμογής.
1.Ακατάλληλη περιοχή ή σχήμα επαφής ηλεκτροδίου
Εάν η γεωμετρία του ηλεκτροδίου δεν ταιριάζει με τον σχεδιασμό του τεμαχίου εργασίας, η κατανομή του ρεύματος γίνεται άνιση. Οι υπερβολικά μεγάλες περιοχές επαφής μειώνουν την πυκνότητα του ρεύματος, ενώ οι υπερβολικά μικρές περιοχές επαφής αυξάνουν τον κίνδυνο τοπικής υπερθέρμανσης.
Ο κατάλληλος σχεδιασμός ηλεκτροδίων θα πρέπει επομένως να βασίζεται στο πάχος του υλικού και στο απαιτούμενο μέγεθος συγκόλλησης.
2. Έλλειψη θωρακικής βοήθειας αερίου
Σε εφαρμογές που απαιτούν υψηλή ποιότητα επιφάνειας, η έκθεση στο οξυγόνο κατά τη συγκόλληση μπορεί να επιταχύνει τις αντιδράσεις οξείδωσης.
Μελέτες δείχνουν ότι η χρήση αργού θωράκισης αερίου μπορεί να μειώσει την οξείδωση της επιφάνειας συγκόλλησης κατά περίπου30–50%, με αποτέλεσμα βελτιωμένη εμφάνιση και συνέπεια.
3.Equipment Aging or Component Failure
Με την πάροδο του χρόνου, εξαρτήματα όπως πυκνωτές, μονάδες ελέγχου και συστήματα ψύξης μπορεί να υποβαθμιστούν. Αυτή η φθορά μειώνει τη συνολική σταθερότητα του συστήματος.
Εξοπλισμός που έχει λειτουργήσει για3-5 χρόνιαθα πρέπει να υποβάλλονται σε συστηματική επιθεώρηση για την αξιολόγηση της απόδοσης.
Λειτουργικοί και Περιβαλλοντικοί Παράγοντες
Οι φαινομενικά ασήμαντες λειτουργικές λεπτομέρειες μπορούν επίσης να επηρεάσουν σημαντικά την ποιότητα της συγκόλλησης.
1. Κακή ευθυγράμμιση τεμαχίου ή κενά
Εάν τα εξαρτήματα από χαλκό και αλουμίνιο δεν είναι καλά τοποθετημένα, ενδέχεται να προκύψει ηλεκτρικό τόξο κατά την εκφόρτιση, με αποτέλεσμα έντονο πιτσίλισμα και τοπική υπερθέρμανση.
Η διασφάλιση της σωστής εφαρμογής-πριν από τη συγκόλληση είναι απαραίτητη.
2.Μη φυσιολογικές συνθήκες θερμοκρασίας ή υγρασίας
Περιβάλλοντα υψηλής υγρασίας προάγουν την απορρόφηση υγρασίας στις επιφάνειες του υλικού, επιταχύνοντας την οξείδωση.
Οι συνιστώμενες περιβαλλοντικές συνθήκες περιλαμβάνουν:
- Θερμοκρασία: 15–30 βαθμούς
- Υγρασία: 40%-70%
3.Έλλειψη τακτικής συντήρησης ηλεκτροδίων
Σε περιβάλλοντα συνεχούς παραγωγής, η αποτυχία διατήρησης των ηλεκτροδίων μπορεί σταδιακά να υποβαθμίσει την απόδοση συγκόλλησης.
Συνιστώνται ανεπιφύλακτα τα προγράμματα επιθεωρήσεων ρουτίνας, ο καθημερινός καθαρισμός και η περιοδική αντικατάσταση φθαρμένων εξαρτημάτων.
FAQ
Ε: Τι πρέπει να ελέγχεται πρώτα όταν το πιτσίλισμα γίνεται υπερβολικό;
Α: Οι ρυθμίσεις ενέργειας πρέπει να επανεξεταστούν πρώτα, ιδιαίτερα η ενέργεια εκφόρτισης και ο χρόνος συγκόλλησης, καθώς η υπερβολική εισροή θερμότητας είναι μια από τις πιο κοινές αιτίες.
Ε: Ο αποχρωματισμός της συγκόλλησης υποδηλώνει πάντα αστοχία συγκόλλησης;
Α: Όχι απαραίτητα, αλλά ο έντονος αποχρωματισμός υποδηλώνει συχνά υπερβολική οξείδωση και μπορεί να επηρεάσει τη μακροπρόθεσμη- αξιοπιστία.
Ε: Πόσο συχνά πρέπει να συντηρούνται τα ηλεκτρόδια;
Α: Η επιθεώρηση συνιστάται συνήθως κάθε3000–5000 κύκλοι συγκόλλησης, ανάλογα με τις συνθήκες παραγωγής.
Ε: Γιατί οι ίδιες παράμετροι παράγουν διαφορετικά αποτελέσματα;
Α: Διακυμάνσεις στην κατάσταση της επιφάνειας, τη φθορά των ηλεκτροδίων και την υγρασία του περιβάλλοντος μπορεί να επηρεάσουν σημαντικά την απόδοση της συγκόλλησης.
Σύναψη
Η μείωση του πιτσιλίσματος και η πρόληψη του αποχρωματισμού της συγκόλλησης στη συγκόλληση χαλκού-αλουμινίου απαιτεί συστηματική προσέγγιση και όχι μεμονωμένες ρυθμίσεις. Τα σταθερά αποτελέσματα συγκόλλησης εξαρτώνται από παραμέτρους ισορροπημένης ενέργειας, σωστή προετοιμασία επιφάνειας, αξιόπιστη απόδοση ηλεκτροδίων, κατάλληλη διαμόρφωση εξοπλισμού και ελεγχόμενες συνθήκες λειτουργίας.
Σε πρακτικά περιβάλλοντα κατασκευής, ο συνεπής έλεγχος της διαδικασίας σε συνδυασμό με την τακτική συντήρηση βελτιώνει σημαντικά την ποιότητα συγκόλλησης και μειώνει τη μεταβλητότητα της παραγωγής. Επιπλέον, η επιλογή εξοπλισμού με ακριβή έλεγχο ενέργειας, αποτελεσματικά συστήματα ψύξης και σταθερή μηχανική απόδοση παίζει βασικό ρόλο στην επίτευξη αξιόπιστων αρμών χαλκού-αλουμινίου.
Για βιομηχανίες όπως η αποθήκευση ενέργειας, η κατασκευή μπαταριών και τα ηλεκτρικά οχήματα, η σταθερότητα της συγκόλλησης δεν είναι μόνο θέμα εμφάνισης αλλά και κρίσιμος παράγοντας που επηρεάζει την ηλεκτρική απόδοση και τη μακροπρόθεσμη{0}}ασφάλεια λειτουργίας. Η συνεχής βελτιστοποίηση της διαδικασίας και οι πειθαρχημένες πρακτικές συντήρησης παραμένουν απαραίτητες για την επίτευξη τόσο υψηλής παραγωγικότητας όσο και αξιόπιστης ποιότητας προϊόντων.