Στην κατασκευή συστημάτων αποθήκευσης ενέργειας (ESS), οχημάτων νέας ενέργειας (NEV) και πακέτων μπαταριών ισχύος, η ένωση χαλκού (Cu) και αλουμινίου (Al) είναι μια κρίσιμη διαδικασία. Αυτά τα υλικά είναι πανταχού παρόντα στις γλωττίδες των μπαταριών, στις ράβδους αγωγών και στις αγώγιμες δομές. Ωστόσο, λόγω των τεράστιων διαφορών στις φυσικές τους ιδιότητες, οι κατασκευαστές συχνά παλεύουν με δύο σημαντικά ελαττώματα:υπερβολικό πιτσίλισμακαιμαύρισμα κηλίδων συγκόλλησης.
Οι σημειακές συγκολλήσεις Capacitor Discharge (CD) είναι το βιομηχανικό πρότυπο για αυτήν την εφαρμογή λόγω της υψηλής-ενέργειας, της στιγμιαίας εκφόρτισης και της ελάχιστης θερμότητας-Επηρεαζόμενης ζώνης (HAZ). Αυτός ο οδηγός παρέχει μια-εις βάθος ανάλυση αυτών των ζητημάτων και προσφέρει ενεργές στρατηγικές βελτιστοποίησης για την επιλογή εξοπλισμού και τον έλεγχο της διαδικασίας.

Ανάλυση βασικής αιτίας: Γιατί η συγκόλληση Cu-Al είναι τεχνικά δύσκολη;
Για να επιλύσετε το πιτσίλισμα και τον αποχρωματισμό, πρέπει πρώτα να κατανοήσετε τη «φυσική σύγκρουση» μεταξύ Χαλκού και Αλουμινίου.
1. Έντονες διαφορές στις φυσικές ιδιότητες
- Αναντιστοιχία σημείου τήξης:Το αλουμίνιο λιώνει περίπου660 μοίρες, ενώ ο Χαλκός απαιτεί1083 μοίρες. Κατά τη διάρκεια του κύκλου συγκόλλησης, το αλουμίνιο φθάνει στην υγρή του κατάσταση πολύ νωρίτερα από τον χαλκό. Εάν η πίεση του ηλεκτροδίου είναι ασυνεπής, αυτό το λιωμένο αλουμίνιο αποβάλλεται βίαια, προκαλώντας πιτσίλισμα.
- Υψηλή θερμική αγωγιμότητα:Και τα δύο μέταλλα είναι εξαιρετικοί θερμικοί αγωγοί. Η ενέργεια συγκόλλησης πρέπει να παρέχεται σε μια τεράστια, στιγμιαία έκρηξη. Διαφορετικά, η θερμότητα διαχέεται στις γύρω περιοχές, προκαλώντας εκτεταμένη οξείδωση και αποχρωματισμό.
- Διαμεταλλικές Ενώσεις (IMC):Σε υψηλές θερμοκρασίες, το Cu και το Al σχηματίζουν εύκολα εύθραυστα διαμεταλλικά στρώματα (όπως το CuAl2). Αυτά τα στρώματα αυξάνουν την ηλεκτρική αντίσταση και θέτουν σε κίνδυνο τη μηχανική ακεραιότητα της άρθρωσης.
1.Η Φυσική του Πιτσιλίσματος και του Μαυρίσματος
- Ψιχάλα:Ουσιαστικά αποτέλεσμα «υπερθέρμανσης» και «αστοχίας πίεσης». Η τοπική πυκνότητα ρεύματος γίνεται πολύ υψηλή, με αποτέλεσμα το λιωμένο αλουμίνιο να υφίσταται "προβολή τόξου".
- Μαύρισμα:Αυτό είναι το προϊόν της «οξείδωσης» και της «ανθρακοποίησης». Πέρα από την οξείδωση των ίδιων των μετάλλων, συχνά προκαλείται από επιφανειακούς ρύπους ή λάδια που καίγονται σε υψηλές θερμοκρασίες.
Ρύθμιση ακριβείας των παραμέτρων συγκόλλησης: Εύρεση της "Ενεργειακής Ισορροπίας"
Η βαθμονόμηση παραμέτρων είναι το πιο ευέλικτο αλλά κρίσιμο στάδιο της βελτιστοποίησης της διαδικασίας.
1.Η Αρχή της Αυξητικής Παράδοσης Ενέργειας
Οι συγκολλητές CD απελευθερώνουν ενέργεια που αποθηκεύεται στους πυκνωτές. Ενώ η υψηλότερη τάση αυξάνει την ενέργεια, αυξάνει επίσης την καμπύλη εκφόρτισης, αυξάνοντας τον κίνδυνο πιτσιλίσματος.
- Στρατηγική Βελτιστοποίησης:Υιοθετήστε μια προσέγγιση «Χαμηλή τάση, υψηλή χωρητικότητα». Διαμορφώνοντας τη συστοιχία πυκνωτών ώστε να παρέχει επαρκές ρεύμα σε χαμηλότερη τάση φόρτισης, επιτυγχάνετε πιο σταθερή εκφόρτιση.
- Πρακτικό σημείο αναφοράς:Ξεκινήστε τον εντοπισμό σφαλμάτων στο60%–70%της ονομαστικής ενέργειας του εξοπλισμού. Αύξηση σε προσαυξήσεις του3%–5%έως ότου η δοκιμή απολέπισης πληροί τις προδιαγραφές.
2.Διαδικασία Διπλής-Παλμικής εκφόρτισης
Ένας μόνος, βίαιος παλμός συχνά εξατμίζει αλουμίνιο ακαριαία.
- Προ-παλμός θερμότητας:Ένας μικρός αρχικός παλμός (περίπου. 20% της συνολικής ενέργειας) μαλακώνει το αλουμίνιο και διασπά το στρώμα οξειδίου της επιφάνειας μόνωσης.
- Παλμός συγκόλλησης:Η κύρια εκκένωση συμβαίνει σε αυτή την καθιερωμένη αγώγιμη διαδρομή, σχηματίζοντας ένα στιβαρό ψήγμα συγκόλλησης.
- Έλεγχος χρόνου:Ο συνολικός χρόνος εκφόρτισης θα πρέπει συνήθως να διατηρείται μεταξύ3 ms και 15 ms.
Μηχανική συστήματος ηλεκτροδίων: Έλεγχος της ροής θερμότητας
Το ηλεκτρόδιο δεν είναι απλώς ένας αγωγός. διαχειρίζεται την πίεση και την απαγωγή θερμότητας.
1.Επιλογή υλικού για ανόμοια μέταλλα
Συνιστάται μια στρατηγική "σύνθετου ηλεκτροδίου" για τη συγκόλληση με Cu-Al:
- Πλευρά αλουμινίου: Χρησιμοποιήστε βολφραμίου-χαλκό (WCu) ή αλουμίνα-ενισχυμένο χαλκό (GlidCop). Το υψηλό σημείο τήξης του βολφραμίου εμποδίζει το αλουμίνιο να «κολλήσει» ή να κραματωθεί με το άκρο του ηλεκτροδίου.
- Πλευρά χαλκού: Χρησιμοποιήστε χρώμιο ζιρκόνιο χαλκό (CuCrZr) για την ανώτερη αγωγιμότητα και την απαγωγή θερμότητας.
2.Γεωμετρία και δύναμη ηλεκτροδίων
- Γεωμετρία: Χρησιμοποιήστε μια σφαιρική άκρη (τύπου R-). Ένα άκρο ακτίνας διασφαλίζει ότι η πίεση συγκεντρώνεται στο κέντρο. Καθώς το μέταλλο λιώνει, το σφαιρικό σχήμα παρέχει αυτόματη «παρακολούθηση» πίεσης, αποτρέποντας την αποβολή τετηγμένου μετάλλου.
- Δύναμη ηλεκτροδίου: Η ανεπαρκής πίεση είναι η κύρια αιτία πιτσιλίσματος.
- Λεπτό φύλλο (<0.5mm): 200N – 400N.
- Busbars (>1,0mm): 600N – 1500N.
3.Ενεργή ψύξη
Οι αιχμές θερμοκρασίας του ηλεκτροδίου αλλάζουν την αντίσταση επαφής. Σε παραγωγή υψηλού-όγκου, εάν η θερμοκρασία του άκρου υπερβαίνει τους 60 βαθμούς , η πιθανότητα μαυρίσματος αυξάνεται πάνω από 40%. Ένα ανεξάρτητο βιομηχανικό ψύκτη είναι υποχρεωτικό.
Προετοιμασία Επιφάνειας: Το μυστικό για την εξάλειψη του αποχρωματισμού
Η καθαριότητα της επιφάνειας υπαγορεύει την «αισθητική» και την αγωγιμότητα της συγκόλλησης.
1. Αφαίρεση στρώσης οξειδίου
Το πυκνό στρώμα οξειδίου ($Al_2O_3$) στο αλουμίνιο έχει εξαιρετικά υψηλή ηλεκτρική αντίσταση.
- Μέθοδος:Χρησιμοποιήστε ασυρμάτινη βούρτσα από ανοξείδωτο χάλυβαή εξειδικευμένα λειαντικά επιθέματα για την αφαίρεση της οξείδωσης του «λευκού παγετού».
- Παράθυρο χρόνου:Το αλουμίνιο πρέπει να συγκολληθεί μέσα2-4 ώρεςκαθαρισμού για να αποτραπεί η εκ νέου ανάπτυξη του στρώματος οξειδίου.
2. Θωράκιση αδρανούς αερίου
Αν και δεν είναι πάντα τυπικό για σημειακή συγκόλληση, οι εφαρμογές υψηλού επιπέδου (π.χ. ημιαγωγοί ή μπαταρίες EV ακριβείας) μπορούν να επωφεληθούν απόΆζωτο (N2)ήΑργό (Ar)θωράκιση γύρω από την κεφαλή συγκόλλησης.
- Αποτέλεσμα:Με τη μετατόπιση του οξυγόνου, το σημείο συγκόλλησης διατηρεί ένα φωτεινό, μεταλλικό φινίρισμα, εξαλείφοντας πλήρως το φαινόμενο "σκούρο φωτοστέφανο".
Οδηγός προμήθειας CD Spot Welder: Πώς να επενδύσετε σοφά
Για τις ομάδες προμηθειών, η αρχιτεκτονική υλικού καθορίζει το 70% της μελλοντικής σταθερότητας της διαδικασίας.
Βασικές Τεχνικές Προδιαγραφές
| Χαρακτηριστικό | Πρότυπο Βιομηχανικού Βαθμού | Γιατί έχει σημασία |
| Ποιότητα πυκνωτή | Κορυφαία-Ιαπωνική ή Ευρωπαϊκή Βιομηχανική Βαθμολογία | Εξασφαλίζει συνοχή εκφόρτισης και διάρκεια ζωής Μεγαλύτερη ή ίση με 1M κύκλους. |
| Λογική ελέγχου | Παρακολούθηση κλειστού-βρόχου / Σταθερή ενέργεια | Αντισταθμίζει τις διακυμάνσεις της τάσης για να εξασφαλίσει ομοιόμορφη ποιότητα συγκόλλησης. |
| Μηχανισμός Πίεσης | Σερβο-ηλεκτρική ή αναλογική βαλβίδα ακριβείας | Υψηλή δυναμική απόκριση για στιγμιαία "παρακολούθηση-" για την καταστολή του πιτσιλίσματος. |
| Συνδεσιμότητα δεδομένων | Υποστήριξη ένταξης MES | Απαραίτητο για την ιχνηλασιμότητα στις βιομηχανίες EV και ESS. |
| Διαμόρφωση παλμών | Παλμικός προγραμματισμός πολλαπλών-σταδίων | Παρέχει την απαιτούμενη ευελιξία για το χειρισμό σύνθετων προφίλ αντίστασης Cu-Al. |
FAQ
Ε: Υπάρχει ένας τεράστιος σπινθήρας κατά τη συγκόλληση, αλλά η δοκιμή έλξης αποτυγχάνει. Γιατί;
Α: Αυτό είναι το "Surface Spatter". Ο σπινθήρας δείχνει ότι η ενέργεια σπαταλιέται σε μια προβολή τόξου αντί να διεισδύσει στα μέταλλα. Οι συνήθεις αιτίες περιλαμβάνουν ανεπαρκή πίεση, έντονη οξείδωση ή υπερβολική αρχική τάση.
Ε: Υπάρχει ένας μαύρος δακτύλιος γύρω από το σημείο συγκόλλησης. Είναι ελάττωμα;
Α: Συνήθως, πρόκειται για ενανθράκωση από επιφανειακά λάδια ή σοβαρή οξείδωση. Ενώ η άρθρωση μπορεί να είναι λειτουργική, δεν ανταποκρίνεται στα αισθητικά πρότυπα. Βελτιώστε τον προ{2}καθαρισμό της συγκόλλησης με IPA (Ισοπροπυλική αλκοόλη) και μειώστε τη διάρκεια του παλμού.
Ε: Γιατί τα άκρα των ηλεκτροδίων απαιτούν συχνό επίδεσμο;
Α: Το αλουμίνιο έχει ισχυρή χημική συγγένεια με τον χαλκό, που οδηγεί σε «κράμα» (τρύπημα). Χρησιμοποιήστε μύτες βολφραμίου-χάλκινου, αυξήστε την ψύξη του νερού και εφαρμόστε ένα σετ αυτόματου συρταριού για να ενεργοποιεί κάθε 100–200 συγκολλήσεις.
Ε: Μπορώ να χρησιμοποιήσω μια συσκευή συγκόλλησης AC Pulse για χαλκό-σε-αλουμίνιο;
Α: Δεν συνιστάται. Οι συγκολλητές AC έχουν μεγαλύτερο HAZ. Δεδομένης της υψηλής θερμικής αγωγιμότητας αυτών των μετάλλων, η συγκόλληση εναλλασσόμενου ρεύματος συχνά οδηγεί σε «κάψιμο-διαμέσου» ή σοβαρό αποχρωματισμό. Οι συγκολλητές CD είναι η ανώτερη επιλογή λόγω του χαρακτηριστικού τους "στιγμιαίας έκρηξης".
Ε: Ποιος είναι ο κανόνας χρυσού για μια επιτυχημένη συγκόλληση Cu-Al;
Α: Σε μια δοκιμή έλξης, θα πρέπει να δείτε "σχίσιμο μητρικού μετάλλου" (όπου μια τρύπα έχει σχιστεί από το υλικό βάσης αλουμινίου) αντί να σπάει απλώς το ψήγμα συγκόλλησης. Ένα καθαρό κούμπωμα υποδηλώνει εύθραυστο σύνδεσμο ή "ψυχρή συγκόλληση".
Σύναψη
Σε συγκόλληση ανόμοιων μετάλλων από χαλκό-σε-αλουμίνιο, το υπερβολικό πιτσίλισμα και ο αποχρωματισμός της συγκόλλησης σπάνια προκύπτουν από έναν μόνο παράγοντα. Αντίθετα, αυτά τα ζητήματα συνήθως προκύπτουν από έναν συνδυασμό ανισορροπίας παραμέτρων, μόλυνσης επιφάνειας, φθοράς ηλεκτροδίων και περιορισμών εξοπλισμού.
Η εμπειρία του κλάδου δείχνει ότι περισσότερα απόΤο 70% των ζητημάτων που σχετίζονται με το πιτσίλισμα-μπορεί να επιλυθεί μέσω βελτιστοποίησης παραμέτρων και συντήρησης ηλεκτροδίων, ενώ περίπου20–30%προέρχονται από περιορισμούς ικανότητας εξοπλισμού.
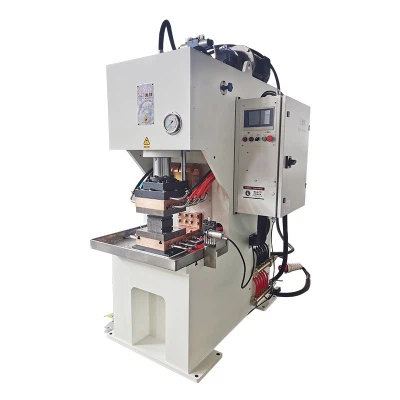
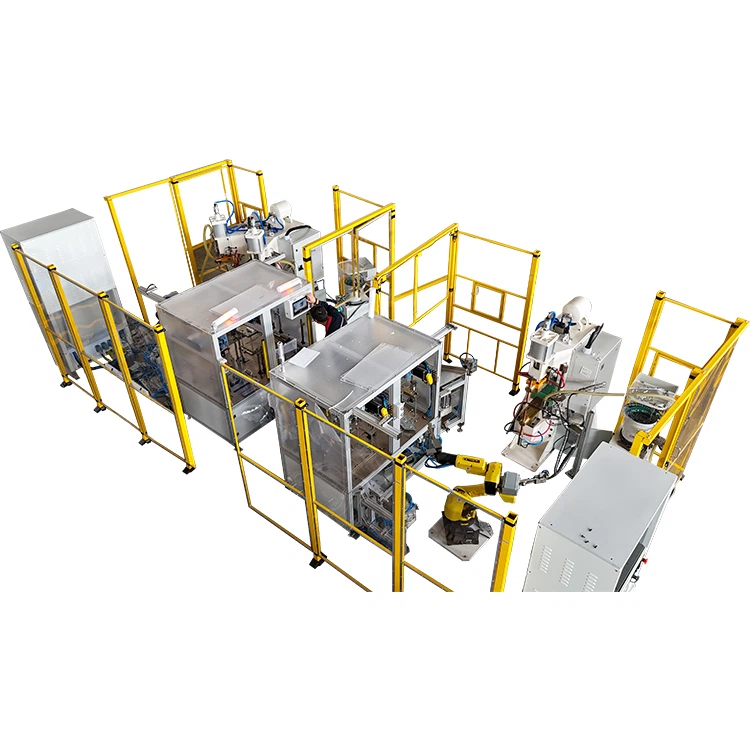
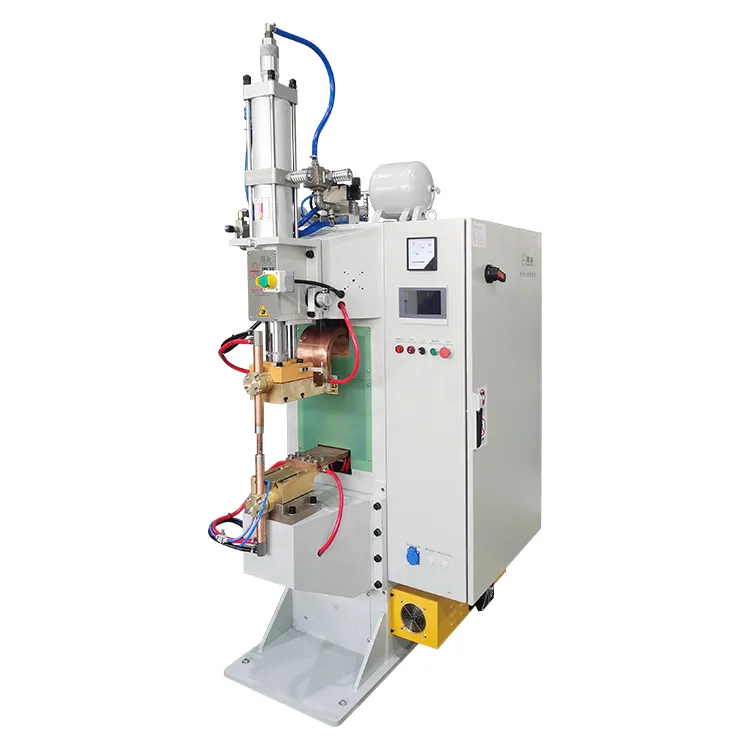
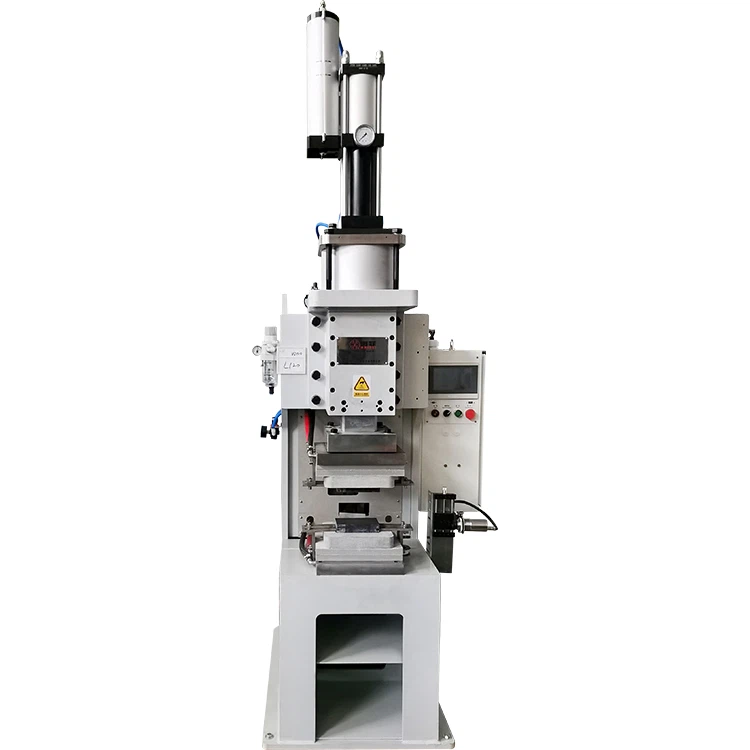
Για κατασκευαστές που σχεδιάζουν αναβαθμίσεις παραγωγής ή επενδύουν σε νέα συστήματα συγκόλλησης μπαταριών, επιλέγοντας ένα αξιόπιστομηχάνημα συγκόλλησης σημείου εκκένωσης πυκνωτήμε ακριβή έλεγχο ενέργειας και ισχυρή ικανότητα ψύξης είναι απαραίτητη. Η σωστή επιλογή εξοπλισμού όχι μόνο μειώνει την αστάθεια της διαδικασίας, αλλά βελτιώνει επίσης σημαντικά την παραγωγικότητα, την αξιοπιστία του προϊόντος και τη μακροπρόθεσμη{1}}λειτουργική απόδοση.