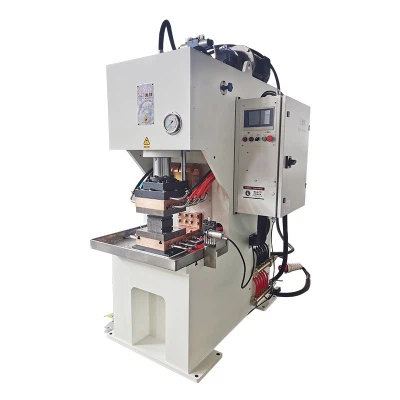
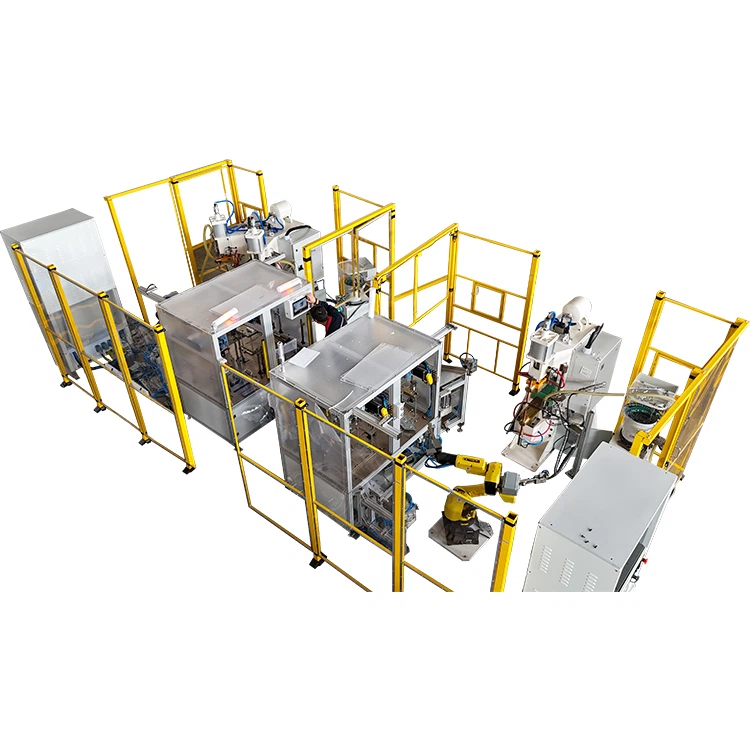
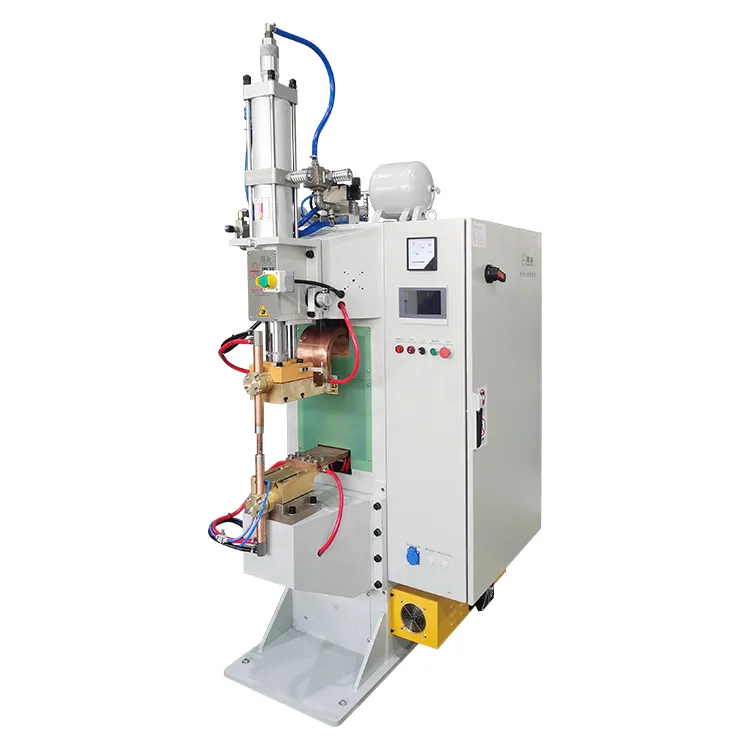
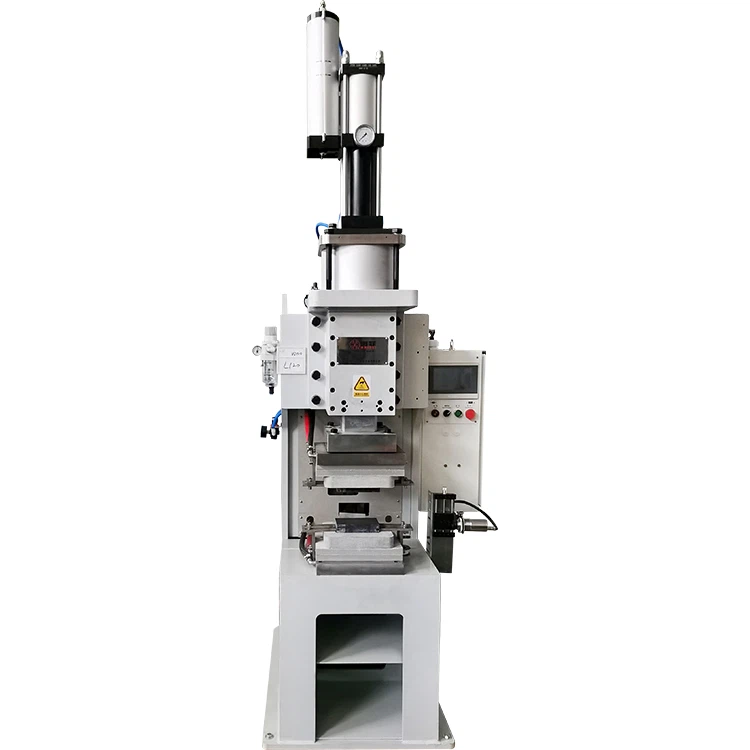
Η συγκόλληση με προεξοχή παξιμαδιών είναι μια κοινή εφαρμογή ενόςΜηχανή συγκόλλησης σημείου MFDCκαι χρησιμοποιείται ευρέως σε ανταλλακτικά αυτοκινήτων, μηχανήματα κατασκευών, συγκροτήματα λαμαρίνας, εξαρτήματα συσκευών και παραγωγή ηλεκτρικών ντουλαπιών. Είναι αποτελεσματικό, επαναλαμβανόμενο και κατάλληλο για κατασκευή υψηλού-όγκου, ειδικά όταν πρέπει να ενωθούν παξιμάδια συγκόλλησης ή καρφιά σε μεταλλικά φύλλα.
Στην πραγματική παραγωγή, ωστόσο, πολλά εργοστάσια αντιμετωπίζουν δύο επαναλαμβανόμενα προβλήματα:αποκόλληση συγκόλλησης παξιμαδιώνκαιρωγμές συγκόλλησης ή βαρύ πιτσίλισμα. Η αποκόλληση συγκόλλησης μπορεί να οδηγήσει σε αποτυχημένες δοκιμές ροπής, χαλαρά παξιμάδια, προβλήματα συναρμολόγησης και απόρριψη εξαρτήματος. Το ράγισμα ή το πιτσίλισμα μπορεί να μολύνουν τα νήματα, να βλάψουν την επιφάνεια του φύλλου, να μειώσουν τη διάρκεια ζωής του ηλεκτροδίου και να επιβραδύνουν την παραγωγή.
Αυτά τα προβλήματα συνήθως δεν μπορούν να λυθούν με απλή αύξηση του ρεύματος ή προσθέτοντας περισσότερη πίεση. Η συγκόλληση με προβολή παξιμαδιών εξαρτάται από την ισορροπία μεταξύ του ρεύματος συγκόλλησης, του χρόνου συγκόλλησης, της δύναμης ηλεκτροδίου, του σχεδίου προβολής, της κατάστασης του φύλλου, της κατάστασης του ηλεκτροδίου, της ακρίβειας του εξαρτήματος και της απόδοσης ψύξης.
Αυτός ο οδηγός εξηγεί τις κοινές αιτίες της αποκόλλησης συγκόλλησης και της ρωγμής στη συγκόλληση με προεξοχή παξιμαδιών, τον τρόπο επίλυσής τους και τι πρέπει να ελέγξουν οι αγοραστές όταν επιλέγουν έναΜηχανή συγκόλλησης σημείου MFDC, μηχανή συγκόλλησης με αντίσταση, ήπροσαρμοσμένος αυτοματισμός συγκόλλησηςσύστημα για έργα συγκόλλησης παξιμαδιών.

Τι είναι η συγκόλληση με προεξοχή παξιμαδιών;
1.Βασική Αρχή Συγκόλλησης Προβολής Παξιμαδιών
Η συγκόλληση με προβολή παξιμαδιών είναι ένας τύπος συγκόλλησης με αντίσταση. Κατά τη συγκόλληση, οι προεξοχές στο παξιμάδι έρχονται σε επαφή με τη λαμαρίνα. Όταν το ρεύμα διέρχεται από την περιοχή επαφής, δημιουργείται θερμότητα αντίστασης στα σημεία προβολής. Υπό τη δύναμη του ηλεκτροδίου, οι προεξοχές καταρρέουν και σχηματίζουν μια συγκολλημένη άρθρωση με το φύλλο.
Σε αντίθεση με τη συμβατική συγκόλληση σημείου, η συγκόλληση με προεξοχή συγκεντρώνει τη θερμότητα στα σχεδιασμένα σημεία προβολής. Αυτό διευκολύνει τον έλεγχο της θέσης συγκόλλησης και καθιστά τη διαδικασία κατάλληλη για παξιμάδια, καρφιά και άλλους συνδετήρες.
Το κλειδί είναι να μην υπερθερμάνετε ολόκληρο το παξιμάδι και το φύλλο. Ο στόχος είναι να δημιουργηθεί αρκετή θερμότητα στις προεξοχές, να τους επιτραπεί να καταρρεύσουν σωστά και να σχηματιστεί ένας ισχυρός σύνδεσμος χωρίς υπερβολικό πιτσίλισμα ή παραμόρφωση.
2. Γιατί μια μηχανή συγκόλλησης σημείου MFDC είναι κατάλληλη για συγκόλληση με προεξοχή παξιμαδιών;
ΕναΜηχανή συγκόλλησης σημείου MFDCχρησιμοποιεί τροφοδοτικό μετατροπέα μεσαίας-συχνότητας. Σε σύγκριση με τον παραδοσιακό εξοπλισμό συγκόλλησης AC, συνήθως παρέχει πιο σταθερή έξοδο ρεύματος, ταχύτερη απόκριση και καλύτερο έλεγχο ρεύματος.
Για τη συγκόλληση με προεξοχή παξιμαδιών, αυτό είναι σημαντικό επειδή η ποιότητα της συγκόλλησης είναι ιδιαίτερα ευαίσθητη στη σταθερότητα του ρεύματος, τη δύναμη του ηλεκτροδίου και το χρονισμό. Ένα σταθερό σύστημα MFDC μπορεί να βοηθήσει στη μείωση της διακύμανσης του ρεύματος και στη βελτίωση της συνοχής της συγκόλλησης στην παραγωγή παρτίδας.
Για εξαρτήματα αυτοκινήτων, εξαρτήματα λαμαρίνας και ηλεκτρικά συγκροτήματα, η συγκόλληση με προεξοχή παξιμαδιών συχνά απαιτεί σταθερή αντοχή συγκόλλησης, καθαρά σπειρώματα, περιορισμένο πιτσίλισμα, ελεγχόμενη εσοχή και επαναλαμβανόμενους κύκλους παραγωγής. Μια μηχανή συγκόλλησης σημείου MFDC, σε συνδυασμό με τον σωστό ελεγκτή, τα ηλεκτρόδια, το εξάρτημα, το σύστημα ψύξης και τον τροφοδότη παξιμαδιών, είναι κατάλληλη για αυτόν τον τύπο παραγωγής.
Συνήθη προβλήματα ποιότητας στη συγκόλληση με προεξοχή παξιμαδιών
1.Αποκόλληση συγκόλλησης
Η αποκόλληση συγκόλλησης είναι ένα από τα πιο κοινά προβλήματα στη συγκόλληση με προβολή παξιμαδιών. Το παξιμάδι μπορεί να φαίνεται ότι είναι συγκολλημένο στο φύλλο, αλλά χαλαρώνει κατά τη δοκιμή έλξης, τη δοκιμή ροπής ή την τελική συναρμολόγηση.
Αυτό συνήθως σημαίνει ότι οι προεξοχές δεν σχημάτισαν ισχυρό ψήγμα συγκόλλησης ή δεν συνδέονταν σωστά με τη λαμαρίνα. Στην παραγωγή, αυτό το πρόβλημα είναι επικίνδυνο επειδή η επιφάνεια μπορεί να φαίνεται αποδεκτή ενώ η πραγματική αντοχή συγκόλλησης είναι πολύ χαμηλή.
Εάν δεν πραγματοποιηθεί η πρώτη-επιθεώρηση τεμαχίου ή η τακτική δειγματοληψία, τα αδύναμα εξαρτήματα ενδέχεται να περάσουν στην επόμενη διαδικασία συναρμολόγησης.
2. Ράγισμα, σκάσιμο ή βαρύ πιτσίλισμα
Το ράγισμα ή το σκάσιμο εμφανίζεται συνήθως ως υπερβολικοί σπινθήρες, πιτσίλισμα μετάλλου, καμένες επιφάνειες φύλλων, πιτσίλισμα μέσα στο νήμα του παξιμαδιού ή σοβαρή κατάρρευση της προεξοχής. Σε ορισμένες περιπτώσεις, το φύλλο μπορεί να καεί τοπικά ή το παξιμάδι μπορεί να παραμορφωθεί.
Το έντονο πιτσίλισμα επηρεάζει περισσότερο από την εμφάνιση. Μπορεί να βλάψει το νήμα, να μειώσει την ποιότητα συναρμολόγησης, να αυξήσει τη φθορά των ηλεκτροδίων και να κάνει τη διαδικασία συγκόλλησης λιγότερο σταθερή με την πάροδο του χρόνου.
3. Ψυχρή συγκόλληση ή ασθενής συγκόλληση
Μια ψυχρή συγκόλληση σημαίνει ότι το εξάρτημα δείχνει ένα σημάδι συγκόλλησης, αλλά ο εσωτερικός δεσμός δεν είναι αρκετά ισχυρός. Μπορεί να μην αποτύχει αμέσως, αλλά μπορεί να αποτύχει κατά τη διάρκεια δόνησης, σύσφιξης ή μακράς διάρκειας-χρήσης.
Οι ψυχρές συγκολλήσεις προκαλούνται συχνά από ανεπαρκή θερμότητα, ακατάλληλη δύναμη ηλεκτροδίου, επιφανειακή μόλυνση, φθορά ηλεκτροδίων ή ασυνεπείς προεξοχές παξιμαδιών.
4. Μόλυνση νήματος ή παραμόρφωση καρυδιού
Εάν εισέλθει πιτσίλισμα στο σπείρωμα του παξιμαδιού, το μπουλόνι ενδέχεται να μην συναρμολογηθεί ομαλά. Εάν ο χρόνος συγκόλλησης είναι πολύ μεγάλος ή η δύναμη του ηλεκτροδίου δεν είναι κατάλληλη, το σώμα του παξιμαδιού μπορεί επίσης να παραμορφωθεί.
Για εξαρτήματα παραγωγής, η ποιότητα του σπειρώματος θα πρέπει να ελέγχεται μετά τη συγκόλληση, ειδικά όταν τα συγκολλημένα παξιμάδια χρησιμοποιούνται σε αυτοκίνητα, μηχανήματα ή δομικά συγκροτήματα.
Κύρια αίτια αποκόλλησης συγκόλλησης στη συγκόλληση με προβολή παξιμαδιών
1. Το ρεύμα συγκόλλησης είναι πολύ χαμηλό
Το ρεύμα συγκόλλησης είναι η κύρια πηγή θερμότητας στη συγκόλληση με αντίσταση. Εάν το ρεύμα είναι πολύ χαμηλό, οι προεξοχές δεν μπορούν να θερμανθούν και να καταρρεύσουν σωστά και το ψήγμα συγκόλλησης μπορεί να μην σχηματιστεί.
Σε αυτήν την περίπτωση, η απλή αύξηση του χρόνου συγκόλλησης μπορεί να μην λύσει το πρόβλημα. Το ρεύμα, ο χρόνος και η δύναμη του ηλεκτροδίου πρέπει να ρυθμιστούν μαζί με βάση το μέγεθος του παξιμαδιού, το πάχος του φύλλου, τον τύπο υλικού και την επίστρωση επιφάνειας.
2. Ο χρόνος συγκόλλησης είναι πολύ σύντομος
Εάν ο χρόνος συγκόλλησης είναι πολύ μικρός, οι προεξοχές μπορεί να αρχίσουν να θερμαίνονται αλλά να σταματήσουν πριν σχηματιστεί ένας σταθερός δεσμός. Αυτό συχνά προκαλεί αδύναμη συγκόλληση ή αποκόλληση συγκόλλησης.
Αυτό το πρόβλημα είναι πιο πιθανό να εμφανιστεί κατά τη συγκόλληση παχύτερων φύλλων, μεγαλύτερων παξιμαδιών ή επικαλυμμένων υλικών όπως ο γαλβανισμένος χάλυβας.
Ωστόσο, ο χρόνος συγκόλλησης δεν πρέπει να αυξάνεται τυφλά. Ο υπερβολικός χρόνος συγκόλλησης μπορεί να προκαλέσει υπερθέρμανση, πιτσίλισμα, παραμόρφωση παξιμαδιών ή ζημιά στο φύλλο.
3. Η δύναμη του ηλεκτροδίου είναι πολύ υψηλή ή πολύ χαμηλή
Η δύναμη του ηλεκτροδίου έχει άμεση επίδραση στην ποιότητα της συγκόλλησης προβολής. Εάν η δύναμη είναι πολύ χαμηλή, η αντίσταση επαφής γίνεται ασταθής και μπορεί να συμβεί τοπική υπερθέρμανση, προκαλώντας πιτσίλισμα ή σκάσιμο. Εάν η δύναμη είναι πολύ υψηλή, η πυκνότητα ρεύματος μπορεί να μειωθεί, η παραγωγή θερμότητας μπορεί να μειωθεί και το ψήγμα συγκόλλησης μπορεί να γίνει πολύ μικρό.
Αυτό σημαίνει ότι η συγκόλληση με προεξοχή δεν είναι μια διαδικασία όπου "περισσότερη πίεση είναι πάντα καλύτερη". Η σωστή δύναμη θα πρέπει να επιτρέπει στις προεξοχές του παξιμαδιού να έχουν σταθερή επαφή, να θερμαίνονται σωστά και να καταρρέουν υπό ελεγχόμενες συνθήκες.
4. Το μέγεθος ή το σχήμα προβολής καρυδιού δεν είναι συνεπές
Οι προεξοχές στο παξιμάδι είναι τα βασικά σημεία όπου συγκεντρώνεται η θερμότητα. Εάν οι προεξοχές είναι πολύ μικρές, λείπουν, ανομοιόμορφες, κατεστραμμένες ή ασυνεπείς σε ύψος, η κατανομή θερμότητας γίνεται ασταθής.
Σε αυτήν την περίπτωση, η αποκόλληση συγκόλλησης μπορεί να μην προκαλείται μόνο από τη μηχανή συγκόλλησης. Μπορεί να προέρχεται από ασταθή ποιότητα παξιμαδιών.
Πριν από τη μαζική παραγωγή, πρέπει να ελέγχονται το ύψος, ο αριθμός, το σχήμα και η συνοχή της προβολής του παξιμαδιού.
5.Λάδι, οξείδιο ή επικάλυψη επηρεάζει την επιφάνεια επαφής
Λάδι, σκουριά, στρώματα οξειδίου, λιπαντικό σφράγισης, παχιές επιστρώσεις ή ασταθή γαλβανισμένα στρώματα μπορεί να επηρεάσουν την αντίσταση επαφής και τη μεταφορά θερμότητας.
Εάν η κατάσταση της επιφάνειας αλλάζει από παρτίδα σε παρτίδα, οι ίδιες παράμετροι συγκόλλησης μπορεί να παράγουν διαφορετικά αποτελέσματα. Αυτός είναι ο λόγος για τον οποίο ο καθαρισμός υλικού, η εισερχόμενη επιθεώρηση και ο έλεγχος της κατάστασης της επιφάνειας είναι σημαντικά στη συγκόλληση με προεξοχή παξιμαδιών.
6. Κακή θέση εξαρτήματος ή κακή ευθυγράμμιση παξιμαδιών
Εάν το παξιμάδι δεν είναι κεντραρισμένο, ο πείρος τοποθέτησης έχει φθαρεί, η θέση της οπής του φύλλου είναι ανακριβής ή το εξάρτημα δεν σφίγγει σωστά το εξάρτημα, οι προεξοχές ενδέχεται να μην έρχονται ομοιόμορφα σε επαφή με το φύλλο.
Ως αποτέλεσμα, ορισμένες προβολές μπορεί να συγκολληθούν καλά ενώ άλλες αποτυγχάνουν να συνδεθούν. Αυτό μπορεί να οδηγήσει σε αποκόλληση συγκόλλησης, φτωχά αποτελέσματα ροπής ή ασταθή αντοχή συγκόλλησης.
Για αυτοματοποιημένη συγκόλληση προβολής παξιμαδιών, ο πείρος εντοπισμού, το σύστημα τροφοδοσίας παξιμαδιών, η αναφορά του εξαρτήματος και οι αισθητήρες ανίχνευσης θα πρέπει να ελέγχονται τακτικά.
Κύρια αίτια ρωγμών, σκασίματος και πιτσιλίσματος
1.Το ρεύμα συγκόλλησης είναι πολύ υψηλό
Το υπερβολικό ρεύμα συγκόλλησης είναι μια συνηθισμένη αιτία σκάσιμου και έντονου πιτσιλίσματος. Οι προεξοχές θερμαίνονται πολύ γρήγορα και το λιωμένο μέταλλο μπορεί να αποβληθεί πριν σταθεροποιηθεί η άρθρωση.
Εάν ο σπινθήρας συγκόλλησης είναι πολύ μεγάλος, ο ήχος είναι οξύς, το φύλλο έχει καεί ή το σπείρωμα του παξιμαδιού έχει μολυνθεί με πιτσίλισμα, θα πρέπει πρώτα να ελεγχθεί η τρέχουσα ρύθμιση.
2. Ο χρόνος συμπίεσης είναι πολύ μικρός
Ο χρόνος συμπίεσης είναι ο χρόνος μεταξύ της επαφής του ηλεκτροδίου και της ροής του ρεύματος. Εάν το ρεύμα ξεκινήσει πριν σφίξουν πλήρως το παξιμάδι και το φύλλο, η κατάσταση επαφής είναι ασταθής και μπορεί να προκληθεί τοπική υπερθέρμανση.
Αυτό συχνά οδηγεί σε σκάσιμο, ειδικά όταν το φύλλο δεν είναι επίπεδο, το εξάρτημα αργεί να κλείσει ή το πνευματικό σύστημα δεν είναι σταθερό.
3.Κακή παρακολούθηση-Κατά τη διάρκεια της κατάρρευσης προβολής
Κατά τη συγκόλληση με προεξοχή παξιμαδιών, οι προεξοχές καταρρέουν καθώς θερμαίνονται. Η κεφαλή συγκόλλησης πρέπει να διατηρεί την πίεση κατά τη διάρκεια αυτής της κατάρρευσης. Εάν το μηχάνημα έχει κακή-απόκριση παρακολούθησης, το λιωμένο μέταλλο μπορεί να αποβληθεί από την περιοχή της άρθρωσης, προκαλώντας πιτσίλισμα.
Αυτός είναι ένας λόγος που τα παλαιότερα μηχανήματα ή τα αργά πνευματικά συστήματα μπορεί να παράγουν ασταθείς συγκολλήσεις κατά τη συγκόλληση με προεξοχή παξιμαδιών.
4. Η κακή ψύξη προκαλεί υπερθέρμανση των ηλεκτροδίων
Σε συνεχή παραγωγή, η θερμοκρασία του ηλεκτροδίου αυξάνεται εάν το σύστημα ψύξης είναι αδύναμο, φραγμένο ή ασταθές. Μόλις το ηλεκτρόδιο γίνει πολύ ζεστό, η κατάσταση επαφής αλλάζει, η φθορά του ηλεκτροδίου αυξάνεται και η ποιότητα της συγκόλλησης γίνεται λιγότερο σταθερή.
Η ψύξη δεν είναι απλώς ένα βοηθητικό χαρακτηριστικό. Είναι ένα βασικό μέρος της σταθερής λειτουργίας για μια μηχανή συγκόλλησης σημείου MFDC.
5.Φθορά ηλεκτροδίου ή ανομοιόμορφη όψη ηλεκτροδίου
Μια φθαρμένη, βρώμικη ή ανομοιόμορφη όψη ηλεκτροδίου αλλάζει την κατανομή ρεύματος και την κατανομή πίεσης. Εάν οι ίδιες παράμετροι συγκόλλησης λειτούργησαν καλά στην αρχή, αλλά το πιτσίλισμα αυξάνεται μετά από μια περίοδο παραγωγής, η κατάσταση του ηλεκτροδίου και το σύστημα ψύξης θα πρέπει να ελεγχθούν πριν από την αλλαγή των παραμέτρων συγκόλλησης.
Πώς να λύσετε την αποκόλληση συγκόλλησης στη συγκόλληση με προβολή παξιμαδιών;
1. Δημιουργήστε ένα σταθερό παράθυρο ρεύματος, χρόνου και δύναμης
Η αποκόλληση συγκόλλησης δεν πρέπει να επιλύεται αλλάζοντας μόνο μία παράμετρο. Μια καλύτερη μέθοδος είναι η καταγραφή του υπάρχοντος ρεύματος συγκόλλησης, του χρόνου συγκόλλησης, της δύναμης ηλεκτροδίου, του χρόνου συμπίεσης, του χρόνου συγκράτησης και της κατάστασης του ηλεκτροδίου και, στη συνέχεια, ρυθμίστε τη διαδικασία βήμα προς βήμα.
Σε πολλές εφαρμογές συγκόλλησης με προβολή παξιμαδιών, χρησιμοποιείται συχνά μια προσέγγιση "μεγαλύτερου ρεύματος, μικρότερου χρόνου και σταθερής δύναμης", αλλά η ακριβής ρύθμιση πρέπει να εξαρτάται από το μέγεθος του παξιμαδιού, το πάχος του φύλλου, την επίστρωση και την ικανότητα της μηχανής.
Για τον γαλβανισμένο χάλυβα, μπορεί να εξεταστεί η διεργασία συγκόλλησης διπλού-παλμού. Ο πρώτος παλμός βοηθά στην προετοιμασία της συνθήκης επαφής και ο δεύτερος παλμός σχηματίζει την κύρια συγκόλληση.
2.Ελέγξτε την ποιότητα προβολής παξιμαδιών και την εφαρμογή φύλλου-Επάνω
Εάν η αποκόλληση της συγκόλλησης συνεχιστεί μετά τη ρύθμιση της παραμέτρου, θα πρέπει να ελεγχθεί το ίδιο το παξιμάδι. Κοιτάξτε εάν οι προεξοχές είναι πλήρεις, εάν το ύψος είναι σταθερό και εάν υπάρχει ζημιά, οξείδωση ή μεταβολή διαστάσεων.
Θα πρέπει επίσης να ελεγχθούν η οπή του φύλλου, η επιπεδότητα και η κατάσταση επαφής. Εάν υπάρχει κενό μεταξύ του παξιμαδιού και του φύλλου, η σταθερότητα της συγκόλλησης θα είναι δύσκολο να διατηρηθεί.
3. Αφαιρέστε τη μόλυνση από λάδι, οξείδιο και επιφάνεια
Πριν από τη συγκόλληση, το παξιμάδι και το φύλλο πρέπει να είναι απαλλαγμένα από εμφανή λάδια, σκουριά, στρώματα οξειδίου και ξένο υλικό. Για γαλβανισμένο ή επικαλυμμένο χάλυβα, η κατάσταση επίστρωσης πρέπει να είναι συμβατή με την επιλεγμένη διαδικασία συγκόλλησης.
Εάν η μόλυνση προέρχεται από τη σφράγιση λαδιού ή λαδιού πρόληψης σκουριάς, πρέπει να προστεθεί καθαρισμός ή έλεγχος διαδικασίας πριν από τη συγκόλληση.
4. Ντύστε ή αντικαταστήστε τα φθαρμένα ηλεκτρόδια
Η φθορά του ηλεκτροδίου αλλάζει την πίεση και την κατανομή του ρεύματος. Θα πρέπει να χρησιμοποιείται ένα κανονικό πρόγραμμα επικάλυψης ηλεκτροδίων αντί να περιμένει μέχρι να συμβεί αστοχία συγκόλλησης.
Για συγκόλληση με προεξοχή παξιμαδιών, η όψη του ηλεκτροδίου, ο πείρος εντοπισμού, το κανάλι ψύξης και η ευθυγράμμιση του ηλεκτροδίου πρέπει να ελέγχονται μαζί.
5. Βελτιώστε την τοποθέτηση και τη σύσφιξη του εξαρτήματος
Εάν το παξιμάδι μετατοπιστεί, το φύλλο μετακινηθεί ή το εξάρτημα είναι ασταθές, οι προεξοχές δεν θα φορτωθούν ομοιόμορφα. Ο πείρος τοποθέτησης πρέπει να ελέγχεται για φθορά, το εξάρτημα πρέπει να σφίγγεται και το εξάρτημα πρέπει να τοποθετείται στην ίδια θέση κάθε φορά.
Για παραγωγή μεγαλύτερου-όγκου, μπορεί να προστεθεί προστασία-λάθους, όπως ανίχνευση παρουσίας παξιμαδιών, ανίχνευση προσανατολισμού, ανίχνευση θέσης οπής και επιθεώρηση σπειρώματος μετά την-συγκόλληση.
Πώς να λύσετε το ράγισμα, το σκάσιμο και το πιτσίλισμα;
1.Μειώστε το υπερβολικό ρεύμα χωρίς να δημιουργήσετε ψυχρή συγκόλληση
Εάν η διαδικασία συγκόλλησης παράγει μεγάλους σπινθήρες, οξύ θόρυβο, έντονο πιτσίλισμα ή μόλυνση του νήματος, το ρεύμα μπορεί να είναι πολύ υψηλό. Το ρεύμα μπορεί να μειωθεί ελαφρώς ενώ προσαρμόζεται ο χρόνος συγκόλλησης και η δύναμη του ηλεκτροδίου για να διατηρηθεί η αντοχή συγκόλλησης.
Μην μειώνετε υπερβολικά το ρεύμα, γιατί η ανεπαρκής θερμότητα μπορεί να προκαλέσει ψυχρές συγκολλήσεις ή αποκόλληση συγκόλλησης.
2. Αύξηση του χρόνου συμπίεσης πριν από την τρέχουσα ροή
Για συχνά προβλήματα πιτσιλίσματος, η αύξηση του χρόνου συμπίεσης μπορεί να βοηθήσει να διασφαλιστεί ότι το παξιμάδι, οι προεξοχές και το φύλλο έχουν σφίξει πλήρως πριν από την εκκίνηση του ρεύματος.
Αυτό είναι ιδιαίτερα χρήσιμο όταν το φύλλο είναι ανώμαλο, το εξάρτημα κλείνει αργά ή η πνευματική απόκριση είναι ασταθής.
3.Ελέγξτε τη δύναμη ηλεκτροδίου και συνεχίστε την απόκριση-
Εάν η δύναμη του ηλεκτροδίου είναι πολύ χαμηλή, η αντίσταση επαφής μπορεί να γίνει πολύ υψηλή, προκαλώντας τοπική υπερθέρμανση και πιτσίλισμα. Ελέγξτε την πίεση του αέρα, την κίνηση του κυλίνδρου, την απόκριση της κεφαλής συγκόλλησης, τις ράγες οδήγησης και τους αισθητήρες πίεσης.
Για έργα με αυστηρότερες απαιτήσεις ποιότητας, ο έλεγχος πίεσης σερβομηχανισμού μπορεί να προσφέρει καλύτερη απόκριση και σταθερότητα διαδικασίας.
4.Επιθεωρήστε τη ροή του νερού ψύξης και τη θερμοκρασία του ηλεκτροδίου
Τα προβλήματα ψύξης εμφανίζονται συχνά αφού το μηχάνημα λειτουργεί για κάποιο χρονικό διάστημα. Ελέγξτε τη ροή του νερού, την πίεση του νερού, τη θερμοκρασία του νερού, τα φραγμένα κανάλια και την εσωτερική ψύξη του ηλεκτροδίου.
Η κακή ψύξη μπορεί να οδηγήσει σε ταχύτερη φθορά του ηλεκτροδίου, περισσότερο πιτσίλισμα, βαθύτερη εσοχή και ασυνεπή αντοχή συγκόλλησης.
5.Μειώστε τα κενά μεταξύ του παξιμαδιού και του φύλλου
Τα μεγάλα κενά προκαλούν ασταθή επαφή. Το ρεύμα μπορεί να συγκεντρωθεί μόνο σε μία ή δύο προεξοχές, με αποτέλεσμα τη διάρρηξη ή την ανομοιόμορφη συγκόλληση.
Το εξάρτημα πρέπει να συγκρατεί σταθερά το παξιμάδι και το φύλλο. Ο πείρος τοποθέτησης πρέπει επίσης να οδηγεί το παξιμάδι με ακρίβεια και να το διατηρεί στο κέντρο με την τρύπα του φύλλου.
Μια πρακτική διαδικασία αντιμετώπισης προβλημάτων για γραμμές παραγωγής
Βήμα 1: Παρατηρήστε το ελάττωμα συγκόλλησης
Εάν το πρόβλημα είναι η αποκόλληση της συγκόλλησης, ελέγξτε εάν η θερμότητα είναι ανεπαρκής, η πίεση είναι ακατάλληλη ή οι προεξοχές δεν σχημάτισαν σωστή συγκόλληση. Εάν το πρόβλημα σκάει ή πιτσιλίζει, ελέγξτε εάν το ρεύμα είναι πολύ υψηλό, η πίεση είναι πολύ χαμηλή, ο χρόνος συμπίεσης είναι πολύ μικρός ή η ψύξη είναι μη φυσιολογική.
Οι χρήσιμες παρατηρήσεις περιλαμβάνουν το μέγεθος του σπινθήρα, τον ήχο συγκόλλησης, τη μόλυνση του νήματος, το χρώμα συγκόλλησης, το βάθος της εσοχής, τη θέση του παξιμαδιού και την παραμόρφωση του φύλλου.
Βήμα 2: Ελέγξτε το παξιμάδι και το φύλλο υλικού
Επιβεβαιώστε το μέγεθος παξιμαδιού, το ύψος προβολής, τον αριθμό προβολής, το πάχος του φύλλου, την επίστρωση και την καθαρότητα της επιφάνειας. Πολλά προβλήματα συγκόλλησης που φαίνεται να σχετίζονται με τη μηχανή- προκαλούνται στην πραγματικότητα από διακύμανση υλικού ή μόλυνση της επιφάνειας.
Βήμα 3: Ελέγξτε τα ηλεκτρόδια, τα εξαρτήματα και την ψύξη
Επιθεωρήστε την επιφάνεια του ηλεκτροδίου, τον πείρο εντοπισμού, τη στεγανότητα του εξαρτήματος και το νερό ψύξης. Εάν το πρόβλημα επιδεινωθεί μετά από μια περίοδο παραγωγής, θα πρέπει πρώτα να ελεγχθεί η φθορά του ηλεκτροδίου και η απόδοση ψύξης.
Βήμα 4: Προσαρμόστε προσεκτικά τις παραμέτρους συγκόλλησης
Αφού επιβεβαιώσετε ότι το υλικό, τα ηλεκτρόδια, τα εξαρτήματα και η ψύξη είναι αποδεκτά, προσαρμόστε το ρεύμα, το χρόνο, τη δύναμη, το χρόνο συμπίεσης και το χρόνο διατήρησης.
Είναι καλύτερο να προσαρμόζετε μία κύρια μεταβλητή κάθε φορά και να καταγράφετε το αποτέλεσμα. Η αλλαγή πολλών παραμέτρων ταυτόχρονα καθιστά δύσκολο τον εντοπισμό της πραγματικής αιτίας.
Βήμα 5: Επιβεβαιώστε τα αποτελέσματα με τη δοκιμή, όχι μόνο με την εμφάνιση
Η συγκόλληση με προεξοχή παξιμαδιών δεν πρέπει να κρίνεται μόνο από την εμφάνιση. Για την επιβεβαίωση της ποιότητας συγκόλλησης θα πρέπει να χρησιμοποιούνται οι δοκιμές ροπής, οι δοκιμές έλξης, οι δοκιμές αποφλοίωσης, οι καταστροφικές δοκιμές και η επιθεώρηση σπειρώματος.
Για εξαρτήματα αυτοκινήτου και κρίσιμα συγκροτήματα, η πρώτη-έγκριση τεμαχίου και η τακτική δειγματοληψία θα πρέπει να αποτελούν μέρος της διαδικασίας παραγωγής.
Τι πρέπει να ελέγξετε όταν επιλέγετε μια μηχανή συγκόλλησης σημείου MFDC
1.Σταθερή έξοδος ισχύος
Για τη συγκόλληση με προεξοχή παξιμαδιών, η σταθερή έξοδος ρεύματος είναι απαραίτητη. Το μηχάνημα θα πρέπει να υποστηρίζει σταθερό-έλεγχο ρεύματος και να μειώνει την επίδραση της διακύμανσης του τροφοδοτικού, της διακύμανσης του υλικού και των αλλαγών της κατάστασης επαφής.
Όταν αγοράζετε ένασημειακή μηχανή συγκόλλησης, μην κοιτάτε μόνο την ονομαστική ισχύ. Ελέγξτε επίσης την απόκριση του ελεγκτή, το εύρος παραμέτρων, την ικανότητα εγγραφής δεδομένων και τις λειτουργίες συναγερμού.
2.Reliable Force Control
Η συγκόλληση με προεξοχή παξιμαδιών είναι ιδιαίτερα ευαίσθητη στη δύναμη του ηλεκτροδίου. Το μηχάνημα θα πρέπει να παρέχει σταθερή πίεση και καλή παρακολούθηση-κατά την κατάρρευση της προβολής.
Για απαιτητικές γραμμές παραγωγής, ο έλεγχος πίεσης σερβομηχανισμού μπορεί να θεωρηθεί ότι βελτιώνει τη συνοχή μέσω της παρακολούθησης της πίεσης, της μετατόπισης ή της καμπύλης διαδικασίας.
3.Κατάλληλη δομή ηλεκτροδίου και εντοπισμού
Ένα σύστημα συγκόλλησης με προβολή παξιμαδιών χρειάζεται κατάλληλα άνω ηλεκτρόδια, κάτω ηλεκτρόδια, πείρους τοποθέτησης και σχεδιασμό μόνωσης. Ο πείρος τοποθέτησης πρέπει να τοποθετεί το παξιμάδι με ακρίβεια χωρίς να προκαλεί διαρροή ρεύματος, υπερβολική φθορά ή κακή ευθυγράμμιση.
Για διαφορετικά μεγέθη παξιμαδιών, το ηλεκτρόδιο και η δομή τοποθέτησης θα πρέπει να αντικαθίστανται ή να ρυθμίζονται εύκολα.
4.Ψυκτική ικανότητα για συνεχή παραγωγή
Στη συνεχή συγκόλληση, η ψύξη πρέπει να είναι αρκετά ισχυρή ώστε να διατηρεί τα ηλεκτρόδια, τους μετασχηματιστές και τα αγώγιμα εξαρτήματα σε σταθερή θερμοκρασία.
Εάν η ικανότητα ψύξης είναι ανεπαρκής, το μηχάνημα μπορεί να συγκολληθεί καλά στην αρχή αλλά να γίνει ασταθές μετά από συνεχή λειτουργία.
5.Διπλός-Παλμικός και πολλαπλός-Έλεγχος παραμέτρων σταδίων
Για γαλβανισμένο χάλυβα, επικαλυμμένα υλικά ή εξαρτήματα με αυστηρότερες απαιτήσεις ελέγχου πιτσιλίσματος, ο έλεγχος συγκόλλησης διπλού-παλμού ή πολλαπλών- σταδίων μπορεί να είναι χρήσιμος.
Ένας παλμός προθέρμανσης μπορεί να βελτιώσει τις συνθήκες επαφής, ενώ ο κύριος παλμός συγκόλλησης σχηματίζει την άρθρωση. Οι αγοραστές θα πρέπει να επιβεβαιώσουν εάν ο ελεγκτής υποστηρίζει ρεύμα πολλών-σταδίων, χρόνο συμπίεσης, χρόνο αναμονής, αποθήκευση συνταγών και γρήγορη εναλλαγή παραμέτρων.
6.Συμβατότητα αυτοματισμού
Για παραγωγή μεγάλου-όγκου, το σύστημα συγκόλλησης μπορεί να χρειάζεται αυτόματη τροφοδοσία παξιμαδιών, τοποθέτηση εξαρτημάτων, ανίχνευση παρουσίας παξιμαδιών, επιθεώρηση μετά την-συγκόλληση, ρομποτικό χειρισμό ή παρακολούθηση δεδομένων MES.
Η γκάμα προϊόντων της Haifei περιλαμβάνει Resistance Welding Machine, Spot Welding Machine, Welding Automation, Custom Machines, Welding Accessory, Controller, Nut Conveyor, Water Chiller, Transformer και άλλα σχετικά συστήματα, τα οποία σχετίζονται με την αυτοματοποιημένη συγκόλληση προβολής παξιμαδιών και την παραγωγή συγκόλλησης με αντίσταση.
Ποιες δοκιμές πρέπει να γίνονται πριν από τη μαζική παραγωγή;
1.Πρώτη-Δοκιμή συγκόλλησης τεμαχίου
Πριν από την παραγωγή παρτίδας, το πρώτο μέρος πρέπει να ελεγχθεί για εμφάνιση συγκόλλησης, θέση παξιμαδιού, κατάσταση σπειρώματος και βασική αντοχή συγκόλλησης. Η παραγωγή θα πρέπει να συνεχιστεί μόνο αφού επιβεβαιωθεί το αποτέλεσμα του πρώτου-κομματιού.
2. Δοκιμή έλξης ή ροπής
Η συγκόλληση με προεξοχή παξιμαδιών συνήθως απαιτεί επαλήθευση αντοχής. Η δοκιμή έλξης ή η δοκιμή ροπής πρέπει να εκτελούνται σύμφωνα με τις απαιτήσεις συναρμολόγησης του πελάτη ή το εσωτερικό πρότυπο ποιότητας.
3. Καταστροφική δοκιμή
Κατά την εισαγωγή νέου προϊόντος ή τις αλλαγές παραμέτρων, οι καταστροφικές δοκιμές μπορούν να δείξουν εάν οι προεξοχές σχημάτισαν αποτελεσματική σύνδεση με το φύλλο. Εάν το σπασμένο τμήμα παρουσιάζει μικρή συγκόλληση στην περιοχή προβολής, η διαδικασία εξακολουθεί να έχει κίνδυνο ψυχρής συγκόλλησης.
4.Δοκιμή συνεχούς σταθερότητας συγκόλλησης
Μην εγκρίνετε ένα μηχάνημα που βασίζεται μόνο σε ένα ή δύο δείγματα. Συνιστάται μια δοκιμή μικρής παρτίδας για να ελέγξετε εάν τα πρώτα και τα επόμενα κομμάτια παραμένουν συνεπή.
Κατά τη διάρκεια αυτής της δοκιμής, εστιάστε στη θερμοκρασία του ηλεκτροδίου, στο επίπεδο πιτσιλίσματος, στην αλλαγή της εσοχής, στην ποιότητα του σπειρώματος και στη διακύμανση της αντοχής συγκόλλησης.
Ποιες πληροφορίες πρέπει να παρέχετε πριν ζητήσετε προσφορά;
1. Λεπτομέρειες παξιμαδιών και φύλλου
Δώστε το μέγεθος παξιμαδιού, τον αριθμό προβολής, το σχήμα προβολής, το υλικό φύλλου, το πάχος του φύλλου, την επεξεργασία επιφάνειας και εάν το εξάρτημα είναι γαλβανισμένο ή επικαλυμμένο. Συνιστώνται έντονα σχέδια και πραγματικά δείγματα.
2. Θέση συγκόλλησης και απαιτήσεις συναρμολόγησης
Παρέχετε τη θέση συγκόλλησης, το μέγεθος της οπής, την απαίτηση κεντραρίσματος, την απαίτηση προστασίας σπειρώματος και τα αποδεκτά σημάδια εσοχής ή επιφάνειας. Αυτές οι λεπτομέρειες επηρεάζουν το ηλεκτρόδιο, τον πείρο εντοπισμού και τον σχεδιασμό του εξαρτήματος.
3. Απαιτήσεις δοκιμών ποιότητας
Εάν υπάρχουν απαιτήσεις επιθεώρησης δύναμης έλξης, ροπής, αποφλοίωσης, καταστροφικής δοκιμής, εμφάνισης ή νήματος, μοιραστείτε τα στο στάδιο της προσφοράς. Αυτό βοηθά τον προμηθευτή να σχεδιάσει τη μηχανή και τη διαδικασία με βάση τον πραγματικό στόχο ποιότητας.
4.Παραγωγική ικανότητα και ανάγκες αυτοματισμού
Ενημερώστε τον προμηθευτή την απόδοση στόχου ανά ώρα ή ανά ημέρα, εάν το εξάρτημα έχει πολλαπλές εκδόσεις, εάν η φόρτωση είναι χειροκίνητη ή αυτόματη και εάν απαιτείται τροφοδοσία παξιμαδιών, ρομποτικός χειρισμός, επιθεώρηση όρασης ή παρακολούθηση δεδομένων MES.
Πώς υποστηρίζει η Haifei τα έργα συγκόλλησης με προεξοχή καρυδιών;
1.MFDC Spot Welding and Automated Projection Welding Solutions
Η Haifei παρέχει λύσεις συγκόλλησης αντίστασης και αυτοματοποιημένης συγκόλλησης για τη σύγχρονη κατασκευή, συμπεριλαμβανομένων μηχανών συγκόλλησης διάχυσης, μηχανών συγκόλλησης σημείου, μηχανών συγκόλλησης ραφής και αυτοματοποιημένου εξοπλισμού συγκόλλησης που χρησιμοποιείται στη νέα ενέργεια, τον εξοπλισμό ισχύος και την κατασκευή αυτοκινήτων.
Για τη συγκόλληση με προεξοχή παξιμαδιών, η Haifei μπορεί να αξιολογήσει το μέγεθος του παξιμαδιού, το πάχος του φύλλου, την κατάσταση της επιφάνειας, τη θέση συγκόλλησης και τον στόχο παραγωγής και στη συνέχεια να προτείνει μια κατάλληλη μηχανή συγκόλλησης σημείου MFDC, μηχανή συγκόλλησης προβολής παξιμαδιών ή προσαρμοσμένο σταθμό εργασίας συγκόλλησης.
2.Δείγμα συγκόλλησης και επικύρωση διαδικασίας
Πριν παραγγείλουν εξοπλισμό, οι πελάτες μπορούν να παρέχουν παξιμάδια, εξαρτήματα λαμαρίνας, σχέδια και απαιτήσεις δοκιμών για τη συγκόλληση δειγμάτων. Αυτό βοηθά στην επιβεβαίωση της αντοχής συγκόλλησης, του επιπέδου πιτσιλίσματος, της κατάστασης του σπειρώματος, του βάθους εσοχής και του κύκλου παραγωγής πριν εγκριθεί η τελική διαμόρφωση του μηχανήματος.
3.Υποστήριξη ηλεκτροδίων, εξαρτημάτων, ψύξης και αυτοματισμού
Η ποιότητα συγκόλλησης προβολής παξιμαδιών εξαρτάται όχι μόνο από τη μηχανή συγκόλλησης αλλά και από τα ηλεκτρόδια, τους πείρους τοποθέτησης, τα εξαρτήματα, το νερό ψύξης, τους τροφοδότες παξιμαδιών και την ενσωμάτωση της γραμμής παραγωγής.
Το Haifei μπορεί να παρέχει πρακτικές προτάσεις για τη δομή του ηλεκτροδίου, τη θέση του εξαρτήματος, το σχεδιασμό ψύξης και την ενσωμάτωση αυτοματισμού με βάση το πραγματικό τεμάχιο εργασίας.
FAQ
Ε: Ποια είναι η πιο κοινή αιτία αποκόλλησης συγκόλλησης στη συγκόλληση με προβολή παξιμαδιών;
Α: Οι συνήθεις αιτίες περιλαμβάνουν χαμηλό ρεύμα συγκόλλησης, ακατάλληλη δύναμη ηλεκτροδίου, σύντομο χρόνο συγκόλλησης, κακή ποιότητα προβολής παξιμαδιών, λάδι ή οξείδιο επιφάνειας και ανακριβή τοποθέτηση του εξαρτήματος. Ελέγξτε το υλικό, τα ηλεκτρόδια και τα εργαλεία πριν ρυθμίσετε τις παραμέτρους.
Ε: Η έκρηξη συγκόλλησης προκαλείται πάντα από υπερβολικό ρεύμα;
Α: Το υπερβολικό ρεύμα είναι μια κοινή αιτία, αλλά δεν είναι η μόνη. Η χαμηλή πίεση, ο σύντομος χρόνος συμπίεσης, η κακή παρακολούθηση-της κεφαλής συγκόλλησης, τα ανταλλακτικά κενά και η κακή ψύξη μπορούν επίσης να προκαλέσουν σκάσιμο και πιτσίλισμα.
Ε: Γιατί ο γαλβανισμένος χάλυβας δημιουργεί περισσότερο πιτσίλισμα κατά τη συγκόλληση με προεξοχή παξιμαδιών;
Α: Η επίστρωση ψευδαργύρου επηρεάζει την αντίσταση επαφής και την κατανομή θερμότητας. Όταν θερμαίνεται, η επίστρωση μπορεί επίσης να αυξήσει το πιτσίλισμα. Ο σταθερός έλεγχος δύναμης, τα κατάλληλα ηλεκτρόδια και οι παράμετροι συγκόλλησης διπλού-παλμού μπορούν να βοηθήσουν στη βελτίωση του αποτελέσματος.
Ε: Είναι μια μηχανή συγκόλλησης σημείου MFDC κατάλληλη για συγκόλληση με προβολή παξιμαδιών;
Α: Ναι. Μια μηχανή συγκόλλησης σημείου MFDC παρέχει σταθερή έξοδο ρεύματος και είναι κατάλληλη για συγκόλληση με προεξοχή παξιμαδιών, συγκόλληση προεξοχής και συγκόλληση μεταλλικών εξαρτημάτων παρτίδας. Η ισχύς του μηχανήματος, ο έλεγχος δύναμης, ο σχεδιασμός του ηλεκτροδίου και το εξάρτημα πρέπει να ταιριάζουν με το πραγματικό εξάρτημα.
Ε: Πώς μπορώ να ελέγξω εάν η συγκόλληση παξιμαδιών είναι αποδεκτή;
Α: Μην βασίζεστε μόνο στην εμφάνιση. Χρησιμοποιήστε δοκιμές ροπής, δοκιμές έλξης, καταστροφικές δοκιμές, επιθεώρηση σπειρώματος και συνεχείς δοκιμές συγκόλλησης, ειδικά για εξαρτήματα και δομικά στοιχεία αυτοκινήτου.
Ε: Πρέπει να ζητήσω συγκόλληση δείγματος πριν αγοράσω μια μηχανή συγκόλλησης με προβολή παξιμαδιών;
Α: Ναι. Παρέχετε πραγματικά παξιμάδια, εξαρτήματα από λαμαρίνα, σχέδια και πρότυπα δοκιμών. Η συγκόλληση δείγματος βοηθά στην επιβεβαίωση της αντοχής συγκόλλησης, του πιτσιλίσματος, της εσοχής, της κατάστασης του σπειρώματος και του χρόνου κύκλου πριν από την παραγγελία του μηχανήματος.
Σύναψη
Η αποκόλληση συγκόλλησης, το ράγισμα και το πιτσίλισμα στη συγκόλληση με προεξοχή παξιμαδιών συνήθως δεν προκαλούνται από έναν μόνο παράγοντα. Η αποκόλληση σχετίζεται συχνά με ανεπαρκή θερμότητα, ακατάλληλη δύναμη, ασταθή ποιότητα προβολής, μόλυνση επιφάνειας ή κακή τοποθέτηση του εξαρτήματος. Η έκρηξη και το πιτσίλισμα σχετίζονται συχνά με υπερβολικό ρεύμα, χαμηλή δύναμη, σύντομο χρόνο συμπίεσης, κακή ψύξη, κακή παρακολούθηση- ή μερικά κενά.
Για τους αγοραστές που επιλέγουν μια μηχανή συγκόλλησης σημείου, το κλειδί δεν είναι μόνο η ισχύς της μηχανής. Το μηχάνημα πρέπει να ταιριάζει με το μέγεθος του παξιμαδιού, το πάχος του φύλλου, την επίστρωση επιφάνειας, το πρότυπο ποιότητας και τον κύκλο παραγωγής.
Μια κατάλληλη μηχανή συγκόλλησης σημείου MFDC για συγκόλληση με προεξοχή παξιμαδιών θα πρέπει να παρέχει σταθερή έξοδο ρεύματος, αξιόπιστο έλεγχο δύναμης, σωστό σχεδιασμό ηλεκτροδίων και θέσης, επαρκή ψύξη και επαληθευμένα αποτελέσματα συγκόλλησης δείγματος.
Εάν αντιμετωπίζετε αποκόλληση κόλλησης παξιμαδιών, πιτσίλισμα, σκάσιμο, μόλυνση του νήματος ή ασταθή αντοχή συγκόλλησης, μπορείτε να στείλετε στη Haifei το μέγεθος του παξιμαδιού, το πάχος του φύλλου, την επιφάνεια υλικού, τα σχέδια, την ικανότητα παραγωγής και τις απαιτήσεις δοκιμών. Η Haifei μπορεί να σας βοηθήσει να αξιολογήσετε μια κατάλληλη μηχανή συγκόλλησης σημείου, σύστημα συγκόλλησης με προβολή παξιμαδιών ή προσαρμοσμένο σταθμό εργασίας αυτοματισμού συγκόλλησης για τις ανάγκες παραγωγής σας.
 Σχετικά με τον συγγραφέα
Kathy|Haifei Welding Solutions Μηχανικός Πωλητής
Η Kathy επικεντρώνεται στις μηχανές συγκόλλησης με αντίσταση, στον εξοπλισμό συγκόλλησης διάχυσης, στις λύσεις συγκόλλησης με ράβδους και στα προσαρμοσμένα συστήματα αυτοματισμού συγκόλλησης. Συνεργάζεται με πελάτες σε έργα νέας ενέργειας, εξαρτημάτων αυτοκινήτων, ηλεκτρικών αγωγών, ηλεκτρικών ηλεκτρικών αγωγών χαμηλής{1}τάσης, κατασκευής υλικού και συναρμολόγησης μετάλλων ακριβείας.
Με πρακτική εμπειρία στην επικοινωνία με τους πελάτες, τον συντονισμό δειγμάτων συγκόλλησης, την επιλογή εξοπλισμού και την ανάλυση των απαιτήσεων του έργου, η Kathy μοιράζεται-στις πληροφορίες της εφαρμογής για να βοηθήσει τους αγοραστές να κατανοήσουν καλύτερα την επιλογή της διαδικασίας συγκόλλησης, τη διαμόρφωση του μηχανήματος και προσαρμοσμένες λύσεις αυτοματισμού για βιομηχανική παραγωγή.
Επικοινωνήστε με τους Μηχανικούς μας